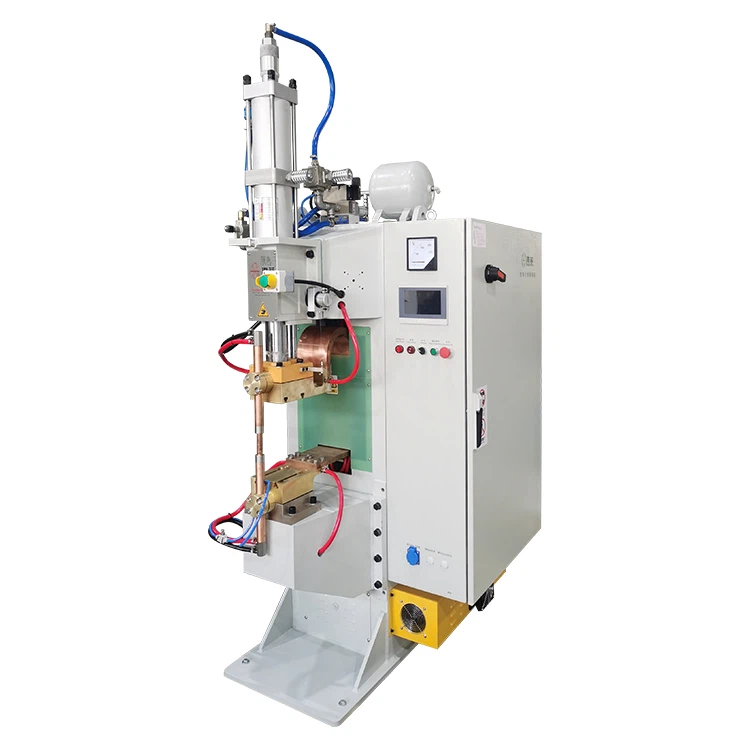
Introduçion: A revoluçion do proçesso inta saldatua d’äsâ zincou
Quande unna neuva fabrica de veicoli à energia a l'à reduto i tasci de spazzâ de saldatua in scê feugge zincæ da-o 15% a-o 0,3%, un produttô de elettrodomestici primmäi o l'ea apreuvo à ottegnî unna produçion à speditessa ultra{2}}erta-de 75 saldatue pe minuto con deuviâ di saldatoî à ponto MFDC. Sti caxi chì demostran che inta produçion moderna, donde i mateiæ zincæ representan ciù do 60% de applicaçioin,Saldatoî à ponto MFDCson apreuvo à rompî e limitaçioin de qualitæ da saldatua tradiçionâ co-a seu unica tecnologia inverter. Sto articolo o l'analizza scistematicamente i percorsci tecnichi pe mezo di quæSaldatoî à ponto MFDCmegioâ a qualitæ da saldatua de feuggi zincæ, conçentrandose in sciô contròllo da vaporizzaçion do seu de zinco, a gestion de l’input de calô e l’ottimizzaçion di parametri do proçesso.
I. Revoluçioin inta tecnologia de contròllo da vaporizzaçion do seu de zinco
1.Scistema de respòsta dinamica de millisecondi
- A frequensa de l’inverter de 1000Hz deSaldatoî à ponto MFDCpermette de speditesse de montâ de corrente fin à 3000A/ms.
- Dæti mesuæ da un stabilimento automobilistico: o tempo de vaporizzaçion do seu de zinco o l'é stæto accurtio da 20ms co-i tradiçionali saldatoî à CA à 4ms, con redue a spazzatua do 92%.
- E tecnologie prinçipæ comprendan:
- Topologia de l'inverter à trei-livelli
- 0.1ms-livello serrou-controllo corrente de çiclo
- Studdio de caxo: un produttô de binäie d'ascensô o l'à reduto o tasso de spazzâ de saldatua da-o 18% a-o 0.5%.
2.Innovaçion do proçesso de saldatua à impulso doggio
| Parametro do proçesso | Saldatua à ponto CA tradiçionâ | Soluçion MFDC ottimizzâ |
|---|---|---|
| Corrente de prescaudamento | Valô fisso (30% stimou) | Aumento do gradiente (10-50%) |
| Tempo de impulso prinçipâ | Fisso 20ms | Regolaçion dinamica (5-15ms) |
- Prattica: unn'industria de trasformaçion de lamie a l'à reduto o tasso de danno a-o seu de zinco da-o 15% à l'1,8%.
II. Soluçioin de gestion de l'input de calô de preçixon
1.Controllo de zòne interessæ do cado intelligente-
- A frequensa de sciortia 1kHz deSaldatoî à ponto MFDCredue a larghessa da zöna interessâ da-o cado-da 3mm co-i saldatoî CA à 0,5mm.
- E caratteristiche tecniche comprendan:
- Monitoraggio da temperatua da superfiçie in tempo reale (preçixon de ±5 graddi)
- Algoritmo de compensaçion dinamica de corrente
- Dæti: unna fabrica de compressô CA a l'à aumentou o tasso de retençion do seu de zinco a-o 97%.
2.Tecnologia de relascio d'energia de gradiente
- Sviluppou o mòdolo de contròllo do tempo de l'energia ch'o permette:
- Fase de prescaudamento: corrente nominâ do 10% (elimina o film d'euio de superfiçie)
- Fase prinçipâ de saldatua: mesciaggio d'energia à livello de millisecondi-
- Fase de refreidamento lento: decadimento da corrente de gradiente
- Studdio de caxo: unn'applicaçion de pannello de pòrta automobilistica a l'à reduto a deformaçion da saldatua de l'80%.
III. Scistema d'ottimizzaçion di parametri de saldatua
1.Matrixe di parametri de base
| Spessore (mm) | Corrente (kA) | Tempo(ms) | Prescion (kN) |
|---|---|---|---|
| 0.8 | 6-8 | 10-12 | 1.8-2.2 |
| 1.5 | 10-12 | 15-18 | 3.0-3.5 |
| 2.3 | 14-16 | 20-22 | 4.0-4.5 |
2.Meccanismo de compensaçion di parametri dinamichi
- Aumento de corrente do 3% pe ògni 5μm de spessore de seu de zinco in ciù
- 0.5ms reduçion do tempo de saldatua pe ògni 10 graddi aumento da temperatua ambientale
- Prattica: un produttô de armäi pe feua o l'à megioou a reisa d'adattamento di parametri de l'85%.
IV. Strategie d'ottimizzaçion do scistema d'elettrodi
1.Tecnologia de l'elettrodo de revestimento compòxito
- Sviluppou di elettrodi de rammo de zircònio cromo con duessa HRC65:
- Revestimento de superfiçie de nitruro de titanio (druo 15μm)
- Struttua de refreidamento de l'ægua in çircolaçion interna
- Dæti: unn'açienda d'elettrodomestichi a l'à aumentou a duâ di elettrodi da 20.000 à 80.000 saldatue.
2.Compensaçion de prescion de l'elettrodo intelligente
- Modolo de compensaçion da prescion à trei-fase (fluttuaçion Meno ò pægio à 2N)
- Algoritmo de contròllo do collegamento da prescion-corrente
- Studdio de caxo: unna neuva applicaçion de cassa de batteria d’energia a l’à ottimizzou a deviaçion standard da rescistensa a-a saldatua da-o ±30% a-o ±3%.
V. Scistemi intelligenti d’asseguaçion da qualitæ
1.Scistema de monitoraggio in linia
- Monitoraggio da rescistensa dinamica (preçixon ±0.1mΩ)
- Deteçion de crenatue d'emiscion acustica (tasso de deteçion do 99,9%)
- Revoluçion: un produttô de parte do telaio pe machine o l'à reduto o tasso de saldatua fäsa da l'1,2% a-o 0,005%.
2.Preçesso piattaforma de Big Data
- Banca de dæti construta ch'a contëgne di parametri de saldatua 2000+:
- Recommandaçion de proçesso d’IA (graddo de correspondensa do 98%)
- Scistema d'autodiagnoxi (tasso de preçixon do 95%)
- Prattica: un produttô d’hardware o l’à accortou i çicli de sviluppo de neuvi produti do 70%.
3.Dæti de confronto pe-o megioamento da qualitæ
| Indicatô tecnico | Saldatô à ponti CA | Saldatô à ponto MFDC |
|---|---|---|
| Tasso de spazzâ | 12-18% | 0.3-0.8% |
| Fluttuaçion da rescistensa a-a saldatua | ±25% | ±3% |
| Tasso de desgasto di elettrodi | 0,03mm/1000 saldatue | 0,005mm/1000 saldatue |
Concluxon: O sato tecnològico inta saldatua zincâ
Pe mezo da sinergia de frequensa inverter de 1000Hz e scistemi de contròllo intelligenti,Saldatoî à ponto MFDCan resòlto con successo træ desfie globale inta saldatua d’äsâ zincou: o danno a-o seu de zinco, l’espanscion da zöna influensâ da-o cado e e difficoltæ d’adattamento di parametri. A validaçion inte 38 settoî a mostra che sta tecnologia a redue i costi da saldatua completa pe-i componenti zincæ do 45% e a l'accresce a reisa da produçion do 180%. E impreise che son pioniere inta tecnologia da saldatua à ponto MFDC son apreuvo à guägnâ di doggi avvantaggi competitivi into megioamento da qualitæ e inte l’ottimizzaçion di costi.