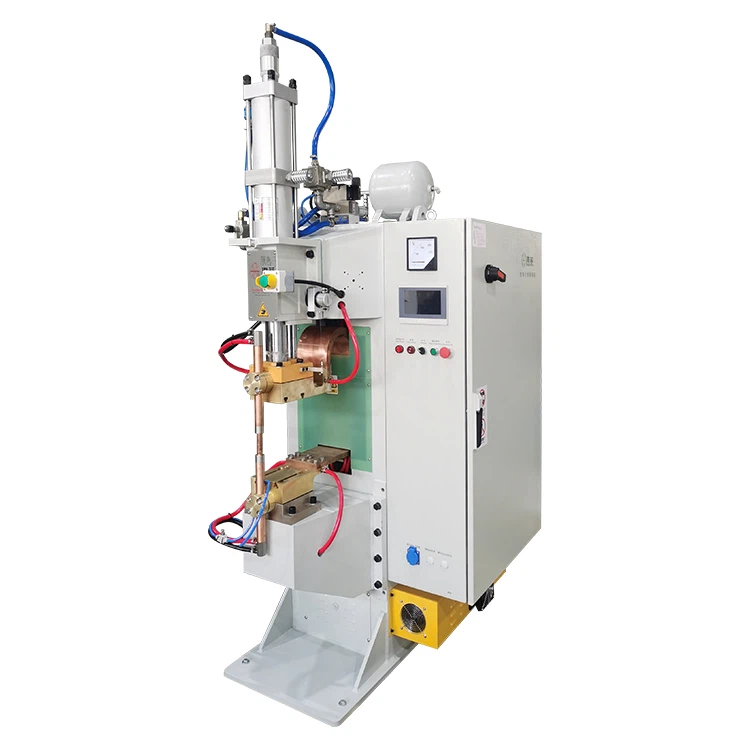
Introduçion: A trasformaçion de l'industria guiddâ da-a preçixon de 0,02 mm
Quande unna neuva compagnia de veicoli à energia a l'à affrontou un recall massiscio apreuvo à unna fäsa saldatua de nòtte in sce di feuggi de lega d'alluminio de 1,2 mm, un atro produttô de machine d'inzegneria o l'à ottegnuo unna preçixon de saldatua de ±0,02 mm in sce di substrati d'äsâ drui 25 mm à erta rescistensa. Sti caxi revelan che inte l’era da produçion intelligente, o contròllo di proçesci pe-e machine de saldatua à proieçion de nòtte o l’é vegnuo un fattô critico ch’o determina a qualitæ do produto. Sto articolo o l’analizza scistematicamente sette strategie de contròllo do nucleo e dozze metodi de regolaçion di parametri ciave pe-o nòdomachine da saldatua à proieçionquande se tratta de mateiæ e de pezzi de spessore variabile.
I. Scistema de contròllo de l’adattabilitæ do materiale
1.Foggi sottî in lega d'alluminio (0,5-2,0mm)
- Utilizzâ de forme d’onda modulæ à frequensa media- (frequensa 2-5kHz)
- Sviluppâ un scistema de compensaçion da prescion inte træ-fase (fluttuaçion Meno ò pægio à 3N)
- Studdio de caxo: a rescistensa a-a saldatua pe un neuvo vassoio de batteria d'energia a l'é cresciua da 180MPa à 320MPa.
2.Proteçion de saldatua d'acciaio inossidabile
| Tipo de parametro | Proçesso tradiçionâ | Soluçion ottimizzâ |
|---|---|---|
| Denscitæ de corrente | 40A/mm2 | 25A/mm2 (modulou à impulso) |
| Refrescamento à elettrodi | Raffreddamento à l'äia | Refrescamento d'ægua in çircolaçion (20 graddi ±1 graddo ) |
- Dæti: unn'açienda de utensili da coxiña a l'à reduto a deformaçion de saldatua de l'acciaio inoscibile 1,5mm 304 de l'80%.
3.Controllo de vaporizzaçion de feuggi zincæ
- Tecnologia de sopprescion do vapô do seu de zinco (prescion pre-aumentâ do 30%)
- Proçesso de descharge à doî impulsi (intervallo de 1,5 ms)
- Percorrensa: un produttô de ferrovie d'ascensô o l'à reduto o tasso de spazzâ de saldatua da-o 15% a-o 0.5%.
II. Soluçioin pe-e variaçioin de spessore
1. Saldatua à feuggi ultra-sottî (0,5-1,2mm)
- Progettaçion de proieçion micro{0}} (diametro Φ0,5-0,8mm)
- Scistema de monitoraggio de l’impedensa dinamica (preçixon ±0.1mΩ)
- Studdio de caxo: o tasso de qualificaçion pe-a saldatua pe-e ciastre d'äsâ de 0.8mm inte alloggi de dispoxitivi elettrònichi o l'à seghittou o 99.8%.
2.Medio-Ciastra spessa (3-10mm) rinforso de saldatua
- Controllo do gradiente de spessixe d'energia (120-180J/mm2)
- Post-programma de refreidamento lento à cado (tascio de refreddo Ciù basso ò pægio à 3 graddi /s)
- Prattica: unn’açienda de machine d’inzegneria a l’à razzonto unna fòrsa de tasso de 52kN in sce de placche d’äsâ Q460 de 8mm.
3.Grande -Spessore Parte Compòste (15-25mm)
- Tecnologia de sorvepoxiçion d'energia con ciù fase (3 descharge)
- Algoritmo d’eliminaçion do stress (stress ch’o l’arresta reduto de l’85%)
- Studdio de caxo: a preçixon da poxiçion de saldatua pe-e placche de base de 20mm inte seçioin de tore de potensa eòlica a l'à seghittou ±0.03mm.
III. Descoverte inta saldatua de materiali despægi
1. Connescioin eterogenee d'acciaio-d'alluminio
- Algoritmo de distribuçion de l’energia (60% alloccou a-a parte de l’äsâ)
- Controllo da diffuxon do seu de tranxiçion (tempo de conservaçion 0,2-0,5s)
- Dæti: o tasso de qualificaçion pe-a saldatua pe-e neuve casse de battëie de veicoli à energia o l'à seghittou o 99,3%.
2.Ramo-Saldatua compòxita d'acciaio
- Struttua de proieçion à gradiente (progettaçion de tranxiçion à 3 seu)
- Tecnologia de mescciua elettromagnetica (frequensa de 200Hz)
- Percorrensa: a rescistensa de contatto stabilizzâ à 0.08mΩ pe l'apparecchiaçion de potensa.
3.Plastica-Saldatua à combinaçion d'acciaio
- Proçesso de proieçion incorporou (pre-parte de metallo incorporæ)
- Controllo d'isolamento do campo de temperatua (area plastica Meno ò pægio à 160 graddi )
- Studdio de caxo: a fòrsa de connescion pe-i produti intelligenti pe-i bagni a l'à seghittou 200MPa.
IV. Matrixe de regolaçion di parametri do nucleo
1. Tabella de referensa di parametri do proçesso
| Spessore(mm)|Corrente(kA)|Prescion(kN)|Tempo(ms) |
|---------------|------------|--------------|----------|
| 0.8 | 5-7 | 1.0-1.5 | 10-12 |
| 3.0 | 10-12 | 3.0-3.8 | 15-18 |
| 15 | 18-20 | 5.5-6.5 | 25-30 |
2.Strategia de seleçion di elettrodi
- Feuggi sottî: elettrodo sferico de Ø4mm (curvatua R30)
- Placche drue: elettrodo ciatto Ø10mm (durezza HRC45)
- Prattica: un stabilimento de parte pe machine o l’à esteiso a duâ di elettrodi à 50.000 çicli.
V. Scistema de prevençion di difetti de qualitæ
1. Tecnologia de prevençion da fäsa saldatua
- Monitoraggio da rescistensa do contatto in tempo reale (±0.3mΩ)
- Algoritmo de compensaçion dinamica da prescion-corrente
- Dæti: unn'açienda de elettrodomestici a l'à reduto o tasso de saldatua fäsa da l'1,5% a-o 0,01%.
2.Soluçioin de contròllo de spruzzo
- Controllo da pendensa de montâ de corrente ( Meno ò pægio à 3kA/ms)
- Scistema de servo tracciamento di elettrodi (responsa de 0,05 ms)
- Studdio de caxo: a nettezza de superfiçie a l'à razzonto i standard de livello medico inte l'elettrònica 3C.
3.Asseguaçion da preçixon da poxiçion
- Poxiçionamento da vixon automatica (±0,005mm)
- Compensaçion dinamica de robot à sëi assi-
- Percorrensa: a preçixon de poxiçionamento a l’à seghittou ±0.003mm inta produçion de componenti aerospaçiali.
VI. Percorso d'aggiornamento intelligente de l'attressamento
1. Piattaforma de big data de proçesso
- 2000+ parametri de saldatua immagazzinæ inta nuvia
- Algoritmo d’ottimizzaçion de l’IA (preçixon de previxon da reisa do 99%)
- Prattica: unna neuva impreisa energetica a l'à accortou i çicli de sviluppo de neuvi produti do 65%.
2.Scistema de contròllo adattivo
- Correspondensa d’impedensa dinamica (responsa de 1 ms)
- Compensaçion automatica de l’usura di elettrodi (preçixon de 0,002 mm)
- Dæti: l'OEE o l'é cresciuo a-o 92% inta produçion de preçixon.
3.Confronto de l'effiçensa de l'industria
| Indicatô tecnico | Proçesso tradiçionâ | Soluçion ottimizzâ |
|---|---|---|
| Velocitæ de saldatua | 12 pezzi/menute | 40 pezzi/menute |
| Coerensa de fòrsa | ±25% | ±3% |
| Reisa do consummo d'energia | 2,0 kW·h/1000 pezzi | 0,55 kW·h/1000 pezzi |
Concluxon: A revoluçion de produçion da preçixon à livello de micron
Da-a saldatua de preçixon de ciastre d’äsâ de 0,5 mm inte di dispoxitivi portabili intelligenti à de connescioin segue d’äsâ d’erta rescistensa de 25 mm inte machine pesante, o dadomachine da saldatua à proieçionson apreuvo à modellâ torna i standard de produçion pe mezo do contròllo di parametri à livello de micron-. A validaçion inte 32 settoî a mostra che a stabiliçion de un modello de contròllo à træ dimenscioin pe-o proçesso de spessore do materiale o peu fâ cresce i tasci de qualificaçion pe-a saldatua a-o 99,99%. E impreise che dominan di scistemi de contròllo intelligenti pe-o nòttomachine da saldatua à proieçionan ottegnuo un sato into sviluppo con unna reduçion do 40% di costi da qualitæ e un aumento do 300% da reisa da produçion.