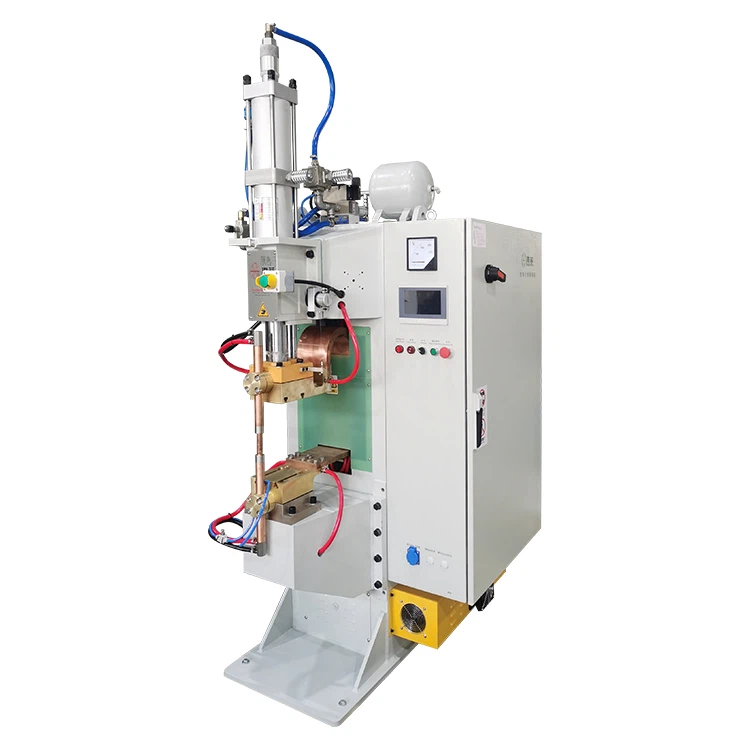
Machine da saldatua pe immagazzinâ l'energiason i cavalli de travaggio da produçion de battëie, de l'elettrònica de preçixon e da fabricaçion de metalli. A seu popolaritæ a ne vëgne da-a seu capaçitæ de fornî unna descharge de corrente erta à l'instante con unna zöna interessâ da-o cado minima, tanto ch'a l'arresta notevolmente effiçente à livello d'energia. À tutti i mòddi, un ponto de doî critico pe tanti produttoî industriali a l’é a rescistensa incoerente da saldatua-de spesso ch’a se traduxe inte de saldatue debole e de ponti despægi-che no solo compromettan a qualitæ do produto, ma presentan ascì di reiseghi scignificativi pe-a seguessa inte applicaçioin pe l’utente finale.


Sta guidda esperta a fornià unn’analixi approfondia de caxoin a-a base derê à unna rescistensa de saldatua insuffiçiente inte machine de saldatua pe immagazzinamento d’energia e a l’offrià un insemme scistematico e açionabile de soluçioin. Pe de ciù, deliniemmo i critëi ciave pe-a seleçion de unna machina à erte prestaçioin, ch’aggiuttan à garantî a qualitæ da saldatua direttamente da-a vivagna.
In-Analixi de profonditæ: quattro raxoin prinçipæ pe-a scarsa rescistensa a-a saldatua
Into seu cheu, unna machina de saldatua d’immagazzinamento d’energia a fonçioña con descazzâ l’energia do condensatô immagazzinâ inte unn’esploxon massiscia, longa millisecondi{0}}, pe formâ un pezzetto de saldatua. Dæto che questo o l’avvëgne coscì a-a spedia, no gh’é spaçio pe di erroî inte vòstre impostaçioin di parametri. Se a vòstra rescistensa a-a saldatua a l'é mancante, pe-o sòlito a se reduxe à un disequilibrio inte uña de ste quattro aree critiche:
1. O trilemma di parametri de saldatua: discrepansa de corrente, tempo e prescion
L’energia de saldatua de un saldatô d’immagazzinamento d’energia a l’é determinâ da-a tenscion de carregamento (ch’a l’indica l’entitæ da corrente), da-o tempo de descharge (mesuou in millisecondi) e da-a prescion de l’elettrodo.
- Corrente e Tempo:Se a corrente a l'é tròppo bassa ò o tempo de descharge o no basta, o cado generou o no saià assæ pe deslenguâ do tutto o metallo e formâ un pezzo de saldatua de dimenscioin adeguæ, ch'o pòrta à de saldatue à freido ò à de articolaçioin debole. Pe contra, unna corrente eccesciva ò un tempo prolongou peuan provocâ di gravi sciorti e bruxæ, che in sciâ fin reduxan a rescistensa effettiva da saldatua.
- Desequilibrio de prescion:A prescion di elettrodi a l’é fondamentale pe ottegnî unna boña saldatua. Tròppo picciña prescion a l'accresce a rescistensa do contatto, con portâ à di spruzzi e a-o bruxo de superfiçie. Tròppa prescion a peu redue a denscitæ de corrente, co-o resultato de un pezzetto de saldatua sottadimenscionou e unna rescistensa a-a traçion compromessa. I standard de l’industria pe-o sòlito domandan che a rescistensa a-a traçion do pezzetto de saldatua a razzonze ciù de l’80% da rescistensa do materiale de base.
2. Fadiga e contaminaçion do scistema di elettrodi: barree a-a conduçion e a-o trasferimento de fòrsa
I elettrodi son i componenti critichi che trasmettan tanto corrente comme prescion, e e seu condiçioin influensan direttamente a qualitæ da saldatua.
- Usura e oscidaçion:E ponte di elettrodi se desgastan, se deforman ò s’òscidan pe unn’utilizzaçion prolongâ. L’usura a l’accresce l’area de contatto de l’elettrodo, co-o provocâ unna fòrte caduta da denscitæ de corrente e da disperscion do calô, cösa ch’a l’impedisce a formaçion de un nugget de saldatua efficaçe. I seu d’oscidaçion accrescian scignificativamente a rexistensa a-o contatto, portando à unna saldatua instabile.
- Refrescamento inadeguou:Pe-a produçion d’erto volumme, o scistema de refreidamento de l’ægua de l’elettrodo o l’é fondamentale. Se o scistema de refreidamento o l’é bloccou ò insuffiçiente, a temperatua de l’elettrodo a l’aumentià de mainea eccesciva, con accelerâ l’usura e a deformaçion, e in potensa provocando l’attacco do pezo, con un effetto grave tanto in sciâ rescistensa da saldatua comme in sciâ reisa da produçion.
3. Preparaçion da superfiçie do pezo de travaggio: l'assascino ascoso de impuritæ e òscidi
A condiçion da superfiçie do pezo de travaggio a l'é un "killer ascoso" ch'o l'influisce in sciâ rescistensa de contatto e in sciô flusso de corrente.
- Seu d'òscido:Di metalli comme o rammo e l’alluminio forman de lengê di seu d’òscido inte l’äia e a rexistivitæ de sti òscidi a l’é ben ben ciù erta che o mæximo metallo. Quande gh’é di seu d’euio, de ruggia ò d’òscido in sciâ superfiçie, impediscian o flusso de corrente effettivo, impedindo che l’energia de saldatua a se conçentra e in sciâ fin se traduxan inte di ponti de saldatua despægi ò de bassa rescistensa.
- Requixiti de nettezza:A nettezza da superfiçie a l’é primmäia pe-a rescistensa a-a saldatua, sorvetutto quande se salda di componenti de preçixon comme e linguette da batteria. Anche de impuritæ picciñe peuan provocâ unna manovra de corrente durante o proçesso de saldatua ch’o l’é longo millisecondo-, ch’o pòrta à di pezzetti de saldatua sottadimenscionæ.
4. Invegiamento e deriva de l'attressamento: stabilitæ in declin
Comme appægio de preçixon, a degraddaçion da prestaçion di componenti prinçipæ de un saldatô de conservaçion d'energia a l'influisce direttamente in sciâ qualitæ da saldatua.
- Invegiamento do condensatô:O condensatô de immagazzinamento o l’é a vivagna d’energia. L'uso à longo raggio o pòrta a-o decadimento da capaçitæ, ch'o veu dî unna reduçion da capaçitæ d'immagazzinamento d'energia. Sto fæto o pòrta a-a corrente de descharge effettiva à cheî a-o de sotta do valô fisso, co-o resultato de unn’energia de saldatua ch’a no basta.
- Deriva do scistema de contròllo:L’invegiamento de componenti elettrònichi comme i trasformatoî e e schede de contròllo, ò i cangi inta temperatua ambiente, peuan provocâ che l’output do parametro de saldatua o se destacche da-o valô stabilio (conosciuo comme «deriva»), con portâ à de fluttuaçioin da-o lotto à - inta qualitæ da saldatua.
A soluçion: unna metodologia scistematica à trei -pasci pe megioâ a rescistensa a-a saldatua
Correze i problemi de rescistensa a-a saldatua o no l'é unna cösa de congettue; se tratta de un critëio scistematico. Pe mette torna in sciâ ræ a vòstra produçion, l'é neçessäio ottimizzâ traverso trei pilastri ciave: Controllo di parametri, Manutençion de l'apparecchiaçion e Pre-trattamento da superfiçie.
1. Test de regolaçion e validaçion di parametri de preçixon
- Stabilisce di modelli de parametri:Sviluppâ di modelli standardizzæ de parametri de saldatua basæ in sce diversci materiali (comme nichel, rammo, alluminio) e combinaçioin de spessore. Pe fâ un exempio, quande se salda de linguette de nichel de 0.15 mm, a prescion recommandaa de l’elettrodo a peu ëse d’in gio à 1.5 kN, con un tempo de descharge tra 5 ms e 8 ms.
- Strategia d'aggiustamento dinamico:Pe-a saldatua à feuggi sottî, se conscidera unna strategia de "bassa corrente, tempo de descharge longo" pe garantî unna penetraçion uniforme do cado. Pe di feuggi drui ò di materiali assæ conduttoî, l'é neçessäio "erta corrente, tempo de descharge curto" pe ottegnî un input d'energia erta e istantanea.
- Test Saldatua e Test Destruttivo:Dòppo avei cangiou i materiali ò regolâ i parametri, e saldatue de preuva devan ëse fæte e validæ pe mezo de unna preuva de taggio à traçion- (verifica destruttiva) pe verificâ a dimenscion e a rescistensa do nugget de saldatua. Ascì che o diametro do nugget de saldatua o soddisfe i requixiti de progettaçion e che a modalitæ de guasto a segge a sciortia do materiale de base, no a separaçion da saldatua.
2. Manutençion do scistema d'elettrodi standardizzæ
- Vestimento e sostituçion regolare:Implementâ un programma çiclico pe-o vestimento e a sostituçion di elettrodi. Utilizzâ di comò speçializzæ pe mantegnî a forma giometrica e a nettezza da ponta. I elettrodi gravemente usæ devan ëse sostituii de botto pe garantî unna denscitæ de corrente stabile.
- Ottimizza o scistema de refreidamento:Ascì che o scistema de refreidamento de l'ægua de l'elettrodo-o no segge ostruto, co-a temperatua de l'ægua de refreidamento mantegnua drento de l'intervallo ideale da-i 15 a-i 25 graddi. Un refrescamento giusto o l’allonga a duâ di elettrodi e o l’impedisce l’accumulo de cado eccescivo.
- Taratura preçisa da prescion:Deuviâ de mainea regolare un sensô de prescion pe calibrâ a prescion de l’elettrodo, assicurandose che a prescion reale a corresponde a-o valô stabilio. A prescion de l’elettrodo a dev’ëse regolâ con esattessa in base a-a spessore do pezo de travaggio pe ottegnî unna rexistensa de contatto ottimale.
3. Ottimizzaçion de proçedue de trattamento pre-do pezo
- Pulizia approfondia:Avanti de saldâ, a superfiçie do pezo de travaggio a dev’ëse ben ben netta pe remeuve i seu d’euio, de ruggia e d’òscido. I metodi comprendan a nettezza à ultrasoin, a nettezza chimica ò a levigatua fina. Pe di materiali oscidæ de lengê comme o rammo e l’alluminio, a saldatua a dovieiva ëse completâ o ciù a-a spedia poscibile dòppo o pre-trattamento.
- Mesue anti-d'oscidaçion:Pe-i pezzi de travaggio che no peuan ëse saldæ de botto, dovieivan ëse implementæ de mesue anti-oscidaçion, comme a proteçion contra i gas inerte ò l’immagazzinamento à secco à breve termine, pe garantî a nettezza da superfiçie a-o momento da saldatua.
Guida pe l'accattâ: seleçionâ unna machina de saldatua à conservaçion d'energia à erte prestaçioin
A resoluçion di problemi de rescistensa a-a saldatua a comensa ben ben avanti che a primma scciuppâ-a comense co-a machina ch’o l’accattâ. Se ti l'é into mercou pe unna neuva unitæ, no guardâ solo a cartella de prexo. Conçentrâse in sce sti trei indicatoî tecnichi prinçipæ pe ëse seguo ch’o l’ottëgne unna machina à erte prestaçioin:
1. Componenti do nucleo: Stabilitæ di condensatoî e scistema de contròllo
- Condensatoî d'erta-qualitæ:Seleçionâ l’apparecchiaçion ch’a deuvia di condensatoî à longa -duta e à bassa-interno-rescistensa. I condensatoî d’erta qualitæ garantiscian unn’immagazzinamento stabile d’energia e unna descharge coerente, prevëgnando effettivamente o decadimento de l’energia da saldatua provocou da l’invegiamento do condensatô.
- Scistema de contròllo de preçixon:A machina a dovieiva avei unna carrega à tenscion costante e un feedback de corrente in tempo reale-. I scistemi de contròllo avansæ peuan monitorâ a forma d’onda de descharge in tempo reale e fâ de regolaçioin micro- drento di millisecondi, garantindo unna produçion d’energia assæ coerente pe ògni descharge, garantindo coscì unna dimenscion stabile do nugget de saldatua.
2. Struttua mecanica: rigiditæ e affidabilitæ da prescion
- Quaddro d'erta rigiditæ-:O quaddro do saldatô e i brassi di elettrodi devan avei unn'erta rigiditæ pe resciste a-e scignificative fòrse d'impatto generæ durante a saldatua. A rigiditæ mancante a peu provocâ o desplaçamento de l’elettrodo durante l’applicaçion de prescion, ch’o l’influisce in sce l’allineamento da saldatua e in sciô trasferimento de prescion.
- Scistema servo/pneumatico:Çerne l'apparecchiaçion ch'a deuvia di açionamenti servomotoî ò di scistemi pneumatichi d'erta preçixon. I servoscistemi permettan unna curva de prescion ciù preçisa e controllabile, ch'a l'é particolarmente importante pe-i pezzi de travaggio con de spessore variabile.
3. Intelligensa e tracciabilitæ
- Archiviaçion e recall di parametri:Un eccellente saldatô de immagazzinamento d'energia o dovieiva avei a capaçitæ d'immagazzinâ ciù insemmi de parametri, con permette a-i operatoî de regordâ a-a spedia i modelli de saldatua pe di mateiæ despægi, con redue a-o minimo l'errô uman.
- Tracciabilitæ di dæti:L'apparecchiaçion a dovieiva ëse boña à registrâ di dæti ciave pe ògni saldatua, comme corrente, tenscion, tempo e prescion, e offrî de fonçioin d'esportaçion e tracciabilitæ di dæti. Sto chì o l'é fondamentale pe stabilî di scistemi de gestion da qualitæ (comme ISO) e identificâ a-a spedia i problemi de qualitæ ligæ a-o batch-.
Concluxon
A rescistensa de saldatua mancante inte machine de saldatua pe immagazzinâ l'energia a no l'é un problema insurmontabile. A ciave a l’é inta gestion raffinâ di parametri de saldatua, de condiçioin di elettrodi e do pre-trattamento do pezo de travaggio. Stabilindo de proçedue de fonçionamento standardizzæ, mantegnindo regolarmente l'apparecchiaçion e seleçionando un saldatô con de capaçitæ de contròllo de stabilitæ e preçixon erta, e açiende peuan megioâ de mainea importante a qualitæ da saldatua e garantî l'affidabilitæ do produto.
Quande se çerne unna machina de saldatua pe immagazzinâ l'energia, dâ de longo a prioritæ a-a stabilitæ di componenti do nucleo e a-a rigiditæ da struttua mecanica. Ste chì son e garançie fondamentæ pe eliminâ e saldatue debole e ottegnî unna produçion stabile e effiçente.