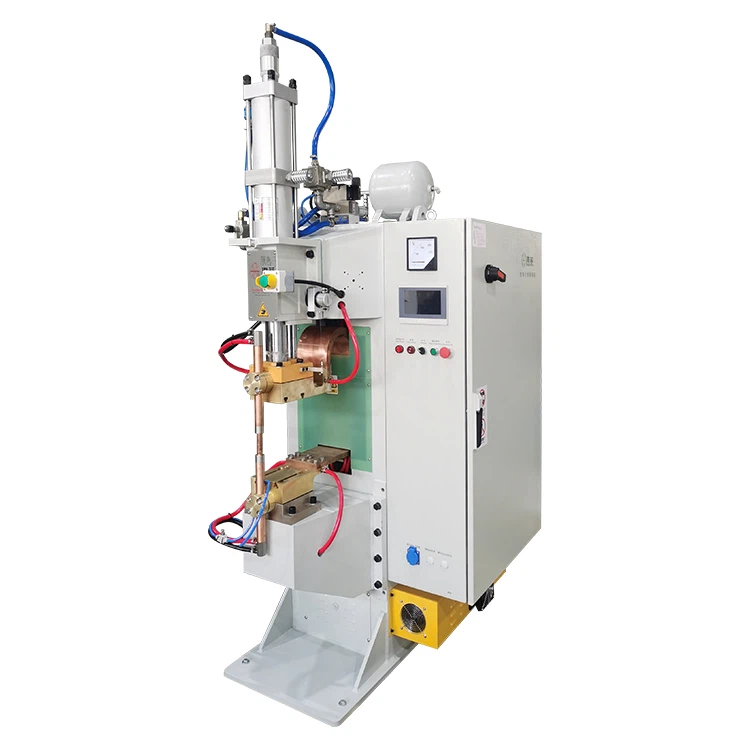
Into moderno settô de produçion industriale, a corrente diretta à meza frequensa (MFDC)machine da saldatua à pontoson vegnui di appægi indispensabili inte l'industria de l'automobile, de l'aerospaçio, di elettrodomestichi e de l'elettrònica, graçie a-a seu erta reisa, a-o seu basso consummo d'energia e a-a seu ecceçionale stabilitæ de saldatua. À tutti i mòddi, pe sfrütâ do tutto a prestaçion di saldatoî MFDC e ottegnî unna qualitæ de saldatua segua e coerente, i produttoî devan capî profondamente e controllâ de mainea efficaçe unna serie de fattoî d’influensa interconnesci.
Sto articolo o l’analizza scistematicamente i sette elementi critichi ch’influensan a qualitæ da saldatua à ponto MFDC e o fornisce de strategie prattiche d’ottimizzaçion.

Controllo preçiso di parametri de saldatua do nucleo
I parametri de saldatua son i determinanti diretti da formaçion do nugget de saldatua e da rescistensa de l’articolaçion, che zeugan un ròllo deçixivo inta qualitæ da saldatua à ponto MFDC. O contròllo preçiso in sce sti trei parametri fondamentæ o l’é o requixito pe garantî a coerensa da saldatua.
1. Corrente de saldatua: A fòrsa motrixe pe-a formaçion di Nugget
A corrente de saldatua a l’é a vivagna primmäia de generaçion de calô e a seu grandessa a determina direttamente a dimenscion e a forma do pezzetto de saldatua. A tecnologia MFDC, pe mezo de l’inverscion à erta frequensa (pe-o sòlito da 1kHz à 4kHz), a fornisce unna corrente diretta liscia, ch’a reduxe de fæto e fluttuaçioin da corrente e o rescädamento despægio che se vedde pe commun inti saldatoî à ponto à corrente alternâ (CA).
- Denscitæ de corrente e dimenscion do Nugget: unna corrente mancante a pòrta à unn’accumulaçion de cado inadeguâ, co-o resultato de saldatue à freido ò de nugget de saldatua tròppo piccin, che no arriëscian à soddisfâ i requixiti de rescistensa. Pe contra, a corrente eccesciva a pròvoca un surriscaldamento istantaneo, ch’o l’innesca l’espulscion, ch’a no solo a perde do materiale, ma a contamina ascì i elettrodi e a redue a rescistensa a-a saldatua.
- Dæti de referensa prattichi: a denscitæ de corrente a dev’ëse abbinaa con esattessa a-o materiale ch’o vëgne saldou. Pe fâ un exempio, l’intervallo de denscitæ de corrente recommandou pe l’acciaio à basso carbònio o l’é de 8-10 A/mm2 pöcassæ; pe l’acciaio inoscibile, apreuvo a-a seu ciù erta rescistivitæ, pe-o sòlito l’é neçessäio unna denscitæ de corrente ciù erta de 12-14 A/mm2 pöcassæ.
2. Tempo de saldatua: L'arte da preçixon do millisecondo
O tempo de saldatua o l’é a duâ de l’accumulo de cado. Un avvantaggio importante di saldatoî à ponto MFDC a l’é a seu capaçitæ d’ottegnî di tempi de saldatua estremamente curti, cösa ch’a l’é fondamentale pe-a saldatua de materiali assæ conduttoî ò revestii.
- Desfie e avvantaggi pe l'acciaio zincou: Quande se salda l'acciaio zincou, o revestimento de zinco (ponto de fuxon pöcassæ. 419 graddo ) o l'é ben ben ciù basso che quello de l'acciaio (ponto de fuxon pöcassæ. 1500 graddo ). O tempo de saldatua eccescivo o peu portâ a-a vaporizzaçion do zinco, a-a contaminaçion di elettrodi e a-a poroxitæ. O saldatô MFDC o peu controllâ o tempo de saldatua drento de un çiclo estremamente curto (comme 15-30 millisecondi), assicurando a formaçion spedia de nugget primma che se verifiche unna vaporizzaçion scignificativa de zinco, megioando coscì a qualitæ da saldatua e a duâ di elettrodi.
- Controllo con ciù fase: pe-e placche ciù drue ò l’acciaio à erta rescistensa avansou (AHSS), unna sequensa de contròllo do tempo con ciù fase de pre{3}}cado - de saldatua - a temperatua a ven deuviâ de spesso pe redue o stress termico e prevegnî a fragilitæ da saldatua.
3. Fòrsa de l’elettrodo: deformaçion plastica e stabilitæ do pezzetto
A fonçion da fòrsa de l’elettrodo (ò prescion de l’elettrodo) a l’é d’asseguâ un contatto streito tra i pezzi de travaggio avanti da saldatua e de fornî unna fòrsa de deformaçion plastica ch’abbasta durante o proçesso pe stabilizzâ a formaçion di nugget e sopprimme l’espulscion.
- Fòrsa bassa vs. erta: unna fòrsa insuffiçente a pòrta à unna rescistensa de contatto eccesciva, conçentrâ o cado in sciâ superfiçie, ch'a pròvoca de lengê l'espulscion e o bruxo de superfiçie. A fòrsa eccesciva, à tutti i mòddi, a peu strenze de ciù o pezzetto deslenguou, con provocâlo à collassâ, con redue a seu fòrsa e potençialmente abbassâ a denscitæ de corrente.
- Guida prattica: Unna formola empirica a ven deuviâ de spesso inte l’industria comme referensa de partensa: Fòrsa de l’elettrodo (Newton) ≈ Druessa do materiale (mm) × 50. Pe fâ un exempio, quande se salda unna placca d’äsâ drua de 2 mm, a fòrsa de comenso a peu ëse impostâ à 100N pöcassæ.
Asseguaçion scistemica de condiçioin e manutençion de l'apparecchiaçion
Anche con di parametri de saldatua perfettamente fissæ, e condiçioin de l'apparecchiaçion e o livello de manutençion do saldatô à ponto influensan direttamente a trasmiscion stabile da corrente e a dissipaçion effettiva do cado.
1. Gestion de l'intreghitæ e do vestimento di elettrodi
L’elettrodo o l’é o bordo pe-a trasmiscion de corrente e l’applicaçion de prescion, e e seu condiçioin son primmäie pe-a qualitæ da saldatua. I elettrodi pe-o sòlito en fæti de unna lega de rammo e zircònio de cromo (Cu{2}}Zr) ch’a l’é assæ conduttiva.
- Contaminaçion e rescistensa: durante a saldatua, a faccia de l’elettrodo a peu oscidâse ò vegnî contaminâ apreuvo à de erte temperatue e à l’adexon do materiale (mascime o zinco da l’acciaio zincou), cösa ch’a pòrta à unn’aumentaçion da rescistensa à contatto, à unna denscitæ de corrente ciù bassa e de conseguensa à un impatto in scê dimenscioin do nugget.
- Vesciamento programmou: un çiclo de vestimento programmou di elettrodi o dev'ëse implementou in sciâ base do volumme de produçion. O propòxito do vestimento o l'é de restörâ o diametro e a forma originäia da faccia de l'elettrodo, con garantî a coerensa inta denscitæ de corrente. I saldatoî moderni son de spesso fornii de unitæ de vestimento automatiche pe garantî a preçixon e a pontualitæ do proçesso.
2. Effiçensa do scistema de refrigeraçion
O proçesso de saldatua o genera un cado immenso e un scistema de refreidamento efficaçe o l’é primmäio pe mantegnî a prestaçion di elettrodi e do trasformatô.
- Reiseghi de surriscaldamento: un refrescamento inadeguou o pòrta a-o cresce da temperatua de l’elettrodo, ch’o l’accelera l’ammorbidimento e o desgasto, tanto ch’o reduxe a conduttivitæ do materiale, con portâ a-a perdia do contròllo in scî parametri de saldatua.
- Monitoraggio e manutençion: o tasso de portâ, a temperatua e a prescion de l'ægua de raffreddamento devan ëse monitoræ con regolaritæ. A tempiatua de l'ægua a dovieiva pe commun ëse controllâ drento l'intervallo da-i 20 a-i 30 graddi. Into mæximo tempo, o scangiatô de calô o dev'ëse mantegnuo netto pe garantî unna dissipaçion ottimâ do calô.
Adattabilitæ a-e propietæ do materiale e a-i fattoî ambientali
A qualitæ da saldatua a no l'é determinâ solo che da l'apparecchiaçion e da-i parametri, ma a l'é influensâ ascì da-e propietæ do mateiâ ch'o vëgne saldou e da-e condiçioin de l'ambiente de feua.
1. Proprietæ do materiale e preparaçion da superfiçie
- A sfidda de l’acciaio avansou à erta rescistensa (AHSS): deuviou pe coscì inte l’industria de l’automobile, l’AHSS (comme l’acciaio DP e l’acciaio TRIP) o l’à unn’erta rescistensa à resa, ma o seu barcon de saldatua (a gamma di parametri che se peuan açettâ) o l’é pe commun ciù streito che quello de l’acciaio à basso carbònio. A saldatua AHSS a domanda unna corrente e unna fòrsa ciù erte, e gh’é di requixiti streiti pe-o tasso de refreidamento dòppo a saldatua pe prevëgnî a formaçion de struttue de martensita fragile, che de spesso an de beseugno de unna corrente de temperatua in ciù pe megioâ a tegnua da saldatua.
- Condiçion da superfiçie: i contaminanti in sciâ superfiçie do pezo de travaggio, comme i òscidi, l'euio e a roggia, accrescian scignificativamente a rescistensa a-o contatto, impediscian o flusso de corrente effettivo e provocan unna distribuçion despægia do cado, che rendan assæ probabile e saldatue à freido ò l'espulscion. Pe quello, a nettezza e o sgrassâ avanti da saldatua son di pasci neçessäi pe ottegnî di exiti coerenti de saldatua.
2. Coerensa de l'ambiente e de proçedue operative
- Controllo de l'ambiente: e erte tempiatue inte l'offiçina de produçion accrescian o peiso in sciô scistema de refreidamento. L'erta umiditæ a peu portâ à unna condensaçion in sciâ superfiçie do pezo de travaggio, con alterâ a rescistensa a-o contatto. O mantegnî de condiçioin de fonçionamento stabile in termini de temperatua e umiditæ o l’é un fattô indiretto ma essençiâ pe-a stabilitæ do proçesso.
- Standardizzaçion di proçesci: l'implementaçion de proçedue operative standard (SOP) a l'é fondamentale pe eliminâ a variabilitæ umaña. A formaçion profescionale pe-i operatoî a l'é fondamentâ pe fâ de mòddo che vëgnan apreuvo streitamente a-a documentaçion do proçesso pe l'impostaçion di parametri, l'execuçion do vestimento e a manutençion. Pe de ciù, e impostaçioin ottimale pe ògni applicaçion dovieivan vegnî registræ e archiviæ con cua, formando un scistema de gestion da qualitæ ch’o se peu tracciâ.
Strategie pe l'asseguaçion da qualitæ e l'ispeçion
Pe garantî a stabilitæ continua da qualitæ da saldatua, dev'ëse stabilio un scistema completo d'Asseguaçion da Qualitæ (QA).
| Metodo d'ispeçion | Qualitæ | Finalitæ | Indicatô ciave | Conscigli prattichi |
| Verifica destruttiva | Offline (Campionamento) | Verificâ a rescistensa a-a saldatua e a dimenscion do nugget | Prova de scòrsa, Prova de torscion | Verificâ de mainea regolare i campioin pe fâ de mainea che o pezzo o se sciorte feua da-o metallo de base, ciufito che frattuâse inta giunçion de saldatua. |
| Test à ultrasoin (UT) |
In linia/feua in linia (No-destruttivo) |
Mesuaçion spedia e no destruttiva do diametro do nugget | Diametro do pezzo ($d_L$) | Adatto pe-o monitoraggio spedio da qualitæ in sciâ linia de produçion, sorvetutto pe-a saldatua AHSS. |
| Controllo di proçesci statistichi (SPC) | In linia (tempo reale-) | Monitor e fluttuaçioin e e tendense inti parametri de saldatua | Corrente de saldatua, tenscion, desplaçamento de l'elettrodo | Arrecuggeita de dæti in tempo reale-; allarme e fermâ a machina de botto se i parametri scompassan i limiti de contròllo. |
Concluxon
A machina de saldatua à ponto à corrente diretta de meza frequensa a l’é un strumento potente pe ottegnî de saldatue d’erta qualitæ, ma a seu prestaçion a se basa in sciô contròllo completo e scistematico di parametri de saldatua, de condiçioin de l’apparecchiaçion, de propietæ do materiale e de l’ambiente de fonçionamento. Pe mezo do contròllo de preçixon de livello de millisecondi offerto da-a tecnologia MFDC, combinou co-a gestion raffinâ di elettrodi e l'adattabilitæ ottimizzâ à di mateiæ particolæ comme AHSS e l'acciaio zincou, i produttoî no peuan solo mascimizzâ a reisa da produçion, ma soddisfâ delongo ascì unna qualitæ sempre ciù streita mercou.