Introduçion: Perché a saldatua de feuggi zincæ a l'é ciù diffiçile?
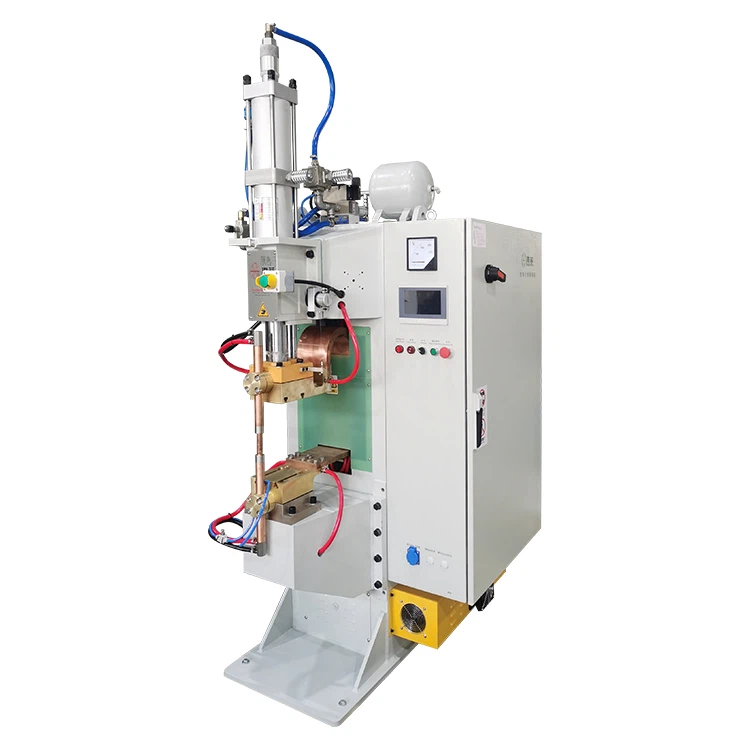
Tanto che e ciastre d'äsâ zincæ an de eccellente propietæ anti-corroxon, presentan ascì de desfie pe-a saldatua. O zinco o l’à un ponto de fuxon basso (420 graddi pöcassæ) e o se vaporizza de lengê durante o proçesso de saldatua, con formâ di pöri ò de spazzâ, cösa ch’a l’influisce in sciâ qualitæ da saldatua. Pe quello, quande se deuvia unmachina de saldatua à pontope-e feugge zincæ, de correspondente regolaçioin de proçesso e ottimizzaçioin de attrezzatue devan ëse adottæ pe garantî unna qualitæ de saldatua stabile e segua.
I. L’evapoaçion do seu de zinco ch’a pòrta à di difetti de saldatua
Into proçesso de rescädamento da saldatua, o seu de zinco de superfiçie de feuggi zincæ o s'evapoa a-a spedia, con produe unna gran quantitæ de gas, ch'o peu formâ de lengê di difetti comme i pöri e e incluxoin de scorie inta saldatua, con redue a rescistensa a-a saldatua e a tenscion. Pe redue sti problemi, aumentâ de mainea appropriâ a corrente de saldatua e accurtî o tempo de saldatua pe ottegnî unna fuxon spedia e redue a retençion de vapô de zinco.
II. Façile desgasto de ponte di elettrodi, ch'o l'influisce in sciâ stabilitæ da saldatua
I elementi de zinco reagiscia de lengê co-i materiali di elettrodi à de temperatue erte, provocando unn’oscidaçion spedia ò l’attacco da ponta de l’elettrodo, influensando coscì a conduttivitæ e l’applicaçion de prescion. Pe quello, quande se deuvia unmachina de saldatua à pontope-e feugge zincæ, se conscidera de deuviâ di materiali d’elettrodi con unna fòrte rescistensa a-a corroxon, comme o rammo de zircònio cromo, e de nettezzâ ò sostituî regolarmente i elettrodi pe garantî a conscistensa da saldatua.
III. Gran variaçion inta rescistensa a-o contatto, ch'a l'influisce in sciô contròllo do cado
A presensa do seu zincou a l'altera a rexistensa de contatto tra o feuggio e l'elettrodo, con portâ à un cado instabile de saldatua, che à seu vòtta o l'influisce in sciâ qualitæ da saldatua. Pe affrontâ sto problema, regolâ raxonablemente a prescion de saldatua e i parametri de corrente in base a-o druo do feuggio zincou e do seu de zinco pe garantî un input de calô uniforme e controllabile.
IV. Spatter de saldatua eccesciva, ch'o l'influisce in sce l'apparensa e l'effiçensa
Apreuvo a-o basso ponto de bollimento do zinco, i gas generæ into proçesso de saldatua peuan provocâ de lengê de sciortie, che no solo influensan a nettezza de l'aria de saldatua, ma peuan ascì provocâ di danni a-e attrezzatue e a-i operatoî. E soluçioin à sto problema comprendan l’ottimizzaçion da forma de l’elettrodo, o megioamento da lestixe de respòsta do scistema de prescion e l’adoçion de metodi de prescion graduæ.
Concluxon: Affrontâ scientificamente e difficoltæ de saldâ e feugge zincæ o l'é primmäio
In somma,machine da saldatua à pontope-e feugge zincæ s’attreuvan à affrontâ de difficoltæ mortipre into proçesso de saldatua, compreiso l’evapoaçion do seu de zinco, l’usura di elettrodi, a rescistensa instabile a-o contatto e e spazze de saldatua. Ottimizzando i parametri de saldatua, seleçionando di materiali d’elettrodi adatti e rinforsando a manutençion di appægi e a gestion di proçesci, a qualitæ da saldatua e a reisa da produçion peuan ëse megioæ de mainea efficaçe. Co-o sviluppo da tecnologia de saldatua intelligente, l’avvegnîmachine da saldatua à pontope-e feugge zincæ vegnian ciù preçise e stabile, sostegnindo o desviluppo d'erta-qualitæ da produçion.