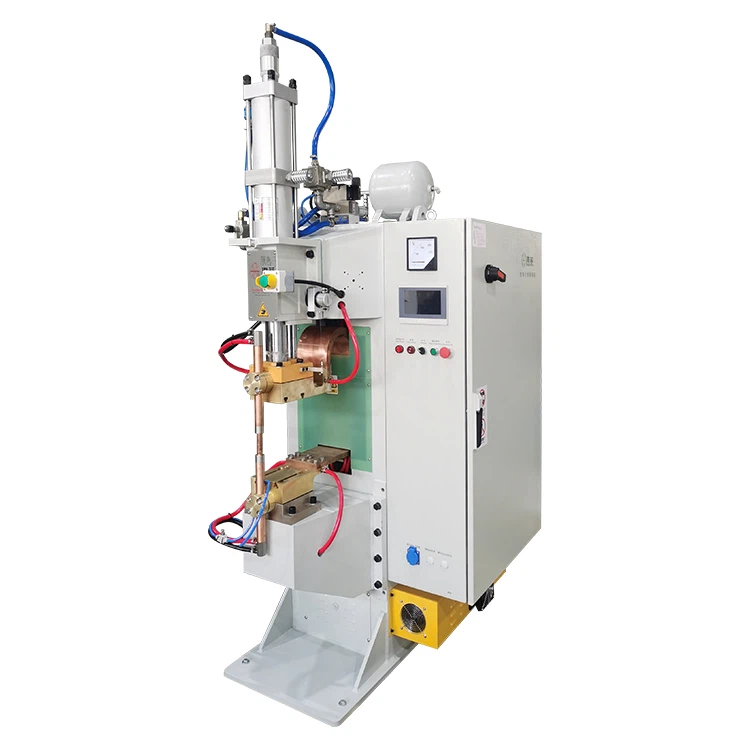
Barre de rammoson deuviæ pe coscì inti scistemi de distribuçion de l’energia, inti appægi d’immagazzinamento d’energia, inti paccoei de battëie e inti assemblæ elettrichi à erta e bassa tenscion. Dæto che o rammo o l’òffre unn’eccellente conduttivitæ elettrica, unna rescistensa mecanica e unna dissipaçion do cado, o l’é vegnuo un materiale preferio pe-i componenti critichi che pòrtan corrente. Pe garantî de connescioin elettriche segue, tanti produttoî oua deuviansaldatua à diffuxonpe azzonze e barre de rammo.
À tutti i mòddi, durante a produçion, i inzegnê e i tecnici de vòtte s’attreuvan con un problema commun ma frustrante:descoloraçion de superfiçie de barre de rammo dòppo a saldatua à diffuxon. O de d'ato o peu cangiâ da un cô de rammo lumminoso à un ton ciù scuo rosso, brun ò un pittin neigro. Inte çerti caxi, sto fæto o l'influisce in sciâ qualitæ vixiva do componente finio e o l'alimenta de preoccupaçioin in sciô proçesso de saldatua.
In veitæ, a descoloraçion dòppo a saldatua à diffuxon a l’é pe-o sòlitono un segno de guasto da saldatua. Inta ciù parte di caxi, o l’é solo che o resultato de l’oscidaçion da superfiçie provocâ da-e erte temperatue into corso do proçesso de saldatua. Dòppo ëse compreiso a caxon de sotta, o problema o peu ëse controllou ò eliminou pe mezo de regolaçioin relativamente sence do proçesso.
Sto articolo o l’ascciæisce o problema into dettaggio, compreiso i fondamenti da saldatua à diffuxon, e raxoin pe-e quæ e barre de rammo cangian de cô durante o proçesso e diverse soluçioin prattiche che i produttoî peuan deuviâ pe megioâ l’apparensa do produto mantegnindo a qualitæ da saldatua.

Saldatua à diffuxon inta produçion de barre de rammo
Cos’é a saldatua à diffuxon?
A saldatua à diffuxon a l'é unproçesso d’union à stato sòlidodonde doe superfiçie de metallo se ligan insemme pe mezo da diffuxon atòmica sotta temperatua e prescion erti. À differensa da saldatua à fuxon convençionale, i materiali de base no vëgnan deslenguæ durante o proçesso. In cangio, i atomi migran atraverso de l’interfaccia de contatto, formando un fòrte ligamme metallurgico.
Dæto che no gh’é de fuxon, a saldatua à diffuxon a l’òffre diversci avvantaggi quande s’azzonze di componenti conduttoî comme e barre de rammo. Sti avvantaggi comprendan unna distorscion reduta, unna stabilitæ dimenscionale megioâ e unn’eccellente conduttivitæ elettrica inte l’articolaçion.
Inta produçion de barre de bus, a saldatua à diffuxon a ven deuviâ pe commun inte de applicaçioin comme:
- Impilamento de barre de rammo à ciù seu
- Giunti de tranxiçion rammo-alluminio
- Connescioin tra conduttoî flescibili e riggidi
- Assemblæ de barre de bus do mòdolo de batteria
Quande a ven controllâ correttamente, a saldatua à diffuxon a peu produe de giunçioin conrescistensa elettrica vexiña à quella do materiale de base, ch’o l’é essençiale pe-e applicaçioin à erta corrente inte l’elettrònica de potensa e inti scistemi d’energia.
Parametri tipichi de proçesso pesaldatua à diffuxon de rammo
A saldatua à diffuxon de successo a depende da-o mantegnî de condiçioin de proçesso stabile. Pe-e barre de rammo, i parametri ciù importanti comprendan pe commun a temperatua, a prescion, o tempo de conservaçion e e condiçioin de l'ambiente.
E gamme tipiche addeuviæ inta produçion industriale vëgnan mostræ chì sotta:
| Parametro do proçesso | Gamma tipica |
|---|---|
| Temperatua de saldatua | 600 graddi – 900 graddi |
| Prescion de saldatua | 5 – 20 MPa |
| Tempo de tegnua | 5 – 30 menuti |
| Ambiente de proçesso | Atmosfera de veuo ò de proteçion |
Inte ste condiçioin, i atomi de rammo se diffondon atraverso de l’interfaccia pe creâ un ligamme fòrte. Into mæximo tempo, tutte e mainee, a temperatua erta a peu ascì fâ de mòddo che a superfiçie do rammo a reagisce con l'oscigeno inte l'ambiente d'in gio, cösa ch'a pòrta a-o descoloramento osservou dòppo a saldatua.

Perché e barre de rammo se descoloran dòppo a saldatua à diffuxon
L'oscidaçion à erta temperatua a l'é a causa prinçipâ
O rammo o l’é relativamente reattivo à de temperatue erte. Quande o vëgne rescädou durante a saldatua à diffuxon, a superfiçie do metallo a peu reagî de lengê con l’oscigeno presente inte l’äia ch’a l’à d’in gio. Sta reaçion a forma di òscidi de rammo in sciâ superfiçie.
I produti d’oscidaçion ciù frequenti comprendan:
- Cu2O (òscido de cupro)– tipicamente de cô rosso ò brun
- CuO (òscido de cuprico)– ciù scuo d’aspetto, de vòtte squæxi neigro
Sti seu sottî d’òscido cangian a mainea che a luxe a se riflette da-a superfiçie do rammo, cösa ch’a fa de mòddo che o metallo o perde a seu apparensa metallica lumminosa originäia.
L’é importante capî che inta ciù parte di caxi sto seu d’oscidaçion o l’éestremamente sottî e limitou a-a superfiçie .. A struttua da saldatua interna a l'arresta no influensâ, e a rescistensa mecanica ò a conduttivitæ elettrica de l'articolaçion pe commun a no s'ammerma. O problema o l'é donca ligou sorvetutto à l'apparensa ciù fito che à l'intreghitæ strutturale.
E condiçioin de refreidamento peuan aggravâ a descoloraçion
In azzonta à l’oscidaçion durante o rescädamento, oproçesso de raffreddamento dòppo a saldatuao l’influisce ascì in sciô cô finale da superfiçie da barra de bus.
Se a barra de bus saldâ a se lascia freî a-a lenta à l'äia averta, o metallo o l'arresta à de temperatue erte pe un periodo de tempo ciù longo. Inte sta fase, l'oscigeno inte l'atmosfera o peu anâ avanti à reagî co-a superfiçie de rammo, cösa ch'a l'accresce a druessa do seu d'òscido.
Da maniman che l’oscidaçion a va avanti durante o refrescamento, o cô da superfiçie de spesso o vëgne ciù scuo e meno uniforme. Inte di ambienti de produçion donde l'apparensa a l'é importante, o refrescamento incontrollou o peu donca rende ciù notteive a descoloraçion.
O contròllo da fase de refreidamento o l’é uña de mainee ciù sence e efficaçe pe redue l’oscidaçion in scê superfiçie de rammo saldæ.

Metodi prattichi pe prevëgnî ò redue a descoloraçion da barra de bus
Diversci megioamenti do proçesso peuan redue scignificativamente a descoloraçion do rammo dòppo a saldatua à diffuxon. Sti metodi en deuviæ pe commun inte di ambienti de produçion industriale.
Refreddamento spedio subito dòppo a saldatua
Unna de tecniche ciù sence e efficaçe a l'éraffreddamento spedio subito dòppo o proçesso de saldatua. Inte tante struttue de produçion, unna vòtta che o çiclo de saldatua o l’é completou e a barra de bus a l’é ancon cada, o componente o vëgne immerso a-a spedia inte un contegnitô pin d’ægua e unna soluçion de nettezza de rammo.
Sta metodologia a fonçioña pe doe raxoin prinçipæ.
Pe primma cösa, o refrescamento spedio o l’abbassa a-a spedia a temperatua da superfiçie de rammo. Dæto che e reaçioin d’oscidaçion rallentan dramaticamente co-a caduta da temperatua, a poscibilitæ d’unn’atra oscidaçion a se redue.
Segondo, a soluçion de nettezza do rammo – de spesso indicâ comme unsoluçion de decapaggio ò sbiancante de rammo-peu deslenguâ o sottî seu d’òscido ch’o s’é za formou durante a saldatua. Dòppo che o seu d'òscido o l'é stæto remposso, a superfiçie do metallo a repiggia a seu lustroxitæ naturale de rammo.
Quande o l’é implementou correttamente, sto metodo o peu restörâ unn’apparensa de superfiçie netta e uniforme co-a minima elaboraçion in ciù.
Pe mezo de soluçioin de nettezza de rammo formolæ correttamente
E soluçioin de nettezza de rammo deuviæ inte l’industria en tipicamente de soluçioin açide ligæ progettæ pe remeuve i seu d’òscido sensa dannezzâ o metallo de base. E formolaçioin commun peuan comprende:
- Soluçioin de nettezza à base d’açido sorfico
- Soluçioin à base d’açido fosfòrico
- Iluminatoî de rammo commerciali speçializzæ
L’é importante deuviâ a corretta conçentraçion recommandaa da-o fornitô de produti chimichi. Se a soluçion a l’é tròppo fòrte, a peu attaccâ a superfiçie do rammo e provocâ a corroxon. S’a l’é tròppo debole, a remoçion de l’òscido a peu ëse incompleta.
O monitoraggio regolare e a sostituçion da soluçion de nettezza son ascì importanti pe mantegnî di exiti coerenti inte un ambiente de produçion.
Megioâ l'ambiente de saldatua
Pe-i produti che domandan unna finiçion de superfiçie d’ertiscima qualitæ, i produttoî peuan ascì pensâ à megioâ o mæximo ambiente de saldatua.
Scistemi de saldatua à diffuxon che fonçioñan inatmosfere à veuo ò controllæpeu redue scignificativamente l’oscidaçion. Abbassando o contegnuo d’oscigeno durante o çiclo de saldatua, sti scistemi reduxan a-o minimo a formaçion d’òscidi de rammo.
E metodologie commun comprendan:
- Scistemi de saldatua à diffuxon à veuo
- Ambienti de schermo da gas inerti
- Forni à atmosfera controllâ
Sciben che ste soluçioin fan cresce o costo di appægi, vëgnan deuviæ pe coscì inte di settoî comme l'immagazzinamento d'energia, l'elettrònica de potensa e i appægi elettrichi de livello erto, donde tanto a qualitæ da saldatua comme l'apparensa da superfiçie son fondamentæ.

Fattoî ciave da piggiâ in conscideraçion quande se çerne unMachina de saldatua à diffuxon
Pe-i produttoî che pensan d’investî inte di appægi de saldatua à diffuxon, a prestaçion da machina a zeuga un ròllo importante no solo inta rescistensa à l’articolaçion, ma ascì inta qualitæ da superfiçie.
Un di fattoî ciù importanti o l'épreçixon do contròllo da temperatua. E machine de saldatua à diffuxon d’erta qualitæ pe commun offrivan unna preçixon de contròllo da temperatua drento±2 graddi, ch’o l’aggiutta à mantegnî de condiçioin de proçesso stabile e o redue o reisego d’oscidaçion eccesciva.
Un atro fattô critico o l'éstabilitæ de prescion. A prescion coerente a l’assegua un contatto corretto tra e superfiçie d’accobiamento, cösa ch’a megioa o ligamme de diffuxon e a redue a probabilitæ d’articolaçioin despæge.
I produttoî dovieivan ascì valuâ se l'apparecchiaçion a sostëgnesaldatua à veuo ò à atmosfera controllâ, sorvetutto se o produto finâ o domanda unna superfiçie de rammo netta e vixivamente coerente.
A seleçion de un appægio con un contròllo stabile do proçesso e unna gestion flescibile de l'atmosfera a peu megioâ scignificativamente segge a prestaçion da saldatua che l'apparensa do produto.
Conscideraçioin in sciâ seguessa
Quande se deuvia de soluçioin de nettezza ò de decappamento de rammo, i operatoî devan anâ apreuvo a-e giuste proçedue de seguessa. Ste sostanse chimiche chì peuan ëse corroxive e dovieivan ëse manezzæ con attençion.
E mesue de proteçion standard comprendan:
- Indossâ di guanti rescistenti a-e sostanse chimiche
- Utilizzâ de speggetti de seguessa ò di parafaccia
- Asseguâ unna ventilaçion corretta inte l'aria de travaggio
Seguî e istruçioin de seguessa do fornitô de produti chimichi o l'é essençiale pe mantegnî un ambiente de produçion seguo.

Concluxon
A descoloraçion da superfiçie de barre de rammo durante a saldatua à diffuxon a l’é un problema commun che tanti produttoî incontran. Inta ciù parte di caxi, a descoloraçion a l’é provocâ daoscidaçion à erta temperatua da superfiçie de rammo, ciufito che un problema co-a mæxima saldatua.
Comprendendo e caxoin de sotta e applicando di megioamenti senci a-i proçesci, comme o refrescamento spedio, de soluçioin de nettezza giuste e di ambienti de saldatua ottimizæ, i produttoî peuan redue a-o minimo l’oscidaçion e mantegnî unn’apparensa netta e profescionale.
Quande se çerne unna machina de saldatua à diffuxon, l’é ascì importante piggiâ in conscideraçion di fattoî comme a preçixon do contròllo da temperatua, a stabilitæ da prescion e e capaçitæ de contròllo de l’atmosfera. Ste caratteristiche no solo megioan a qualitæ da saldatua, ma aggiuttan ascì à mantegnî de finiçioin coerente de superfiçie in scî componenti de rammo.
Pe-e açiende ch'an da fâ co-i appægi de potensa, i scistemi d'immagazzinamento d'energia e a produçion de componenti elettrònichi, a dominaçion de sti dettaggi do proçesso a peu portâ à unna megio qualitæ de produto, à unna ciù erta reisa de produçion e à unna competitivitæ ciù fòrte in sciô mercou.