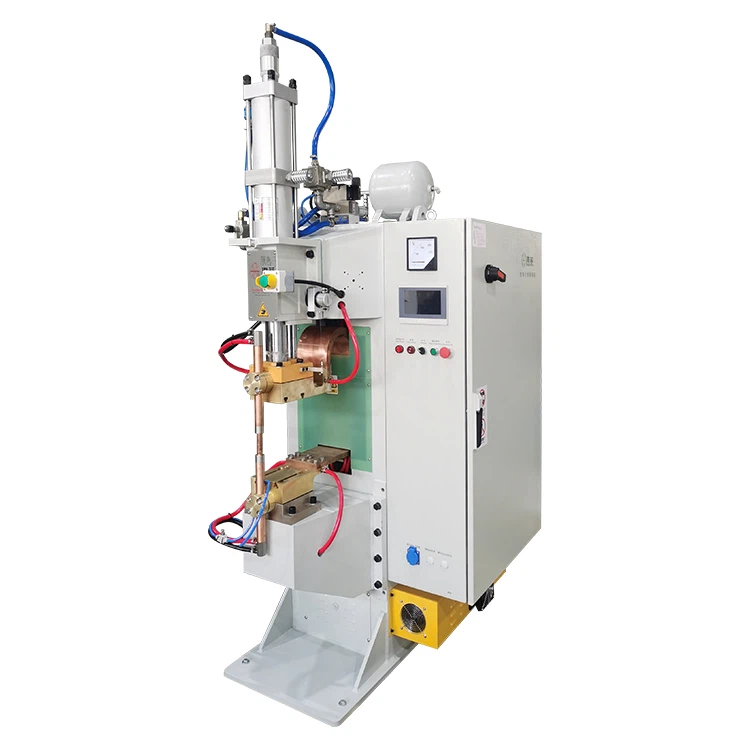
Presentaçion
Do 2023, unn’açienda importante de battëie de potensa a l’à adottou a quinta-generaçionsaldatô à ponto à descarica capaçitiva, con redue o tasso de spazzâ de saldatua de linguette da-o 3,2% a-o 0,05% e con risparmiâ ciù de 500.000 yuan pe anno pe dispoxitivo inti costi de desgasto di elettrodi. Inta saldatua de unna çerta qualitæ de serbatoio de carburante pe razzi into campo de l’aerospaçiale, osaldatô à ponto à descarica capaçitiva, co-a seu preçixon de relascio d’energia à livello de 0.1ms-, o l’à aumentou a rescistensa a-a saldatua do 42%. Derê à ste conquiste de revoluçion s’attreuva l’applicaçion profonda de doe caratteristiche de saldatua do nucleo dosaldatô à ponto à descarica capaçitiva: tecnologia de descharge à impulsi do condensatôescistema de compensaçion de l'impedensa dinamica. Sto articolo, pe mezo de confronti de parametri tecnichi e analixi prattiche de caxi, o mostra comme ste doe caratteristiche guiddan l’aggiornamento da produçion de preçixon.
I. Tecnologia de descharge à impulsi do condensatô: unna percorrensa industriale into contròllo de l’energia à livello de millisecondi-
1. Doî-Ordine-de-Megioamento de magnitudine inta preçixon do relascio d’energia
L'avvantaggio fondamentale dosaldatô à ponto à descarica capaçitivas’attreuva into seu scistema de carregamento e descarico de condensatoî, ch’o razzonze un sato qualitativo into contròllo de l’energia in confronto a-i tradiçionæ appægi de saldatua à rescistensa:
|
Indicatô tecnico |
Saldatua tradiçionâ à rescistensa |
Saldatô à ponto à descarica capaçitiva |
Margine de megioamento tecnico |
|
Intervallo de fluttuaçion de l'energia |
±15%-20% |
±0.8%-1.2% |
18x |
|
Preçixon do tempo de descharge |
±5ms |
±0,1 ms |
50x |
|
Stabilitæ de corrente de çimma |
±25% |
±3% |
8.3x |
Prinçipio d'implementaçion tecnica:
- Formola d’energia istantanea: E=0.5×C×V2
- (Valô de capaçitæ C =, tenscion de carregamento V =)
- Pe mezo de un scistema de contròllo da tenscion d’erta preçixon- (errô de ±0.5V) e de un mòdolo de commutaçion spedia IGBT, l’errô d’energia de ògni descharge o l’é asseguou ch’o segge<±1%.
2. Capaçitæ de regolaçion da forma d’onda à livello de microsecondo-
- Osaldatô à ponto à descarica capaçitivasostëgne unna programmaçion complessa de forme d’onda de descharge, ch’a permette de curve de relascio d’energia personalizzæ pe despæge propietæ de materiale:
- Forma d’onda de descharge à trei-stadi:
- Fase de descharge pre- (0,5 ms): Elimina a rescistensa de contatto
- Fase de descharge prinçipâ (2-8ms): Formâ nugget de saldatua
- Fase de temperatua (1ms): Megioâ a microstruttua
- Caso prattico d’applicaçion:
- Quande unn'açienda de dispoxitivi medichi a l'à saldou di feuggi sottî de lega de titanio de 0.1mm, a l'à adottou unna modalitæ "doggio-impulso de çimma" (impulso prinçipâ + supplemento d'energia segondäio), con aumentâ a rescistensa a-a traçion da saldatua da 320MPa à 450MPa
II. Scistema de compensaçion de l'impedensa dinamica: unna revoluçion adattiva pe de condiçioin de travaggio complesse
1. Meccanismo de monitoraggio e de compensaçion de l’impedensa in tempo reale-
Osaldatô à ponto à descarica capaçitival’é fornio con un scistema de sensaçion intelligente ch’o permette unna regolaçion dinamica à livello de millisecondo- durante o proçesso de saldatua:
|
Parametro de monitoraggio |
Frequensa de campionamento |
Tempo de respòsta de l'aggiustamento |
|
Rescistensa a-o contatto |
kHz |
<0.2ms |
|
Differensa de spessore do materiale |
5kHz |
<0.5ms |
|
Seu d'òscido de superfiçie |
Sistema de vixon 30fps |
<1ms |
Nucleo de l’algoritmo de compensaçion:
- Valô de compensaçion da tenscion dinamica ΔV=K×(R_reale - R_base)/R_base×V_insemme
- (K=coeffiçente de materiale, R_reale=impedensa de tempo reale{3}}, R_base=valô de referensa)
- St’algoritmo o peu controllâ a fluttuaçion d’energia durante a saldatua de metalli despæge drento do ±2%.
2. Applicaçion inte quattro scenäi tipichi
- Compensaçion pe-i cangiamenti a-a cheita inta spessore do materiale:
- Inta saldatua de neuvi mòdoli de battëia de veicoli à energia, o scistema o l’identifica automaticamente a differensa de spessore tra o pellicolo de rammo de 0.3mm e a scheuggioa d’äsâ de 2mm, con aumentâ a prescion de l’elettrodo da 200N à 850N pe garantî unna profonditæ coerente do nugget de saldatua.
- Adattamento a-a contaminaçion da superfiçie:
- Quande unn'açienda 3C a l'à saldou di borni placcæ de nichel-, o scistema o l'à nottou un seu d'òscido de 0.05 mm e o l'à aumentou automaticamente l'energia de descharge do 12%, con portâ o tasso de reisa da l'82% a-o 99.5%.
- Correçion pe-a deriva da temperatua:
- Quande o fonçionamento continuo de l’apparecchiaçion o pòrta a-o montâ da temperatua do condensatô à 45 graddi , o scistema o redue a tenscion de carregamento de un coeffiçente de 0.5V/ graddo pe mantegnî a stabilitæ da produçion d’energia.
- Compenso pe l'usura di elettrodi:
- Se stabilisce un modello matematico tra l’usura do diametro di elettrodi e a compensaçion da prescion:
- P_comp=P0×(D0/D_corrente)^1,5
- (D0=neuvo diametro de l’elettrodo, D_corrente=diametro de corrente)
- Dòppo che unn’açienda aerospaçiale a l’à applicou sto modello, a duâ de serviçio de l’elettrodo a l’é stæta esteisa da 8.000 ponti à 25.000 ponti.
III. Technical Synergy Effect: Industrial Value Creation of 1+1>2
1. A combinaçion d'öo pe-a produçion de preçixon
In saldatua de linguetta de batteria de potensa:
- A tecnologia à impulsi do condensatô a l’assegua un errô d’energia à ponto sencio-<±1%
- O scistema de compensaçion dinamica o l'elimina l'impatto de fluttuaçioin da spessore do materiale
- Effetto completo: o tasso de spazzâ de saldatua o l'é reduto da-o 5% a-o 0.08%, a reisa da produçion a l'é cresciua do 30%.
2. Garançia doggia pe-o contròllo di costi
|
Dimenscion do benefiçio |
Contribuçion da tecnologia di impulsi de condensatô |
Contribuçion do scistema de compensaçion dinamica |
|
Reduçion de l'usura di elettrodi |
40% |
35% |
|
Diminuçion do consummo d'energia |
55% |
25% |
|
Estenscion de l'intervallo de manutençion de l'apparecchiaçion |
30% |
70% |
Caso prattico de unna neuva fabrica de veicoli à energia:
- Pe mezo de l'ottimizzaçion collaborativa de doe tecnologie, o costo completo annuale de unsaldatô à ponto à descarica capaçitivao l'é stæto reduto da 280.000 yuan à 95.000 yuan, e o periodo de remborsamento de l'investimento o l'é stæto accurtio à 14 meixi.
Concluxon
Dòppo che unn’impresa de produçion de satelliti a l’à introduto osaldatô à ponto à descarica capaçitivacon ste doe caratteristiche, o tasso de qualificaçion pe-a saldatua di conduti de carburante o l’é montou da-o 76% a-o 99,9% e o l’à passou a certificaçion standard SPE-3000 da NASA. I dæti mostran che a combinaçion da tecnologia de descharge à impulsi do condensatô e do scistema de compensaçion d’impedensa dinamica a permette osaldatô à ponto à descarica capaçitivape ottegnî de progresci completi inte træ dimenscioin: preçixon, adattabilitæ a-e condiçioin de travaggio e benefiçi econòmichi. Con l’integraçion do edge computing e da tecnologia da vixon automatica, o saldatô à ponto à descharge capaçitivo de proscima generaçion o realizzià un çiclo serrou intelligente de «auto-imprendimento de parametri - auto-reparaçion de difetti inte unn’auto-ottimizzaçion de proçesci avansæ». preçixon.