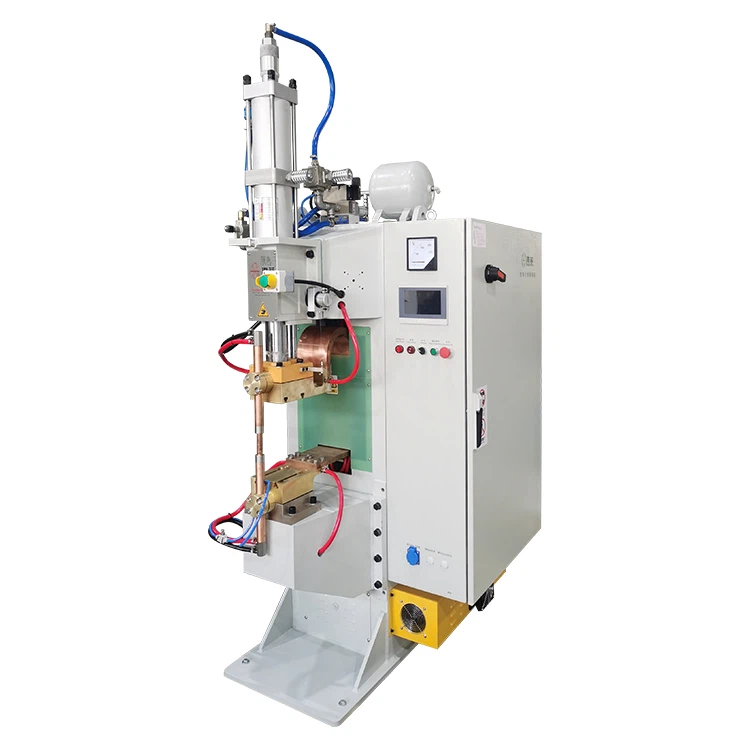
Inti campi che s'evolvan a-a spedia di Neuvi Veicoli à Energia, di scistemi de inmazaghinamento d'energia e da distribuçion de potensa à erta tenscion, a qualitæ de connescioin à barre de rammo a l'é a linia de vitta de l'intrego scistema de trasmiscion elettrica. Dæto che l'industria a domanda de passâ da-o solo "fâ unna connescion" à l'asseguaçion de "longa vitta, bassa perdia e zero difetti", l'inverter de corrente diretta à media frequensaSaldatô à pontol’é vegnuo feua comme a soluçion standard de l’industria-. À tutti i mòddi, pe sfrütâ pe in davei o seu potençiale, l’é essençiale unna profonda comprenscion da fixica de sotta e do contròllo di proçesci.


Sta guidda a fornisce unna descriçion approfondia da tecnologia MFDC inta saldatua à barre de rammo, ch’a creuve a fixica termica, i parametri do proçesso completo, l’azzonta de materiali despægi e a resoluçion di problemi in sciô pòsto.
Fixica do nucleo: Perché a saldatua à barre de rammo a domanda MFDC?
O rammo o presenta unna sfidda unica inta saldatua à rescistensa apreuvo a-a seu conduttivitæ termica estremamente erta ($400 W/(m\\cdot K)$ pöcassæ) e a-a seu conduttivitæ elettrica. Questo o veu dî che o cado generou durante a saldatua o se descazze a-a spedia into materiale e inti elettrodi d’in gio, cösa ch’a rende diffiçile formâ un pezzetto de saldatua stabile.
Segondo a lezze de Joule, $Q=I^2Rt$, a generaçion de calô a se basa ben ben in sciâ rexistensa de contatto tra i pezzi de travaggio, dæto che a rexistensa de massa ($R$) do rammo a l’é assæ bassa.
I saldatoî à CA tradiçionali (50/60Hz) soffran de fluttuaçioin de corrente e de ponti d’incroxo zero-, che crean de interruçioin de cado momentanee. Pe-o rammo assæ conduttô, sta breve pausa a permette a-o cado de scappâ, co-o resultato de spesso de un lampo de superfiçie ma de un pezzetto de saldatua incompleto ò «freido» (conosciuo comme «saldatua shunted»).
O saldatô MFDC o l’arriva à scompassâ sto fæto invertendo a corrente à unn’erta frequensa (pe-o sòlito 1000Hz) e produxendo unna forma d’onda libera d’ondulaçion DC squæxiperfetta. Sto input d'energia stabile e continuo o l'assegua:
- Equilibrio de cado istantaneo: l'erta frequensa a permette o contròllo à livello de millisecondo-, con generâ tanto cado ch'abbasta pe formâ o nugget primma che a diffuxon termica a pòsse descadenâ l'energia.
- Formaçion coerente de nugget: a corrente DC liscia a mantëgne a temperatua da piscinn-a deslenguâ, con minimizzâ l'espulscion (spatter) e con garantî unna saldatua uniforme e profonda.
- Zòna interessâ da-o cado minimizzâ (HAZ): l'energia a l'é ben ben conçentrâ inte l'interfaccia da saldatua, cösa ch'a l'é fondamentâ pe-i paccoei de battëie NEV, donde o cado eccescivo o peu dannezzâ e çellole ò l'isolamento da-a rente.
Controllo completo do proçesso: dominaçion da sequensa de saldatua
Pe ottegnî unna saldatua à barra de rammo d’erta-qualitæ ghe veu ciù che solo l’impostaçion da corrente; o compòrta un proçesso scistematico, con ciù fase.
1. Pre-Preparaçion da superfiçie da saldatua: o primmo passo critico
E superfiçie de rammo forman a-a spedia un seu d’òscido con unn’erta rescistensa. A saldatua in sce sto seu a pòrta à unna generaçion de cado instabile e à de sciortie eccescive.
- Nettezza mecanica: deuviâ unna spazzola de fî ò un abrasivo fin pe remeuve o seu d'òscido, con l'obiettivo de unna rugositæ de superfiçie ($Ra$) de pöco assæ $1.6\\mu m$.
- Degrassamento chimico: nettezzâ l'aria de saldatua con de l'alcòl industriâ ò de l'açetöno pe remeuve i eui e i contaminanti che porrieivan carbonizzâ e provocâ a poroxitæ inta saldatua.
2. Impostaçioin di parametri conscigliæ (Exempio: 3mm+3mm de rammo puo)
O prinçipio generale pe-a saldatua de rammo o l’é "Erta corrente, tempo curto, erta fòrsa".
| Fase do proçesso | Parametro | Gamma consciderâ | Fonscion e raxonamento |
| Spremme |
Fòrsa de l’elettrodo (prescion) |
3.5 - 5.5 kN | Assegua o contatto intimo e o stabilizza a rescistensa do contatto à l'incomenso. |
| Saldâ | Corrente de saldatua (I) | 18 - 25 kA | L’erta corrente a l’é neçessäia pe scompassâ l’erta conduttivitæ termica do rammo. |
| Saldâ | Tempo de saldatua (t) | 150 - 300 ms | Tegnuo curto pe minimizzâ a perdia de cado; de spesso consegnæ inte 2-3 impulsi. |
| Tegnî | Tempo de tegnua (Prescion) | 100 - 200 ms | O mantëgne a prescion durante a solidificaçion do nugget pe prevegnî di veui de retraçion e de crenatue. |
3. Gestion di elettrodi
- Materiale: a classe 2 (CuZr) ò a Classe 3 (CuBe2) son de serie. Pe-e barre de bus estremamente drue, de vòtte se deuvia di metalli refrattäi comme o tungsten ò o molibdeno pe aumentâ a rexistensa a-o contatto e o cado de mesuaçion.
- Geometria: unna ponta de raggio grande (comme unna cupoa R50-R100 ò un còno troncou à faccia ciatta) a l’é preferia pe gestî a denscitæ de corrente e redue a-o minimo l’indentaçion.
Saldatua de materiale despæge: applicaçioin NEV avansæ
I saldatoî MFDC se distinguan da-i complesci scenäi d’azzonta commun inta produçion de battëie NEV:
- Rammo + Alluminio:Sto fæto o l’é unna sfidda assæ grande apreuvo a-a formaçion spedia de compòsti intermetallici fragili (IMC). O contròllo preçiso de MFDC o permette unna saldatua controllâ ch’a limita a spessore do seu IMC à pöchi micrometri, con garantî tanto a rescistensa mecanica comme e prestaçioin elettriche.
- Rammo + Nichel/Acciaio Inoscidabile:Dæto che o nichel e l’acciaio inoscibile an unna rescistensa ben ben ciù erta che o rammo, l’equilibrio de calô o se mescia pe natua verso o materiale con unna rescistensa ciù erta. A soluçion a compòrta l’utilizzaçion d’elettrodi despægi: un elettrodo à erta rescistensa (comme o molibdeno) da-a parte do rammo e un elettrodo standard de CuCrZr da-a parte do nichel pe equalizzâ artifiçialmente a generaçion de calô.
Valutaçion da qualitæ e standard do settô
A qualitæ da saldatua a dev’ëse verificâ pe mezo de metodi de verifica tanto destruttivi comme no destruttivi, de spesso con fâ referensa à di standard streiti comme IPC{1}}A-610 (Açettabilitæ di assemblæ elettrònichi) e à di standard speçifichi pe-e machine comme QC/T 413.
| Metrica de valutaçion | Requixito standard | Prestaçioin MFDC |
| Rescistensa mecanica | Test de scòrsa: diametro do pezzetto ($D$) $\\ge 5\\qrt{t}$ | Erta coerensa; nettezzâ "botton" tiâ-feua modalitæ de fallimento. |
| Prestaçioin elettriche | Test de montâ da temperatua (corrente nominâ) | Aumento da temperatua de connescion $\\le 5^\\circ C$ in çimma da temperatua da barra de bus. |
|
Vixivo/dimenscionale |
Profonditæ d'indentaçion | Deve ëse $ .< 15%$ of the thinnest sheet thickness. |
| A metallurgia | Struttua de pezzette | Struttua uniforme do gran; poroscitæ minima ò micro-cressue. |
Resoluçion di problemi in sciô scito-: unna guidda prattica pe-i problemi commun
Anche con un appægio ottimale, e variabile do proçesso peuan portâ à di difetti. Ecco unna tabella prattica pe-i inzegnê do campo:
| Defetto osservou | Analixi da caxon de reixe | Soluçion prattica |
| Adexon/Adexon de l'elettrodo | Refreddo insuffiçente ò denscitæ de corrente eccesciva. | Increase cooling water flow rate (target $>6L/min$); utilizzâ un diametro de faccia de l’elettrodo ciù grande. |
| Sciortî/Espulscion eccesciva |
Fòrsa (prescion) de l’elettrodo insuffiçente ò scarso contatto co-a superfiçie. |
Aumentâ a Fòrsa de Strescion/Pre-Saldatua; assicurâse che i pezzi de travaggio seggian ciatti e netti. |
| Punto de saldatua scioî/bruxou | Oscidaçion de superfiçie ò tempo de saldatua eccescivo. | Megioâ a nettezza pre-saldatua; utilizzâ un tempo de saldatua ciù curto con ciù impulsi; consciderâ a schermatua à gas inerte. |
| Rescistensa incoerente a-a saldatua | A rexistensa de contatto fluttuante pe caxon de l’usura di elettrodi. | Implementâ un schema streito pe-o vestimento (resurfaçiamento) e a sostituçion di elettrodi. |
Concluxon
L'efficaçitæ deSaldatua à ponto MFDCpe-e barre de rammo o no l'é solo marginale; o rappresenta un cangiamento fondamentale inta capaçitæ de produçion. O resòlve e desfie intrinseche de l’erta conduttivitæ do rammo, con fornî unna saldatua superioe con unn’erta affidabilitæ (pe-o sòlito 99,9%+ de reisa), di scignificativi risparmi d’energia (fin a-o 30% de reduçion in confronto à l’AC) e unna tracciabilitæ completa do proçesso.
Pe-i inzegnê inte industrie NEV e de l’energia, l’adoçion da tecnologia MFDC a no l’é ciù facoltäia, a l’é o requisito pe razzonze e connescioin d’erta tenscion e d’erta affidabilitæ domandæ da-i scistemi moderni.