Introduçion
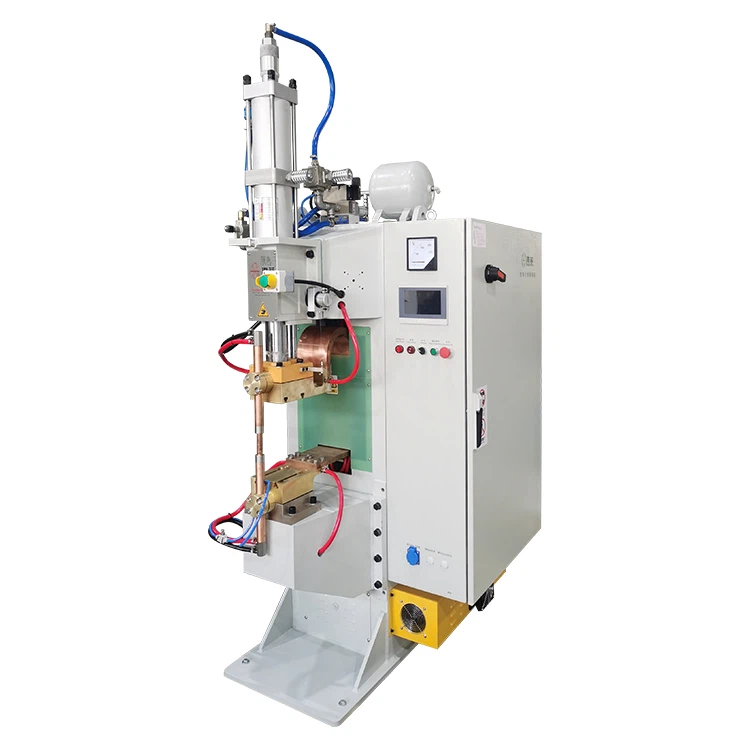
Inti neuvi ateliê de saldatua de mòdoli de battëie de veicoli à energia, osaldatô à ponto de scarica do condensatôaumenta a capaçitæ de produçion giornaliera da 8.000 unitæ à 25.000 unitæ; inta saldatua de cabiñe de lega de titanio aerospaçiale, o seu contròllo d’energia à livello de millisecondo-o redue a deformaçion termica do 90%. In confronto a-i tradiçionæ appægi de saldatua à rescistensa, osaldatô à ponto de scarica do condensatô, con basâse in sciô seu unico meccanismo de gestion de l'energia e in sciô seu scistema de contròllo intelligente, o no l'accresce solo a reisa da saldatua de 3-5 vòtte ma o redue ascì i costi de fonçionamento completi de ciù do 40%. Sto articolo o l'analizza scistematicamente i avvantaggi prinçipæ dosaldatô à ponto de scarica do condensatôinte applicaçioin prattiche da sëi dimenscioin: reisa de produçion, stabilitæ da qualitæ, reisa energetica, conveniensa operativa, costo de manutençion e compatibilitæ di proçesci.
I. Salto inte l'effiçensa da produçion: da-a saldatua à ponto sencio a-o contròllo intelligente do ritmo
1. Çiclo de saldatua à livello de millisecondo-
Implementaçion tecnica:
- Tempo de carregamento e descarrega<0.5ms (traditional equipment >20ms); çiclo de saldatua accurtio à 0,8 segondi pe ponto (i saldatoî CA an de beseugno de 3 segondi pe ponto).
Confronto do settô:
|
Tipo de attrezzatua |
Velocitæ de saldatua (punti/minute) |
Stabilitæ do ritmo |
|
Saldatô CA |
20-25 |
±15% |
|
70-120 |
±2% |
2. Operaçion parallela de ciù staçioin
- O disegno modulare o sostëgne 4-8 teste de saldatua che fonçioñan de mainea scincrònica.
- Caso da Gigafabrica Tesla:
- A capaçitæ de produçion giornaliera d'unna scingola staçion de travaggio a l'é cresciua à 12.000 ponti de saldatua.
- O spaçio pe-o pavimento da linia de produçion o l'é reduto do 60%.
II. Revoluçion inta stabilitæ da qualitæ: da-o contròllo basou in sce l'esperiensa-a-o çiclo di dæti serræ-
1. Scistema de compensaçion di parametri dinamichi
Indicatoî de monitoraggio in tempo reale-:
|
Tipo de parametro |
Frequensa de campionamento |
Preçixon de regolaçion |
|
Prescion de l'elettrodo |
2kHz |
±3N |
|
Corrente de descarica |
100 kHz |
±0.5% |
|
Cangio de temperatua |
50Hz |
±5 graddi |
- Exempio d’algoritmo de compensaçion:
- Valô de compensaçion da tenscion ΔV=0.1×(T-25)2
- (T: Temperatua ambiente, unitæ: graddo )
2. Megioamento da reisa de saldatua
- Applicaçion inte battëie de potensa CATL:
- O tasso de qualificaçion pe-a saldatua à linguette o l'é cresciuo da-o 92% a-o 99,98%.
- A perdia de qualitæ annuâ a l'é reduta de ciù che 30 mioin de yuan.
III. Innovaçion inte l'effiçensa energetica: da l'erto consummo d'energia a-a produçion verde
1. Meccanismo de reçiclaggio de l'energia
- Effiçensa de l’immagazzinamento d’energia do condensatô:
- Charging and discharging efficiency >95% (trasformatoî tradiçionæ solo o 60%); consummo d'energia in attesa<100W (AC welders >2000W).
- Formola de risparmio d’energia-:
- Consummo d'energia pe ponto E=0.5×C×V2×η
- (η=0.92, η=0.55 pe-e attrezzatue tradiçionæ)
2. Confronto do consummo d'energia reale
|
Materiale de saldatua |
Tipo de attrezzatua |
Consummo d'energia pe ponto (J) |
Risparmio annuâ d'energia (10.000 kWh) |
|
Lega d'alluminio de 1,5 mm |
Saldatô CA |
1800 |
- |
|
Lega d'alluminio de 1,5 mm |
650 |
38.5 |
IV. Aggiornamento inta conveniensa operativa: da-o debug complesso a-i preset intelligenti
1. Gestion do cloud di parametri do proçesso
- Immagazziña ciù de 2.000 insemmi de parametri de saldatua (che creuvan 50 combinaçioin de metallo); regolaçion automatica di parametri pe mezo da scanscion do còdiçe QR (tempo de commutaçion<3 seconds).
2. Innovaçion inte l'interaçion umaña-machina
- 10-inch touchscreen interface (supports 3D parameter curve display); voice command response (recognition accuracy >98%).
V. Ottimizzaçion di costi de manutençion: da-a sostituçion frequente a-o fonçionamento de çiclo longo-
1. Duâ de serviçio di componenti ciave
|
Nomme do componente |
Duâ de serviçio (Attressamento tradiçionâ) |
Duâ de serviçio (Saldatô à ponto à descarica do condensatô) |
Reduçion di costi de manutençion |
|
Punta de l'elettrodo |
8.000 pòsti |
50.000 pòsti |
84% |
|
Banca de condensatoî |
1 anno |
5 anni |
80% |
2. Scistema de manutençion predittiva
- Real-time monitoring of electrode wear (accuracy ±2μm); fault early warning accuracy >90%.
VI. Espanscion da compatibilitæ do proçesso: da-a saldatua sencia a-a covertua do scenäio completo-
1. Capaçitæ de saldatua de ciù materiali
|
Combinaçion de materiale |
Spessore saldabile (mm) |
Scenäio tipico d'applicaçion |
|
Rammo-Alluminio |
0.1-3.0 |
Modoli de battëia de potensa |
|
Titanio-Acciaio |
0.5-5.0 |
Involucri pe motô aerospaçiale |
|
Lega de nichel-Porçellaña |
0.05-1.2 |
Imballaggio do sensô |
2. Pacchetti de proçesso modulari
- Commutaçion rapida de modalitæ de saldatua (saldatua à ponto/saldatua à cuxia/saldatua à proieçion).
- Caso da linia de produçion de battëie de lama BYD:
- Sostëgne a produçion in linia mesccia-de 6 modelli de battëie.
- O tempo de cangiamento o l'é stæto accurtio da 2 oe à 8 menuti.
Concluxon
Pe mezo de tecnologie fondamentæ comme a respòsta à livello de millisecondo-, i algoritmi de compensaçion intelligenti e a progettaçion modulare, osaldatô à ponto de scarica do condensatôo razzonze un tasso de qualificaçion pe-o ponto de saldatua do 99,99% e unna reduçion do 42% di costi do consummo d'energia inta linia de produçion da staçion de base 5G de Huawei. O seu unico meccaniximo de gestion de l'energia o l'accurtisce o periodo de remborsamento de l'investimento de l'apparecchiaçion à 10 meixi, con aumentâ a reisa da produçion do 300% à peto di appægi tradiçionæ. Con l’integraçion approfondia do edge computing e de tecnologie binelle digitale, a proscima generaçionsaldatô à ponto de scarica do condensatôrealizzià l’autoottimizzaçion di parametri do proçesso e l’autoperçeçion do stato de l’apparecchiaçion, con portâ a produçion intelligente inte unna neuva era.