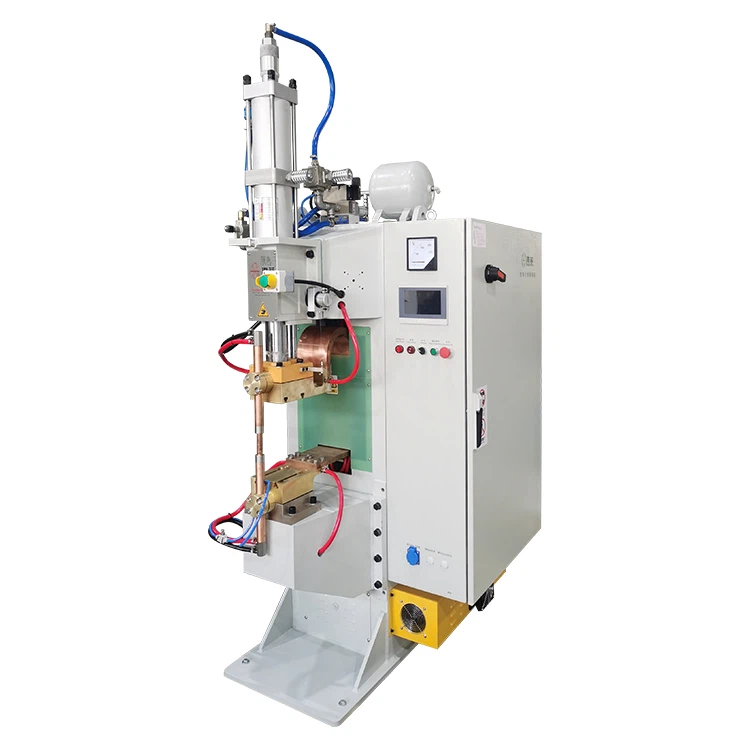
Inte di settoî comme a stampatua de metalli, i componenti de machine, i neuvi terminali d’energia, i cablaggi de fî de rammo d’alluminio e a fabricaçion de feuggi d’äsâ inoscibile, a saldatua à ponto de rescistensa a l’arresta uña de tecnologie de giunçion ciù deuviæ. Tra e opçioin à dispoxiçion, e machine de saldatua à ponto MFDC e e machine de saldatua à ponto à descarica de condensatoî (CD) en doe de soluçioin seleçionæ ciù pe commun. Sciben che tutti doî appartëgnan a-a famiggia da saldatua à rescistensa e exeguiscian di compiti d’azzonta pægi, i seu metodi de consegna de potensa, e caratteristiche d’input de calô, o comportamento de formaçion di nugget e a compatibilitæ do materiale en scignificativamente despægi. Ste differense influensan direttamente a rescistensa da saldatua, a reisa da produçion, a stabilitæ de l'apparecchiaçion e i costi de fonçionamento à longo termine.
Inte di ambienti de produçion reali, tante açiende se conçentran sorviatutto in sciâ potensa nominâ ò in sciô prexo d'accattâ a-o prinçipio quande çernan di appægi de saldatua. À tutti i mòddi, l’ignorâ a relaçion tra e caratteristiche da machina e e propietæ do materiale de spesso o pòrta à unna qualitæ de saldatua instabile, à de spanteghe eccescive ò à di çicli de produçion incoerenti. In prattica, un appægio no abbinao o peu provocâ de regolaçioin de proçesso repetue sensa ottegnî di exiti stabili, che in sciâ fin accrescian i tempi de fermâse e i costi da manutençion.
Comprende e differense fondamentale traSaldatoî à ponto MFDCesaldatoî à ponto de scarica do condensatôl’é donca essençiale pe-i inzegnê, i responsabili de produçion e e squaddre d’accattâ. Un confronto ciæo de ste tecnologie o l'aggiutta à fâ de mòddo che o dispoxitivo stæto çernou o corresponde a-e propietæ do materiale, a-o volumme de produçion e a-i requixiti de qualitæ de l'applicaçion.
Sto articolo o fornisce un confronto strutturou di prinçippi de fonçionamento, do comportamento da produçion de calô, da compatibilitæ do materiale, da prestaçion da qualitæ da saldatua e de linie guidda prattiche pe-a seleçion, e o l’öfre di referimenti tecnichi utili pe sostegnî a seleçion informâ di appægi e l’ottimizzaçion di proçesci.


1. Differense fondamentale inti prinçippi de travaggio
Tra tutti i fattoî de prestaçioin, oprinçipio de consegna de potensal’é a differensa ciù critica tra i scistemi de saldatua à descharge de condensatoî MFDC. A mainea che l'energia elettrica a ven generâ e consegnâ a determina o comportamento de l'input de calô, ch'o l'influensa direttamente a formaçion di nugget e l'affidabilitæ da saldatua.
1.1 Machine de saldatua à ponto MFDC: produçion de corrente continua stabile
E machine de saldatua à ponto MFDC (saldatoî à corrente diretta à media frequensa) fonçioñan pe mezo da tecnologia inverter progettâ pe megioâ a stabilitæ de corrente e redue a perdia d’energia in confronto a-i scistemi tradiçionali de CA. O proçesso de converscion elettrica pe-o sòlito o comprende ciù fase. Pe primma cösa, l’alimentaçion CA standard (50 Hz ò 60 Hz) a ven rettificâ inte unna corrente diretta. Sta potensa DC a ven dapeu convertia inte CA de frequensa media, pe-o sòlito inte l’intervallo da 1 kHz à 4 kHz, pe mezo de un mòdolo inverter. A corrente de frequensa media-a passa pe un trasformatô de saldatua donde a tenscion a ven reduta e pe finî, a ven rettificâ torna pe produe unna sciortia DC stabile adatta a-a saldatua.
Dæto che sto scistema o fornisce unna produçion de corrente continua, e fluttuaçioin de corrente en minime e a stabilitæ da forma d’onda a l’arresta erta. Inta ciù parte de applicaçioin industriale, l’ondulaçion de corrente a peu vegnî controllâ drento do 5%, cösa ch’a megioa scignificativamente a coerensa da formaçion de nugget. A consegna de corrente stabile a redue a variaçion tra i ponti de saldatua e a megioa a repetibilitæ complesciva da produçion.
Inte di ambienti de produçion automatizzæ, i saldatoî MFDC peuan fonçionâ delongo pe di longhi periodi, mantegnindo unna qualitæ de saldatua coerente. St’affidabilitæ a î rende particolarmente adatti pe de applicaçioin de produçion in sce larga scâ comme l’assemblaggio do còrpo de machine e a fabricaçion de componenti strutturali.
Un atro avvantaggio da tecnologia MFDC a l’é a seu capaçitæ de respòsta spedia. Quande se verifica de fluttuaçioin inte l'alimentaçion, o scistema de contròllo o peu compensâ in tempo reale, con garantî unna corrente de sciortia coerente e mantegnî a qualitæ da saldatua anche inte de condiçioin elettriche variabile.
1.2 Machine de saldatua à ponto à descarica de condensatoî: produçion d’impulso d’energia erta-
E machine de saldatua à ponto à descarica de condensatoî (CD) deuvian un metodo de fornitua de potensa do tutto despægio basou in sce l’immagazzinamento d’energia e in sciâ descarica spedia. O prinçipio fondamentale o compòrta l’immagazzinamento d’energia elettrica inte banche de condensatoî e o relascio de quell’energia inte un tempo assæ curto durante a saldatua.
Durante o fonçionamento, i condensatoî vëgnan carregæ de maniman à un livello de tenscion preimpostou. Dòppo avei razzonto a tenscion neçessäia, o çiclo de saldatua o vëgne attivou e l’energia inmaganizzâ a ven descarregâ squæxi à l’instante pe mezo do çircuito de saldatua. Sto fæto o crea un impulso de corrente de çimma estremamente erto ch’o dura pe-o sòlito tra 1 e 20 millisecondi.
Sciben che a duâ da descharge a l’é assæ curta, o livello de corrente de çimma o l’é scignificativamente ciù erto che quello di scistemi de corrente continua. Sta consegna d’energia conçentrâ a permette a-a zöna de saldatua de razzonze a temperatua de fuxon squæxi à l’instante. Dæto che a descharge a l'avvëgne coscì a-a spedia, gh'é do tempo limitou pe-o cado de spantegâse into materiale d'in gio, ch'o se traduxe inte unna zòna ciù picciña corpiâ da-o cado-.
Pe de ciù, dæto che l'energia a ven inmaganizzâ de maniman e relasciâ a-a spedia, a carrega in sciâ ræ elettrica a l'é relativamente bassa. Sta caratteristica a rende i saldatoî à descharge de condensatoî particolarmente adatti pe de struttue con unna capaçitæ elettrica limitâ ò pe di ambienti donde ciù machine scompartiscian a mæxima linia de corrente.
2. Caratteristiche de produçion de calô e comportamento de formaçion de Nugget
Inta saldatua à rescistensa, a formaçion di nugget a l’é o fattô primmäio ch’o determina a rescistensa e l’affidabilitæ da saldatua. Diversci metodi de consegna de calô se traduxan inte di profî termichi distinti, che influensan segge a struttua da saldatua segge o comportamento do materiale d'in gio.
2.1 Saldatua à ponto MFDC: penetraçion gradduale do cado e formaçion stabile de nugget
Inta saldatua MFDC, a corrente continua a permette a-o cado de construe de maniman drento da zöna de contatto e de penetrâ ciù in profonditæ into materiale. Sto proçesso de rescädamento progrescivo o se traduxe inte unna distribuçion da temperatua ciù uniforme inte tutta a region da saldatua. De conseguensa, o pezzetto de saldatua o tende à ëse spesso e strutturalmente coerente.
I tipichi tempi de saldatua pe-i scistemi MFDC van da-i 80 a-i 300 millisecondi, e permettan de tempo assæ pe-o cado de penetrâ inte l’interfaccia de l’articolaçion. Inte condiçioin de proçesso stabile, a variaçion do diametro do nugget pe-o sòlito a peu vegnî controllâ tra ±0.2 mm e ±0.4 mm, co-o fornî unn’eccellente coerensa inte di çicli de saldatua repetui.
Sto livello de coerensa o l’é importante sorviatutto pe-i componenti che pòrtan carreghe-. Inta produçion de machine, pe fâ un exempio, ciù ponti de saldatua de spesso scompartiscian de carreghe strutturale. Se a dimenscion do nugget a cangia scignificativamente tra e saldatue, a peu compromette l’intreghitæ mecanica de l’assemblaggio.
Tutte e mainee, dæto che a duâ do rescädamento a l'é relativamente ciù longa, quarche cado o se spantega pe fòrsa into mateiâ d'in gio. De conseguensa, a zöna interessâ da-o cado (HAZ) a l’é pe-o sòlito ciù grande che inta saldatua à descharge de condensatoî. Inte applicaçioin che an da fâ con di materiali sottî ò di requixiti cosmetichi streiti, de impostaçioin de parametri impropie peuan portâ à unna descoloraçion ciù picciña da superfiçie ò à unna distorscion localizzâ.
2.2 Saldatua à descarica do condensatô: cado conçentrou e cado minimo-Zòna interessâ
A saldatua à descharge do condensatô a produxe do cado squæxi à l’instante. Quande l’energia inmaganizzâ a ven relasciâ, l’erta corrente de çimma a pròvoca un rescädamento spedio à l’interfaccia da saldatua. Dæto che a duâ do rescädamento a l'é estremamente curta, a saldatua a l'é completâ avanti che o cado o l'agge tempo de spantegâse scignificativamente inte arie d'in gio.
I tipichi tempi de saldatua van da 1 à 20 millisecondi, che son ben ben ciù curti che i çicli de saldatua MFDC. Sta duâ curta a redue a diffuxon do cado e a consente a-a zöna interessâ da-o cado-de diminuî de pöco assæ da-o 30% a-o 70%, à segonda de propietæ e da druessa do materiale.
L'input de cado reduto o redue ascì a-o minimo i cangiamenti metallurgichi into mateiâ d'in gio, che se traduxan inte unn'apparensa de superfiçie megioâ e unna descoloraçion ciù bassa. Pe-e applicaçioin donde a qualitæ vixiva a l’é importante, comme di componenti d’äsâ inoscibile espòsti ò di assemblæ de metallo decorativi, a saldatua à descharge de condensatoî de spesso a fornisce di resultati ciù boin.
Tutte e mainee, sta metodologia de rescädamento spedio a presenta ascì de limitaçioin. Quande se salda di materiali ciù drui, peu verificâse unna penetraçion de cado insuffiçiente se i livelli d'energia no son abbinai correttamente a-a druessa do materiale. Inte sti caxi, a superfiçie da saldatua a peu pâ açettabile, tanto che a fuxon interna a l’arresta incompleta, reduxendo potençialmente a rescistensa da saldatua.
3. Compatibilitæ do materiale e applicaçioin tipiche
A seleçion do materiale a zeuga un ròllo deçixivo inta çernia da tecnologia de saldatua appropriâ. E differense inta conduttivitæ elettrica e inta conduttivitæ termica influensan de mainea scignificativa a mainea che o cado o se compòrta durante a saldatua.
3.1 Matëiæ e industrie tipiche pe-a saldatua à ponto MFDC
I saldatoî à ponto MFDC en ciù adatti pe di materiali de spessore media e di componenti strutturali che domandan unn’erta rescistensa mecanica. I mateiæ commun comprendan ciastre d’äsâ à carbònio, açê à erta rescistensa, assemblæ d’äsâ à ciù seu e componenti de metallo strutturali.
Inte applicaçioin industriale, i scistemi de saldatua MFDC vëgnan deuviæ pe coscì inta produçion de machine, mascime pe saldâ di pannelli do còrpo, de placche de rinfòrso e de struttue de telaio. Sti componenti chì pe-o sòlito van da-i 1,0 mm a-i 2,5 mm de druessa e devan resciste à unna tenscion mecanica continua into serviçio.
I scistemi MFDC vëgnan deuviæ pe commun ascì inta produçion d’apparecchi domesteghi e inta fabricaçion de lamie in sce larga scâ, donde l’é neçessäio unna rescistensa coerente a-a saldatua e unn’erta produttivitæ de produçion. A seu capaçitæ de mantegnî unna prestaçion stabile inte de longhe corse de produçion a î rende ideali pe di ambienti de produçion automatizzæ.
3.2 Materiali e industrie tipiche pe-a saldatua à descarica de condensatoî
A saldatua à descharge de condensatoî a l’é particolarmente adatta pe di materiali sottî e pe di metalli assæ conduttoî comme o rammo e l’alluminio. I tipichi mateiæ comprendan ciastre d'äsâ inoscibile, mateiæ placcæ à nichel, acciaio zincou, legae de rammo, legae d'alluminio e combinaçioin d'alluminio de rammo.
Into neuvo settô de l’energia, a saldatua à descharge de condensatoî a l’é largamente deuviâ pe-a saldatua à linguette de battëie e e connescioin de rammo-alluminio. Sti mateiæ chì pe-o sòlito an de druesse tra0,1 mm e 0,3 mme domandan un contròllo termico preçiso pe prevegnî i danni.
Pe de ciù, a saldatua à CD a ven deuviâ de spesso inti contatti elettrichi, inti componenti elettrònichi e inte parte de metallo de preçixon, donde a distorscion minima e l’apparensa de superfiçie netta son fondamentæ. A capaçitæ de conçentrâ o cado inte unn’area picciña a ô rende ideale pe di componenti delicati che domandan de tolleranse dimenscionale streite.
4. Tabella de confronto di parametri ciave
A tabella ch’a ven apreuvo a ressumme e differense primmäie tra i scistemi de saldatua à descharge de condensatoî MFDC:
| Parametro | Saldatô à ponto MFDC | Saldatô à descarica de condensatô |
|---|---|---|
| Produçion corrente | DC continuo | Impulso de çimma erto- |
| Tempo de saldatua | 80-300 ms | 1-20 ms |
| Zòna interessâ da-o cado- | Ciù grande | Ciù piccin |
| Spessore do materiale adatto | Medio à druo | Matëiæ sottî |
| Apparensa de superfiçie | Ben | Eccellente |
| Capaçitæ de produçion continua | Erto | Moderou |
| Impatto da ræ de potensa | Moderou | Basso |
5. Linie guidda prattiche pe-a seleçion da giusta machina de saldatua
A çernia da machina de saldatua appropriâ a domanda de valuâ segge e caratteristiche do materiale che i requixiti de produçion ciufito che fâ confiansa solo che in scê speçificaçioin de l'apparecchiaçion.
5.1 Quande a saldatua à ponto MFDC a l'é a megio çernia
Pe commun se conscidera di scistemi de saldatua à ponto MFDC quande se travaggia con di materiali de spessore media, de struttue à ciù seu ò di componenti che domandan unn’erta rescistensa mecanica. Son particolarmente adatti pe di ambienti de produçion donde a qualitæ coerente da saldatua e l’affidabilitæ à longo termine son essençiæ.
Pe fâ un exempio, a saldatua strutturale de machine de spesso a domanda unna rescistensa à saldatua stabile e repetibile, cösa ch’a rende i scistemi MFDC l’opçion preferia. Pe de ciù, quande e linie de produçion fonçioñan delongo pe di longhi periodi, i saldatoî MFDC forniscian a duata e a coerensa neçessäie pe mantegnî a produttivitæ.
5.2 Quande a saldatua à descarica do condensatô a l'é a megio çernia
I scistemi de saldatua à descharge de condensatoî son pe-o sòlito a soluçion preferia pe di materiali sottî e di metalli assæ conduttoî comme o rammo ò l’alluminio. Son ascì ideali quande a minimizzaçion da distorscion termica e o mantegnî l'apparensa da superfiçie son e prioritæ ciave.
Inte struttue con unna capaçitæ elettrica limitâ, e machine de saldatua à CD offrivan di avvantaggi in ciù perché impòñan unna domanda ciù bassa in sce l'alimentaçion. O seu çiclo de saldatua spedio o megioa ascì a reisa inte di ambienti de produçion de preçixon donde di componenti piccin devan vegnî elaboæ à erta speditessa.
Concluxon: A megio çernia a depende da-i requixiti de applicaçion
Sciben che e machine de saldatua à ponto à descarica de condensatoî MFDC appartëgnan a-a mæxima categoria de saldatua à rescistensa, e seu differense inta fornitua de potensa e into comportamento do cado pòrtan à di avvantaggi d’applicaçion distinti. I scistemi de saldatua MFDC en ciù adatti pe di componenti strutturali de spessore media che domandan de saldatue fòrte e coerente, tanto che i scistemi de descharge de condensatoî se distinguan inte di materiali sottî e inti metalli assæ conduttoî donde se veu un input de calô minimo.
Quande se çerne l'apparecchiaçion de saldatua, l'é importante piggiâ in conscideraçion o tipo de materiale, a druessa do materiale, i requixiti de qualitæ da superfiçie e e domande do çiclo de produçion. A çernia de un appægio basou in sce sti fattoî prattichi ciufito che solo o costo d'accattâ o l'aggiuttià à garantî unna qualitæ coerente da saldatua, unna produttivitæ megioâ e di costi de fonçionamento à longo termine reduti.