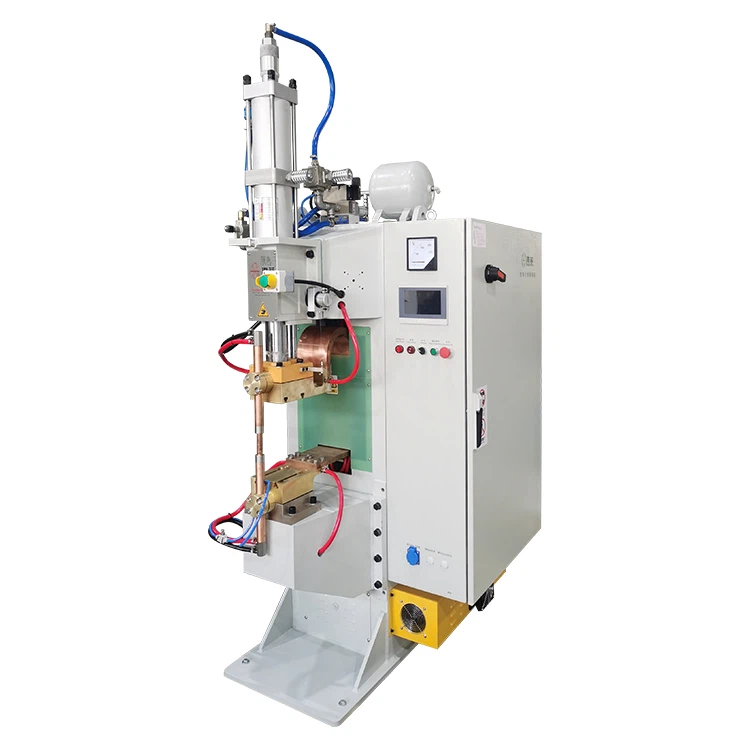
A saldatua à ponto de lami à ciù seu a l’é commun inta produçion de lami de metallo pe machine, inte struttue de hardware, inti componenti elettrichi, inte neuve parte d’energia e inte l’elettrodomestico. Quande se deuvia unMachina de saldatua à ponto MFDC, tante fabriche s'attreuvan inte un problema ascoso: o segno de saldatua o pâ normale in sciô de d'ato, con de indentaçioin vixibile e de tracce de saldatua, ma inte preuve de traçion, de scòrsa ò destruttivi, o seu de mezo o se deslenguâ.
In sciô pavimento de produçion, sto fæto o l'é de spesso descrito comme unna saldatua à freido, unna saldatua fäsa, unna mancansa de fuxon tra-i seu ò un scarso ligamme tra-i seu. O l'é ciù diffiçile da piggiâ che un difetto de superfiçie òvvio perché o no peu ëse vixibile da l'indefeua. O problema o peu comparî solo che durante o montaggio, o carrego, e vibraçioin ò l’utilizzaçion à longo raggio, cösa ch’a peu influensâ a rescistensa de l’articolaçion e a seguessa do produto.
A sfidda inta saldatua de feuggi à ciù -seu a l’é che o cado de saldatua o no deve formâ solo che unna saldatua in scê feuggi de feua. O deve ascì razzonze e ligâ tutte e interfacce drento da pila. Se manco unn'interfaccia interna a no riesce à formâ un giusto pezzetto de saldatua, l'affidabilitæ de l'intrega giunçion a se reduxe.

O giudiçio errou ciù commun inta saldatua à ponto à ciù seu: unna boña superfiçie a no veu dî unna boña saldatua interna
L'indentaçion de superfiçie a peu pâ normale, tanto che o seu de mezo o no l'é fondou
Inta saldatua à ponto de doî-feuggi, pe-o sòlito gh’é unn’interfaccia feuggi-à-feuggi da controllâ. Inta saldatua à trei-seu ò à quattro-seu, gh’é ciù interfacce. A corrente e a prescion devan passâ pe-i feuggi de feua e agî ancon de mainea efficaçe in scê interfacce de drento. Se o seu de drento o no reçeive assæ de cado, a superfiçie a peu mostrâ un segno de saldatua, tanto che l'interfaccia de drento a l'arresta debole.
Pe sta raxon, a saldatua à ponto à ciù -seu a no dovieiva ëse giudicâ solo che da l’apparensa. O cô normale da saldatua e l’indentaçion normale no demostran che tutti i seu seggian azzonti correttamente.
E preuve destruttive mostran o problema reale
Se a saldatua a l'é averta e o seu de feua o mostra unna fuxon ciæa, tanto che o seu de mezo o l'arresta ciatto, sensa di segni de sciortia ò di rescidui vixibili de nugget, l'interfaccia interna con tutta probabilitæ a no segge ligâ comme dev'ëse.
Sto fæto o l'é arreisegoso inta produçion de massa perché i operatoî porrieivan no ëse boin à relevâlo vixivamente. Durante l'approvaçion do primmo-pezo, dovieivan ëse deuviæ e preuve de scòrsa, e preuve de taggio à traçion ò l'ispeçion de seçion trasversale, incangio de fâ confiansa solo in sce l'apparensa da saldatua.
Perché o scarso ligamme interstrato o l’é ciù frequente inti feuggi con ciù seu?
Da maniman che o numero de seu o l'aumenta, o cado o l'à ciù difficoltæ à razzonze l'interfaccia de mezo
O cado da saldatua à ponto o ven generou quande a corrente a passa pe-a rescistensa de contatto a-e interfacce de feuggi. Con doî feuggi, o cado o se conçentra inte unn'interfaccia. Con ciù feuggi, o cado o dev'ëse distribuio traverso ciù interfacce.
Se corrente, tempo e prescion no son abbinai correttamente, o cado o peu conçentrâse in sciô seu esterno ò inte unn'interfaccia sola, tanto che l'interfaccia de mezo a no se fonde à basta. O resultato o l'é che un seu o peu ëse azzonto, ma un atro seu o l'arresta debole.
L’euio, l’òscido ò e crenatue tra i seu peuan provocâ de lengê un ligamme debole
Dòppo che ciù feuggi son stæti impiccæ, e interfacce de drento son diffiçile da ispeçionâ. Se gh'é de l'euio de stampaggio, de l'euio anti-ruggio, de l'òscido, da pua, de partiçelle de metallo, do resciduo de revestimento, de bave ò de crenatue tra i seu, l'aria de contatto reale a saiâ reduta.
Inte tanti caxi, a superfiçie de feua vixibile a l'é netta, ma e superfiçie de contatto de drento no. Quande l'elettrodo o l'appressa, a pila a peu pâ serrâ, tanto che e crenatue ò a contaminaçion arrestan ancon de drento. Sto fæto o peu portâ à un scarso ligamme interstrato.
A saldatua à ciù seu a l'é ciù senscibile a-e condiçioin di elettrodi
Quande a faccia de l’elettrodo a vëgne desgastæ, ingrandia, no allinâ, contaminâ ò oscidâ, a distribuçion da corrente a cangia. Unna saldatua à doî-feuggi a peu ancon passâ, ma e interfacce interne inte unna pila de ciù-seu en ciù senscibile a-a distribuçion do cado. Dòppo che e condiçioin de l’elettrodo cangian, o pezzetto de saldatua interno o peu mesciâse ò vegnî ciù piccin.
Se e saldatue se peuan açettâ a-o comenso, ma dòppo a produçion continua a comparisce un ligamme scarso, controllâ primma l’allineamento de l’elettrodo in çimma, o refrescamento de l’elettrodo e in basso.
Controllâ Sti Segni Primma in sciô Pavimento de Produçion
L'indentaçion a l'é profonda, ma a rescistensa a-a saldatua a l'é ancon bassa
Sto fæto pe commun o veu dî che o feuggio de feua o l'à reçevuo un cado ò unna prescion òvvia, ma l'interfaccia de drento a no l'à formou unna giusta saldatua. A corrente a porrieiva no avei razzonto l’interfaccia ciave, ò a prescion eccesciva a porrieiva avei reduto a rescistensa de contatto e a generaçion de calô ciù bassa.
Unn'indentaçion profonda a no veu dî unna fòrte saldatua. Inta saldatua à ponto à ciù seu, a scituaçion ciù fäsa a l’é unna saldatua ch’a pâ fòrte in sciâ superfiçie ma a no l’à de drento un nugget giusto.
Gh'é de sciortie, ma i seu son ancon deslenguæ dòppo a sciortia
O spatter o veu dî che o proçesso de saldatua o l'é instabile. O peu vegnî da unna corrente eccesciva, da unna prescion insuffiçente, da unna contaminaçion da superfiçie ò da un contatto interstrato despægio. O spatter o no veu dî che a saldatua a l'é ciù fòrte. O peu demostrâ che unn'aria locale a s'é surriscädâ, tanto che de atre interfacce no son ancon arriëscie à ligâse.
Inte sto caxo, controllâ primma a nettezza do seu e o fit-up, e dapeu regolâ a corrente, o tempo e a prescion.
Çerte saldatue son fòrte e de atre son debole co-e mæxime impostaçioin .
Se a qualitæ da saldatua a cangia ben ben co-i mæximi parametri, o problema pe-o sòlito o no l'é solo che "tròppo pöca corrente". E caxoin ciù probabile comprendan l'adattamento instabile do feuggio, l'attressamento sciortio, l'usura di elettrodi, a variaçion do lotto do materiale ò un carrego de parte incoerente da parte de l'operatô.
Pe sto tipo de problema, controllâ a coerensa do proçesso primma de cangiâ i parametri.
Primmo Controllo: I Feuggi son effettivamente in contatto streito?
Controllâ se gh'é de l'euio e de l'òscido tra i seu
Avanti de saldâ, confermâ che e superfiçie de contatto seggian nette. L’euio de stampaggio, l’euio anti-arroggio, l’òscido, a pua e e scheuggioe de metallo peuan tutti influensâ l’interfaccia de saldatua. Con di feuggi de ciù -seu, e interfacce de mezo son sorvetutto importante perché e superfiçie de feua son ciù façile da nettezzâ, tanto che e superfiçie de drento son ascose dòppo l'impilamento.
Pe l'acciaio zincou, a feuggia placcâ à nichel, a feuggia placcâ à latta, l'acciaio inoscibile ò l'acciaio d'erta rescistensa, devan ëse piggiæ in conscideraçion ascì o revestimento e e condiçioin da superfiçie. De superfiçie despæge cangian a rescistensa do contatto e influensan direttamente a distribuçion do cado.
Verificâ se i feuggi son deformæ, desliniæ ò sciortii
Se e feugge en deformæ, gh'an unna molla de stampaggio, un desallineamento di pertuxi ò de bave in scî bòrdi, se peu formâ de crenatue tra i seu. Quande l’elettrodo o l’appressa, solo che unna parte da pila a peu ëse serrâ, tanto che e atre interfacce arrestan un pittin averte.
Avanti de saldâ, e feugge dovieivan ëse ascciannæ quande l'é neçessäio, e bave vixibile dovieivan ëse levæ, e i perni de localizzaçion, i fermi ò i appægi dedicæ dovieivan ëse deuviæ pe mantegnî i seu in linia.
No aspëtâse che o saldatô o correze i problemi de montaggio
Se e feugge no son montæ comme dev'ëse, o fæto d'aumentâ a corrente ò a prescion o no resòlve o problema de mainea segua. Unna corrente ciù erta a peu provocâ de sciortie, bruxo-attraverso ò unn’indentaçion de superfiçie ciù profonda. A prescion ciù erta a peu deformâ o feuggio de feua, tanto che o contatto interno o l'arresta instabile.
Pe-a saldatua à ponto à ciù -seu, o fit-up o dovieiva ëse correzuo primma de l’ottimizzaçion di parametri.
Segondo Controllo: o Cado o l'arriva a-o Seu Interno?
Se a corrente a l’é tròppo bassa, o seu de mezo o l’é bon de formâ unna saldatua à freido
I feuggi con ciù seu-an beseugno de cado pe razzonze de interfacce ciù profonde. Se a corrente a l’é tròppo bassa, l’interfaccia de mezo a no peu formâ un pezzo de saldatua ch’o basta. O seu de feua o peu mostrâ un segno de saldatua, ma o seu de drento o peu separâse de lengê quande o vëgne despartio.
Durante l’impostaçion, a corrente a peu ëse aumentâ de maniman, ma no tròppo aggrescivamente. Dòppo ògni regolaçion, dovieiva ëse deuviou o test de scòrsa ò l’ispeçion de seçion trasversale pe confermâ se o nugget o se forma à l’interfaccia de destinaçion.
Se o tempo de saldatua o l'é tròppo curto, o cado o peu no razzonze o seu de drento
Quande o tempo de saldatua o l’é tròppo curto, o seu esterno o peu rescädâse, ma l’interfaccia interna a no peu razzonze a temperatua de ligamme primma che o çiclo o finisce. Sto fæto o pròvoca ascì un ligamme debole into seu de mezo.
Tutte e mainee, o tempo ciù longo o no l'é de longo megio. O tempo eccescivo o peu provocâ de sciortie, de distorscioin, indentaçion profonda e scuimento da superfiçie. Unna metodologia megio a l'é d'aggiustâ corrente, tempo e prescion insemme incangio d'aumentâ o tempo da solo.
E combinaçioin de feuggi drui-sottî domandan unn'attençion particolâ a-a poxiçion do nugget
Se a pila a comprende segge di feuggi drui che sottî, ò di mateiæ despægi, o pezzetto de saldatua o peu mesciâse verso unna banda. Unn'interfaccia a peu ligâse ben, tanto che unn'atra a l'arresta debole.
Sto tipo de struttua o dovieiva ëse verificou pe mezo de unn’ispeçion de seçion trasversale ò de preuve destruttive pe confermâ a fuxon inte tutte e interfacce, no solo che pe mezo da fòrsa de tiâ complesciva.
Terso contròllo: i elettrodi e i strumenti son stabili?
Unna faccia d'elettrodo ingrandia a l'indebolisce a conçentraçion de calô
Dòppo unn’utilizzaçion longa, a faccia de l’elettrodo a vëgne ciù grande, ciù ciatta ò contaminâ da do metallo adeiso. Unna faccia ciù grande a redue a denscitæ de corrente, cösa ch'a redue a generaçion de cado e a rende e interfacce interne ciù propense à formâ de saldatue à freido.
Un programma regolare de vestimento di elettrodi o dovieiva ëse deuviou inta produçion. No attendi che e saldatue vëgnan debole, perché un lotto de parte defettose o porrieiva ëse za stæto produto pe quelli tempi.
I elettrodi desliniæ peuan mesciâ o pezzetto de saldatua
Se i elettrodi de d’ato e de sotta no son allinæ, tanto o percorso de corrente comme a distribuçion da prescion se mescian. Inti feuggi con ciù -seu, questo o peu fâ de mòddo che un seu o se rescäde, tanto che un atro seu o l’arresta debole.
L’allineamento di elettrodi o dovieiva ëse un elemento d’ispeçion de base durante l’impostaçion da saldatua à ponto à ciù seu. Inte tanti caxi, correze l’allineamento di elettrodi o l’é ciù bon che aumentâ i parametri de saldatua à l’òrba.
L'attressamento instabile o fa de mòddo che tutte e saldatue se compòrtan de mainea despægia
Dòppo che e feugge son stæte impiccæ, l'attressamento sciortio o peu consentî un movimento piccin tanto che se salda. Sto fæto o no peu importâ tanto inta sencia saldatua à doî feuggi, ma inte unna pila de ciù -seu, tutti i cangi into contatto interseu peuan cangiâ a qualitæ da saldatua.
L'apparecchio o dovieiva localizzâse con cua, serrâse de mainea segua, e permette un carrego e un descarrego coerenti. Pe-a produçion de lotti, se conscidera un poxiçionamento à prova d’errô-pe schivâ di seu che mancan, de parte inversæ ò un desallineamento.
No deuviâ i parametri standard direttamente pe di materiali mescci
I materiali revestii cangian a rescistensa do contatto
E feugge zincæ, placcæ à nichel e placcæ à stagno an un comportamento de superfiçie despægio, donca a distribuçion do cado a cangia durante a saldatua. I revestimenti peuan ascì provocâ de sciortie, poroxitæ ò contaminaçion di elettrodi.
Quande sti materiali vëgnan deuviæ inta saldatua à ponto à ciù seu, i parametri pe-o sòlito an da vegnî confermæ torna. Un impulso de prescaudamento ò un proçesso multi-impulso o peu ëse consciderou pe megioâ o contatto tra i seu quande gh’é de beseugno.
L'acciaio inoscibile, l'acciaio d'erta-rescistensa e l'acciaio ligæ distribuiscian o cado de mainea despægia
Diversci materiali an unna rescistensa elettrica, unna conduttivitæ termica e unna spessore despæge. O cado o no se distribuià de mainea uniforme in sciâ pila. Çerti mateiæ se scaldan ciù de lengê, tanto che di atri tian via o cado ciù a-a spedia. Se se deuvia di parametri standard d’äsâ à doî feuggi, o ligamme tra-i seu o peu vegnî instabile.
Pe ste combinaçioin, a saldatua do campion a dovieiva ëse fæta primma e i parametri dovieivan ëse regolæ in sciâ base di exiti de preuve destruttive.
Ciù livelli veuan dî unna finestra de proçesso ciù streita
Pe-a saldatua à ponto à trei-seu, quattro-seu ò ciù erto-seu, o barcon do proçesso pe-o sòlito o l’é ciù streito che pe-a saldatua à doî-feuggi. Se a corrente a l'é un pittin tròppo bassa, o seu de drento o peu formâ unna saldatua à freido. Se a corrente a l'é un pittin tròppo erta, o seu de feua o peu spantegâ ò mostrâ unn'indentaçion eccesciva. Se a prescion a l’é tròppo bassa, o contatto tra i seu o vëgne instabile. Se a prescion a l'é tròppo erta, a generaçion de cado a peu vegnî mancante.
Pe questo a saldatua de feuggi à ciù seu a dovieiva ëse delongo validâ pe mezo da saldatua de preuva incangio de fâ confiansa solo che in sce l’esperiensa.
Comm’o se peu confermâ che unna saldatua con ciù seu -a l’é pe in davei fòrte?
No fâ confiansa solo in sce l'apparensa da saldatua
L'apparensa da saldatua a l'é solo che un contròllo de base. O problema ciù commun inta saldatua à ponto à ciù seu o l’é che a saldatua a l’aspëta normale feua, tanto che l’interfaccia interna a l’é debole. L'ispeçion vixiva a peu identificâ a spantega, l'indentaçion eccesciva, o bruxo e o compenso de saldatua, ma a no peu confermâ do tutto a formaçion de nugget de drento.
I test de scòrsa revelan a-a spedia di problemi tra-i seu
E preuve da scòrsa aggiuttan à mostrâ che seu o no l'é ligou comme dev'ëse. Se o seu de mezo o s'arve de lengê ò se no gh'é unna traccia òvvia de nugget dòppo o fallimento, o ligamme interno o no basta.
Se conscidera de fâ di test pe-a scòrsa durante l'approvaçion do primmo-pezo e dòppo i cangiamenti di parametri, ciufito che fâ confiansa solo che in sce l'apparensa.
L'ispeçion de seçion trasversale-a mostra a poxiçion do nugget
Pe-e saldatue importante, l’ispeçion de seçion trasversale-a l’é ciù segua. O mostra se o nugget de saldatua o razzonze l’interfaccia de destinaçion, se a dimenscion do nugget a l’é abasta e se gh’é un spostamento do nugget, unna poroxitæ ò unna mancansa de fuxon.
Pe-e parte de connescion automobilistica, ligæ a-a seguessa ò elettrica, a verifica da seçion trasversale a l’é ben ben utile.
E preuve continue son ciù vexiñe a-a produçion de massa reale
Un bon campion o no mostra che a produçion de massa a segge stabile. Saldâ delongo un lotto piccin e confrontâ a rescistensa a-a saldatua, l’apparensa, a spazzatua, l’aumento da temperatua de l’elettrodo e a modalitæ de guasto da-e primme parte a-e parte ciù tarde.
Se e saldatue vëgnan pittin à pittin ciù debole durante a produçion continua, controllâ l’usura di elettrodi, o refrescamento, o çircuito de corrente e a stabilitæ di attressi.
Conscigli prattichi quande se compra unna machina de saldatua à ponto
No ammiâ solo a corrente mascima .
Inta saldatua à ponto à ciù -seu, unna corrente ciù erta a no l’é delongo megio. L'importante de ciù o l'é unna produçion de corrente stabile, unna regolaçion fina di parametri e unna prestaçion coerente durante a produçion continua.
Unna machina de saldatua à ponto MFDC a l’é utile perché a fornisce un contròllo stabile de corrente, ch’o l’é adatto pe-e applicaçioin de saldatua à feuggi che domandan repetibilitæ. Sciben, a deçixon finale a dovieiva ëse basâ in scî exiti de saldatua de campioin reali.
O scistema de prescion o dev'ëse stabile e controllabile .
I feuggi con ciù seu -an de beseugno de prescion pe serrâ ògni seu, ma tanto tròppa comme tròppa picciña prescion peuan provocâ di problemi. Quande çerne l'apparecchiaçion, controllâ l'intervallo de regolaçion da prescion, a repetibilitæ e a stabilitæ do scistema de fòrsa.
Se a prescion a cangia, o nugget de saldatua interno o cangia ascì.
O refrescamento di elettrodi e o çircuito conduttô no dovieivan ëse ignoæ
Durante a produçion continua, a temperatua de l’elettrodo e e condiçioin do çircuito influensan a stabilitæ da saldatua. Un scarso refrescamento, di elettrodi surriscädæ ò de connescioin conduttive sciortie peuan provocâ che a qualitæ da saldatua a cangie co-e mæxime impostaçioin.
Quande s'accattâ di appægi, confermâ che o refrescamento di elettrodi, e barre conduttive, a produçion do trasformatô e o scistema de contròllo son adatti pe-a produçion continua.
A saldatua de campion reale a l'é neçessäia .
O materiale de feuggi con ciù seu, o numero de seu, a spessore, o revestimento e a poxiçion da saldatua peuan tutti cangiâ o resultato. Avanti d'accattâ, fornî di feuggi reali e di requixiti de verifica a-o fornitô pe-a saldatua de prova. Utilizzâ o test de scòrsa, de taggio à traçion ò de seçion trasversale pe verificâ o ligamme interno.
Un feuggio de dæti da machina da solo o no peu dî se a machina a l’é adatta a-o vòstro produto.
FAQ
D: Unna machina de saldatua à ponto MFDC a l'é adatta pe-a saldatua de feuggi à ciù -strati?
A: Sì. Unna machina de saldatua à ponto MFDC a fornisce unna produçion de corrente stabile e a l’é adatta pe-e feugge con ciù seu, pe-e feugge de metallo pe machine, e struttue hardware e i componenti elettrichi. À tutti i mòddi, i parametri, i elettrodi, a prescion e i attressi devan ëse abbinai a-o numero di seu, a-o materiale e a-a druessa.
D: Perché a superfiçie a pâ saldâ, ma o seu de mezo o l'é debole?
R: Un segno de saldatua in sciô seu de feua o no demostra che l'interfaccia de drento a l'à formou un giusto pezzetto. O cado o peu ëse conçentrou vexin a-a superfiçie, tanto che l'interfaccia de mezo a no se fonde assæ.
D: Dovieiva aumentâ a corrente direttamente quande o ligamme interstrato o l’é scarso?
R: No subito. Pe primma cösa controllâ a nettezza di seu, l’adattamento do feuggio, e condiçioin di elettrodi e a prescion. Dapeu regolâ de maniman a modalitæ corrente, tempo e impulso.
D: Comm'o peu confermâ che ògni seu o l'é saldou comme dev'ëse?
R: Utilizzâ e preuve de scòrsa, e preuve de taggio à traçion, e preuve destruttive ò l'ispeçion de seçion trasversale-. L'ispeçion vixiva da sola a no peu confermâ do tutto o ligamme interno.
D: L’usura di elettrodi a peu influensâ o ligamme into seu de mezo?
A: Sì. L’usura di elettrodi a cangia l’area de contatto e a denscitæ da corrente, cösa ch’a l’influisce in sciâ distribuçion do cado. E interfacce interne inti feuggi con ciù seu en ciù senscibile a-i cangiamenti de calô, donca i elettrodi dovieivan ëse vestî e sostituii con regolaritæ.
Concluxon
UnMachina de saldatua à ponto MFDCse peu deuviâ pe-a saldatua de feuggi à ciù-seu-à-feuggi, ma sto proçesso o l’é façile da giudicâ pe errô. A saldatua a peu pâ normale in sciô de d'ato, tanto che i seu de drento no son ligæ pe in davei.
Pe redue o scarso ligamme interstrato, no aumentâ solo che a corrente. Pe primma cösa assicurâse che i seu seggian netti e ben ben missi. Dapeu assicurâse che o cado e a prescion seggian trasferii de mainea coerente à tutte e interfacce. Devan ëse controllæ ascì e condiçioin di elettrodi, a poxiçion di attressi e a stabilitæ do lotto do materiale.
Pe-a produçion de massa, e preuve de scòrsa, e preuve de taggio à traçion ò l’ispeçion de seçion trasversale dovieivan ëse deuviæ durante l’approvaçion do primmo-pezo e dòppo i cangiamenti di parametri. Solo confermando a poxiçion do nugget e o ligamme interstrato se peu savei se o correntemachina de saldatua à pontoe e impostaçioin di parametri son adatte pe-a produçion.