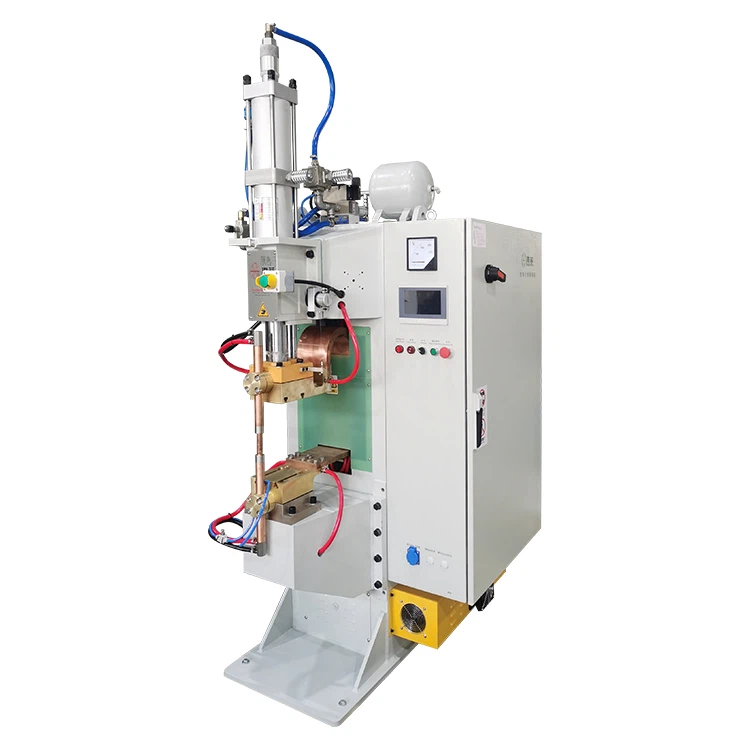
Saldâ un serbatoio d'euio pe machina (pe commun fæto d'acciaio à basso -carbònio ò d'alluminio) deuviando unmachina de saldatua à cuxedomanda preçixon pe garantîcuxe à prova de perdia, rescistente e a-e crenatue-. De sotta gh'é unna guidda industriale passo à passo:
1. Preparaçion do mateiâ e do progetto
- Materiale:
Serbatoi d'äsâ: deuviâ l'äsâ à basso carbònio (comme SAE 1006/1010) pe-a saldabilitæ.
Serbatoi d'alluminio: deuviâ de leghe 3003/5052 (schivâ e serie 7000).
- Nettezza de superfiçie:
Sgrassâ con detergente alcalino → Remove i òscidi pe mezo de unna spazzola abrasiva (acciaio) ò de l’attacco chimico (alluminio).
- Progettaçion conzonta:
Articolaçioin de grembo conSovrappoxiçion de 10-12mm(pe saldatua a cuxitua).
Tolleransa à l’allineamento de brinde:±0,2mm.
2. Machina de saldatua à cuxituaAssemblou
| Parametro | Serbatoi d'äsâ | Serbatoi d'alluminio |
|---|---|---|
| Corrente de saldatua | 15-25 kA | 20-35 kA |
| Fòrsa de l'elettrodo | 3-6 kN | 2-4 kN |
| Velocitæ de saldatua | 1-3 m/min | 0,5-2 m/min |
| Duâ de l'impulso | 10-30 çicli (CA) | 5-15 çicli (MFDC) |
| Raffreddamento | Jet d'ægua esterni | Refrescamento H2O de l'elettrodo interno |
Apponto:
- Äsâ: Utilizzâ AC ò MFDC (Corente diretta de frequensa media).
- Alluminio: Solo o MFDC(o l'evita l'attacco di elettrodi).
- Elettrodi: Reue in liga Cu-Cr (larghessa=1.5× spessô de feuggio).
3. Flusso do proçesso de saldatua
- Carregamento de l'apparecchio:
Morsa serbatoio meze inte unappægio rotativo(pe cuxitue riondo) otracciatô lineare(pe cuxitue drite).
- Saldatua à tacco:
A saldatua à ponto-a finisce a-o50% de potensape prevegnî o desallineamento.
- Saldatua à cuxitua:
Açende e reue de l’elettrodo → Applica fòrsa → Avviâ l’impulso de corrente + rotaçion da reua.
Fondamentale: Ponti de sovrappoxiçion da .25–30%pe guarniçion ermetica continua.
- Post-Refreddamento da saldatua:
Soffiâ l’äia compressa in sciâ zöna de saldatua pe redue a distorscion.
4. Controlli ciave de qualitæ
- Test de perdia:
Prescionâ o serbatoio a0,5 barre→ Sommerze inte l’ægua; controllâ se gh'é de bolle (ispeçion a-o 100%).
- Test destruttivo:
Taggio campion → Mesua .larghessa do pezzetto(o dovieiva ëse Ciù grande ò pægio à √t, donde t= spessore do feuggio).
- Penetrante vixivo/tintô:
Ispeçionâ pe-e crenatue, a poroxitæ ò i segni d’elettrodi.
5. Difetti e correçioin commun
| Difetto | Raxon | Soluçion |
|---|---|---|
| Perdie | Bassa sovrappoxiçion/corrente | ↑ Corrente do 10%; ↓ speditessa 20% |
| Crateri/Crateri | Pescima manutençion di elettrodi | Vestî elettrodi ògni 50 saldatue |
| Deformaçion | Input de calô eccescivo | ↑ Velocitæ; utilizzâ o refreidamento à impulsi |
| Attacco (Al) | Discordansa de lega d'elettrodi | Utilizzâ di elettrodi Cu{0}}Zr + MFDC |
6. Integraçion de l’automaçion (Produçion à erto volumme)
- Çellole à cuxia robòtica:
Robot à 6 assi con di laser de tracciamento de cuxe (comme ArcMate FANUC).
- Tester de perdia in linia-:
Sensoî automatizzæ de decadimento da prescion → Refuâ i serbatoî defettoxi in<20 sec.
Regolâ automaticamente a corrente/a fòrsa in sciâ base do monitoraggio da rescistensa in tempo reale-.
7. Seguessa & Conformitæ
- Ventilaçion: Fummi de saldatua estratto (acciaio: òscidi de Mn/Cr; Al: Al2O3).
- Standard:
ISO 3834 (requixiti de qualitæ pe-a saldatua à fuxon).
FMVSS 301 (intreghitæ do serbatoio de carburante pe veicoli).
PerchéSaldatua à cuxitua(contra e alternative)?
| Metodo | Problema | Avantaggio da saldatua à cuxia |
|---|---|---|
| MIG/TIG | Lento; competense-dependente | Alta speditessa(3 vòtte ciù spedio) |
| Ligame adexivo | Degradda into carburante/euio | Rescistente chimicamente |
| Saldatua Laser | Erto costo de l'attressamento | Costo ciù bassope serbatoi drui |