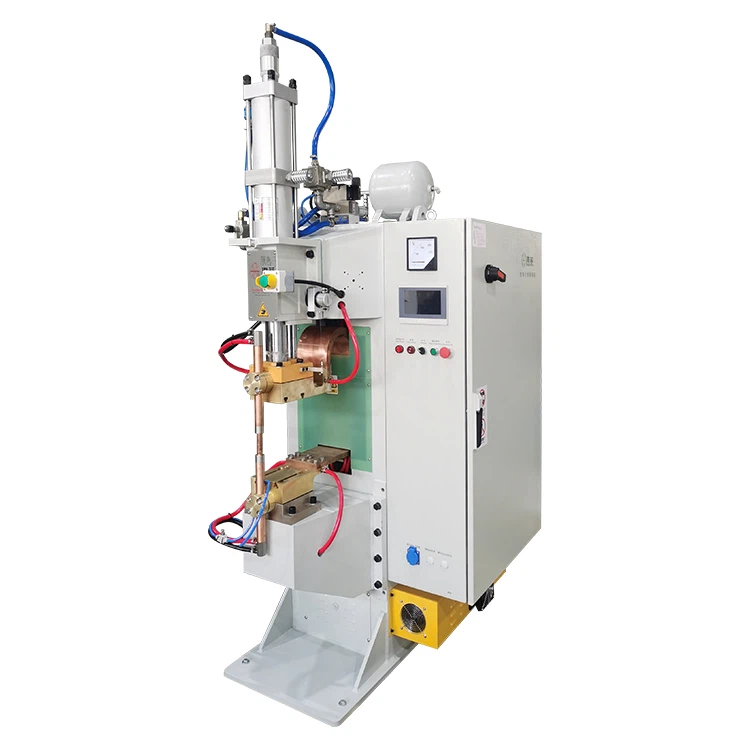
Introduçion: L'effiçensa da saldatua devorâ
Unna neuva linia de produçion de vaschette de battëie pe veicoli à energia a l'à patio unna vòtta unna perdia de capaçitæ giornaliera de 1.200 pezzi e de perdie econòmiche dirette che passavan i 800.000 CNY apreuvo a-a bassa reisa di seu saldatoî à ponto à frequensa media. A diagnoxi a l'à mostrou che a seu reisa complesciva de l'apparecchiaçion (OEE) a l'ea sôo che do 58%, ben ben ciù bassa che o benchmark do settô do 92%. Unna reçerca de l'Assoçiaçion de Saldatua da Çiña a mostra che o 53% dosaldatô à ponto à frequensa mediai utenti sperimentan unna perdia d'effiçensa, con unna potençiâ perdia de valô ch'a razzonze 3-8 vòtte l'investimento de l'apparecchiaçion. Sto articolo o l’analizzià scistematicamente i çinque fattoî ciave ch’influensan a reisa di saldatoî à ponto à frequensa media.
I. A perdia invixibile do scistema di elettrodi
1. Perdia de preçixon geometrica da ponta de l’elettrodo?
- Pe ògni 0,1mm de desgasto in sce unsaldatô à ponto à frequensa mediaponta de l’elettrodo, a rescistensa de contatto a l’aumenta do 18%:
- Limite de desgasto consentio: elettrodo Cr-Zr-Cu Meno ò pægio à 0,5mm, elettrodo Cu{3}}W Meno ò pægio à 0,3mm
- Çiclo de vestimento: ògni 8000-15.000 ponti inte condiçioin de travaggio ordinäie
- Caso: l’ottimizzaçion da gestion di elettrodi inte unn’açienda de battëie de potensa a l’à aumentou a lestixe de saldatua da 12 ponti/min à 22 ponti/min.
2. Attenuaçion de l'effiçensa da trasmiscion de prescion?
| Indicatô de rilevaçion | Valô standard | Valô critico de fallimento |
|---|---|---|
| Fluttuaçion da prescion | Meno ò pægio à ±1,5% | Ciù grande ò pægio a-o ±5% |
| Tempo de respòsta | Meno ò pægio à 0.8ms | Ciù grande ò pægio à 2,5ms |
- Prattica: a manutençion di çilindri inte unn'açienda d'elettrodomestici a l'à reduto a deviaçion standard da rescistensa a-a saldatua da-o 18% a-o 3%.
II. A trappoa de preçixon de impostaçioin di parametri
3. Discordansa de contròllo da forma d’onda?
- Requixiti de contròllo digitale pesaldatô à ponto à frequensa medias:
- A pendensa de montâ de corrente abbinaa a-e propietæ do materiale (50-500A/ms)
- Errô de parametri multi-impulso Meno ò pægio a-o 2%
- Dæti: l’ottimizzaçion di parametri inte unn’impresa militare a l’à aumentou o tasso de passaggio pe-a saldatua in lega de titanio de 0.3 mm da-o 72% a-o 99%.
4. Deviaçion de livello de millisecondo-inta coordinaçion de tempo?
- I saldatoî à ponto avansæ à media frequensa an beseugno de controllâ:
- Tempo de prescion (10-50ms)
- Tempo de attençion corrente (5-20ms)
- Caso: a taratura do tempo inte unna fabrica de parte pe machine a l’à accortou o çiclo de saldatua da 480ms à 320ms.
III. A diminuçion de l'effiçensa do scistema de refreidamento
5. Blocco invixibile inti cannæ de refreidamento de l’ægua?
Indicatoî ciave pe-o scistema de refrigeraçion desaldatô à ponto à frequensa medias:
| Parametro | Valô standard | Punto d'inflexon de l'effiçensa |
|---|---|---|
| Debito | Ciù grande ò pægio à 8L/min | Meno ò pægio à 5L/min |
| Temp. Dif. | Meno ò pægio à 8 graddi | Ciù grande ò pægio à 15 graddi |
- Prattica: l’ottimizzaçion do refreidamento inte unn’açienda d’elettrònica 3C a l’à esteiso a duâ do mòdolo IGBT à 35.000 oe.
6. Corroxon chimica da l'inquinamento da qualitæ de l'ægua?
- A conduttivitæ a dev'ëse controllâ Meno ò pægio à 50μS/cm
- Valô de PH mantegnuo inte l’intervallo 6,5-7,5
- Dæti: un scistema de trattamento de l'ægua int'unna neuva impreisa d'energia o l'à reduto i costi da perdia d'elettrodi do 63%.
IV. Perdia d'energia da-a qualitæ da ræ
7. Retardo de compensaçion pe-e fluttuaçioin de tenscion?
- Requixiti de grixella pe-i saldatoî à ponto à frequensa media:
- Fluttuaçion de tenscion Meno ò pægio à ±10%
- Tasso de distorscion armònica Ciù basso ò pægio a-o 5%
- Caso: l'azzonta de un stabilizzatô de tenscion inte un stabilimento de trasformaçion de metalli a l'à megioou a coerensa da saldatua do 40%.
8. Perdia ascosa da-o Fattô de Potensa?
| Tipo de attrezzatua | Fattô de potensa | Rappòrto de consummo d'energia no valido |
|---|---|---|
| AC tradiçionâ | 0.65-0.75 | 28-35% |
| Saldatô à ponti MF | 0.95-0.98 | 2-5% |
- Dæti: a correçion do fattô de potensa a l'à risparmiou 270.000 CNY pe anno inti costi de l'elettriçitæ int'unn'açienda de ferrovia guidda pe ascensô.
V. A desconnescion di dæti inti scistemi intelligenti
9. Retardo inti aggiornamenti da base de dæti do proçesso?
- Modernosaldatô à ponto à frequensa medias beseugno de conservâ:
- 200+ reçette de saldatua
- 1000+ oe de dæti de proçesso
- Caso: l’estraçion di dæti inte unna fabrica intelligente a l’à accortou o tempo de debug de l’85%.
10. Iteraçion insuffiçiente di algoritmi adattivi?
- A preçixon da compensaçion de l’usura de l’elettrodo a deve razzonze 0.02mm
- Errô de reconoscimento da spessore do materiale Meno ò pægio a-o ±3%
- Prattica: i upgrade di algoritmi inte unn’açienda de ben gianchi an megioou a reisa do cangiamento de træ vòtte.
【Confronto do megioamento de l'effiçensa】
I dæti de trasformaçion tecnica da un fornitô de parte pe machine:
| Articolo de megioamento | OEE de megioamento pre- | Post-Megioamento OEE | Sviluppo in megio |
|---|---|---|---|
| Gestion di elettrodi | 65% | 89% | 37% |
| Ottimizzaçion di parametri | 72% | 94% | 31% |
| Aggiornamento intelligente | 68% | 93% | 37% |
【Concluxon: A clave tecnica pe desbloccâ o potençiale de l'attressamento】
Resòlvendo scistematicamente i çinque pertuxi neigri d'effiçensa-perdia d'elettrodi, impreçixon di parametri, guasto de refreidamento, desturbo da grixella e desconnescion di dæti-unna neuva impreisa de battëie d'energia a l'à ottegnuo un sato in OEE pe-a seusaldatô à ponto à frequensa medias da-o 61% a-o 96%, co-a produçion annuâ pe machina ch'a l'aumenta de 38.000 pezzi. I dæti mostran che ògni aumento de l'1% de OEE o l'é pægio à guägnâ unna capaçitæ in ciù do 2,3%. Into proçesso d’approfondimento da produçion intelligente, o saldatô à ponto à frequensa media o no l’é ciù solo che un strumento de saldatua, ma o l’é vegnuo o motô de reisa prinçipâ da fabrica digitale.