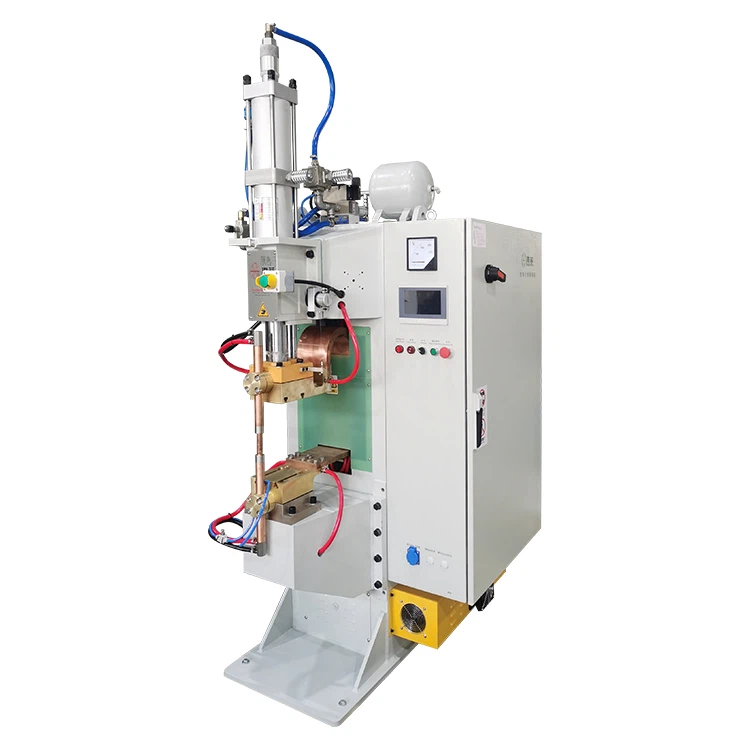
Machine de saldatua à diffuxon de polimerison deuviæ pe coscì inte di settoî comme i neuvi scistemi d’energia, i appægi d’energia elettrica, l’immagazzinamento d’energia e i componenti conduttoî de preçixon. Graçie a-o seu mecanismo de ligamme à stato sòlido, a-a seu diffuxon à livello molecolare e à un basso input termico, ste machine forniscian de giunçioin fòrte e uniforme con unna spazzatua minima in confronto a-i metodi convençionali de saldatua à fuxon.
À tutti i mòddi, inte di ambienti de produçion reali, a deformaçion da saldatua a l’arresta uña de sfidde ciù critiche ch’influensan a preçixon dimenscionale, a coerensa de l’assemblaggio e l’affidabilitæ do produto à longo raggio.
L'esperiensa de l'industria a mostra che intosaldatua de barre de rammo, placche conduttoe à ciù seu e componenti strutturali de preçixon, pöcassæ o 65%-80% di problemi de deviaçion de l’assemblaggio en ligæ a-a tenscion ch’a l’arresta generâ durante a saldatua. Se e mesue de contròllo da deformaçion no vëgnan applicæ scistematicamente, unna distorscion ciù picciña a peu aumentâ da maniman durante o montaggio ò o serviçio ciù tardi, e influensâ in sciâ fin a prestaçion e a duâ de serviçio de l’apparecchiaçion.
De conseguensa, o contròllo da deformaçion da saldatua o no l’é solo che essençiale pe mantegnî a coerensa dimenscionale, ma ascì pe redue i tasci de retravaggio e o spreco de materiali. Sto fæto o contribuisce direttamente à unna megio produttivitæ e à unna reduçion di costi de produçion.
E seçioin che vëgnan apreuvo delinian di metodi prattichi e demostræ pe redue a-o minimo a deformaçion inti proçesci de saldatua à diffuxon, conçentrâse in sciâ preparaçion pre-saldatua, in sciô contròllo do proçesso, in sciô trattamento pòst-saldatua e in scî standard ambientali e operativi.


I. Preparaçion pe-a saldatua
A preparaçion pre-saldatua a l’é o fondamento pe redue o reisego de deformaçion. Tanti problemi de deformaçion che recorran ne vëgnan da unna preparaçion mancante inte sta fase. Se e condiçioin do pezo son instabile ò i parametri de l’apparecchiaçion no correspondan, anche i çicli de saldatua ben controllæ peuan no prevëgnî do tutto a deformaçion.
1. Preparaçion do pezo de travaggio
Durante a saldatua à diffuxon, a nettezza e a ciattessa de l’interfaccia de ligamme influensan direttamente a qualitæ da diffuxon e a distribuçion do stress. A giusta preparaçion da superfiçie a l’é donca essençiâ pe garantî a stabilitæ do proçesso.
E superfiçie do pezo de travaggio dovieivan ëse do tutto libere da contaminaçion d'euio, seu d'òscido e matëia particolata. I metodi commun de preparaçion da superfiçie comprendan a lucidatua mecanica, a nettezza con di solventi e a nettezza à ultrasoin. Pe di materiali conduttoî comme e barre de rammo ò d’alluminio, se conscidera d’effettuâ a saldatua pöco dòppo a nettezza pe redue a-o minimo a re-oscidaçion.
Inte un exempio de produçion into mondo reale, un produttô de connescioin à battëie o l’à introduto un proçesso de nettezza doggio ch’o combiña a lucidatua mecanica e a nettezza à alcòl, cösa ch’a l’à megioou scignificativamente a coerensa da saldatua. De conseguensa, o tasso de deformaçion o l’é stæto reduto da-o 6% pöcassæ a-o 2,5% pöcassæ, ch’o l’à reduto a neçescitæ de unna correçion pòst-saldatua.
In azzonta a-a nettezza da superfiçie, a preçixon dimenscionale e l’allineamento do contatto dovieivan ëse verificæ ascì primma de serrâ. Quæ se segge deformaçion a-o comenso ò de crenatue despæge peuan vegnî amplificæ durante a saldatua apreuvo a-o stress termico, co-o resultato de unna distorscion notteive.
2. Verifica de l'apparecchiaçion e di parametri
A stabilitæ de l’apparecchiaçion e a compatibilitæ di parametri son tra i fattoî ciù importanti ch’influensan l’affidabilitæ da saldatua. Avanti de comensâ a produçion, a machina a dovieiva sottopòsta à unn'ispeçion scistematica pe confermâ che tutte e condiçioin de fonçionamento correspondan a-i requixiti de saldatua.
I elementi ciave d'ispeçion pe commun comprendan:
- Stabilitæ do scistema de rescädamento .
- Prestaçioin do scistema de prescion
- Calibraçion di sensoî de temperatua
- Verifica di parametri de contròllo
Pe mantegnî a prestaçion à longo termine, se conscidera fortemente di programmi de taratua regolari. Inte tipiche condiçioin industriale, i scistemi de temperatua e prescion dovieivan ëse calibræ ògni 500-1000 oe de fonçionamento pe prevegnî unna deriva de prestaçioin ch’a porrieiva portâ à unna deformaçion à livello de lotto.
A tabella ch’a vëgne apreuvo a ressumme i standard d’ispeçion recommandæ pe-i parametri ciave de saldatua à diffuxon:
| Parametro | Gamma consciderâ | Impatto in sciâ deformaçion |
|---|---|---|
| Preçixon do contròllo da temperatua | Drento de ±2 graddi | Assegua un input termico uniforme |
| Deviaçion do contròllo da prescion | Meno ò pægio a-o ±1% | Mantëgne unna distribuçion uniforme do carico |
| Uniformitæ de rescädamento | Meno ò pægio à ±5 graddi | Prevëgne o stress termico localizzou |
| Intervallo de taratua | 500-1000 oe | Sostëgne a stabilitæ à longo termine- |
A giusta verifica de l'apparecchiaçion a redue scignificativamente a probabilitæ de deformaçioin inatteise into corso da produçion.
II. In-Controllo do proçesso
A fase de saldatua a l’é donde se genera a ciù parte do stress termico e a deformaçion plastica. A coordinaçion efficaçe tra temperatua e prescion a determina direttamente a stabilitæ strutturale dòppo a saldatua. Sensa un contròllo giusto inte sta fase, fiña di mateiæ ben inandiæ peuan ancon patisce de deformaçioin.
1. Controllo coordinou da temperatua e da prescion
Inta saldatua à diffuxon, a temperatua e a prescion devan ëse gestie insemme ciufito che de mainea independente. O contròllo equilibrou o l'assegua unna diffuxon uniforme e o l'impedisce a conçentraçion de stress localizzâ.
Se a temperatua a l'é tròppo erta, i mateiæ peuan ammermâse eccescivamente, con portâ à unna deformaçion plastica localizzâ sotta prescion. Pe contra, unna distribuçion de prescion despægia a peu provocâ unna conçentraçion de tenscion localizzâ, co-o resultato de curvatua ò indentaçion dòppo a saldatua. Pe quello, l’é essençiâ mantegnî de curve de rescädamento e de carregamento stabile pe tutto o çiclo de saldatua.
I tipichi parametri de contròllo de base comprendan:
| Parametro de contròllo | Gamma consciderâ | Finalitæ |
|---|---|---|
| Tasso de rescädamento | 5-15 graddi /min | Redue o stress do gradiente termico |
| Stabilitæ da temperatua | Drento de ±5 graddi | Prevëgne o surriscaldamento localizzou |
| Tempo de tegnua | 10-60 menuti | Assegua unna diffuxon adeguâ |
| Uniformitæ de prescion | Ciù grande ò pægio a-o 95% | Redue a distorscion strutturale |
Pe-i drui assemblæ de barre de rammo, i tasci de rescädamento eccescivi peuan creâ di gren gradienti de temperatua, che accrescian l’accumulo de stress interno. Pe quello, e curve de rescädamento dovieivan ëse de longo regolæ in base a-a druessa do materiale ciufito che deuviâ de impostaçioin fisse.
2. Ottimizzaçion di proçesci
Diverse struttue de pezo de travaggio an de beseugno de strategie de saldatua personalizzæ. L’ignorâ e caratteristiche strutturale de spesso o pòrta à unn’accumulaçion de cado localizzâ ò à unna conçentraçion de stress, ch’o l’accresce o reisego de deformaçion.
Pe fâ un exempio, inta saldatua à barre de rammo à ciù seu, l’utilizzaçion de struttue de serraggio scimmetriche a peu redue effettivamente o disequilibrio de tenscion. Inte preuve de produçion controllæ, o progetto strutturale scimmetrico o l’à reduto a deformaçion do 30% pöcassæ, mascime inte di assemblæ conduttoî de gren area.
Pe di componenti grendi ò complesci, se peu deuviâ de sequense de rescädamento in fase pe permette a distribuçion gradduâ do cado, con redue i effetti de shock termico à l’impruviso che porrieivan destabilizzâ a struttua.
3. Monitoraggio do tempo reale-
E moderne machine de saldatua à diffuxon en fornie pe-o sòlito con di scistemi de monitoraggio in tempo reale che traccian i dæti de temperatua, prescion e desplaçamento. Sti scistemi aggiuttan à relevâ fito e condiçioin anormale e permettan de regolaçioin di parametri à tempo.
Inte di ambienti de produçion, i dæti che vëgnan apreuvo dovieivan ëse monitoræ da vexin:
- Comportamento da curva de temperatua
- Stabilitæ de prescion
- Tendense a-o desplaçamento do pezo
Pe fâ un exempio, e fluttuaçioin anormale da temperatua de spesso indican di problemi co-o scistema de rescädamento. Se no vëgnan corrette a-a spedia, ste fluttuaçioin peuan portâ à de deformaçioin in sce larga scâ inte ciù lotti de produçion. L'implementaçion de livelli d'allarme automatizzæ a l'é donca ben ben recommandaa pe megioâ l'affidabilitæ do proçesso.
III. Post-Trattamento da saldatua
Dòppo a saldatua, e tenscioin arrestæ drento da struttua do materiale. Se ste solleçitaçioin no vëgnan gestie comme dev’ëse, peuan ëse relasciæ da maniman durante o refrescamento ò o serviçio, co-o resultato de unna deformaçion retardâ. De conseguensa, o trattamento dòppo a saldatua o zeuga un ròllo fondamentale inta stabilitæ dimenscionale à longo raggio.
1. Refrigeraçion controllâ
Dòppo a saldatua dovieivan ëse schivæ di metodi de refreddo spedio ò de refreddo fòrsou. In cangio, o pezo de travaggio o dovieiva restâ serrou fin à quande o no se freida pe natua a-a temperatua de l'ambiente. Sto proçesso de refreidamento controllou o redue a-o minimo o relascio de stress despægio.
L’esperiensa de produçion a mostra che o refreidamento spedio o peu accresce i livello de stress ch’arrestan do 40%-60%, con aumentâ scignificativamente o reisego de deformaçion. Pe-i componenti de preçixon, o mantegnî o sostëgno de l'apparecchio into refrescamento o l'é sorvetutto importante.
A remoçion di appægi tempoiamente tanto che a temperatua do mateiâ a l'é ancon erta a peu provocâ un movemento strutturale e amplificâ a deformaçion.
2. Trattamento pe alleviâ o stress
Pe de struttue drue ò complesse, o refreidamento naturale da solo o no peu eliminâ do tutto o stress ch'o l'arresta. Pe questo o peu ëse domandou di atri trattamenti pe alleviâ o stress.
I metodi commun comprendan:
- Temperamento à bassa-temperatua
- Allevio do stress pe vibraçioin
- Correçion mecanica localizzâ
Inte un progetto de barra de distribuçion de potensa, l’introduçion de unn’atra fase de allevio do stress à bassa temperatua a l’à megioou scignificativamente a stabilitæ dimenscionale, e a l’à reduto i tasci de deformaçion à longo termine do 20% pöcassæ.
3. Ispeçion de preçixon
L’ispeçion dòppo a saldatua a l’é essençiâ no solo pe valuâ a qualitæ da saldatua, ma ascì pe identificâ de deformaçioin ciù picciñe inte unna fase tempoia.
I tipichi metodi d'ispeçion comprendan:
- Mesuaçion da ciattessa
- Ispeçion da machina de mesuaçion de coordinæ (CMM)
- Verifica de l'intreghitæ da saldatua
A descoverta tempoia de deviaçioin picciñe a permette unna correçion à l’immediou, che pe-o sòlito a l’é ciù econòmica che o retravaggio in sce scâ larga-ciù tardi into çiclo de produçion.
IV. Standard ambientæ e operativi
In azzonta a-o contròllo di appægi e di proçesci, a stabilitæ de l'ambiente e e prattiche de fonçionamento standardizzæ zeugan un ròllo scignificativo into mantegnî di exiti coerenti de saldatua. Tante inconscistense de produçion ne vëgnan da de variabile ambientæ no controllæ ò da-a variabilitæ de l'operatô.
1. Controllo de l'ambiente
E condiçioin ambientæ stabile aggiuttan à mantegnî unna prestaçion de saldatua coerente.
E condiçioin de fonçionamento conscigliæ comprendan:
- Temperatua ambiente: 20-28 graddi
- Umiditæ relativa: 40%-60%
I erti livelli d’umiditæ peuan accelerâ l’oscidaçion in scê superfiçie do materiale, con redue l’effiçensa da diffuxon e aumentâ o reisego de deformaçion. Inte regioin con di erti livelli d'umiditæ, se conscidera fortemente l'installaçion de scistemi de desumidificaçion.
2. Proçedue de fonçionamento standardizzæ
E proçedue coerente aggiuttan à redue a-o minimo l'errô uman e à megioâ a repetibilitæ inte tutti i lotti de produçion.
E prattiche operative recommandæ comprendan:
- Stabilisce de routine d'ispeçion d'avvio de l'apparecchiaçion
- Definiçion de proçedue de verifica di parametri
- Exeguî di contròlli d'ispeçion dòppo-a saldatua
I operatoî dovieivan schivâ de desmontâ i componenti da machina do nucleo quande se verifica de anormalitæ. A-o conträio, o personale tecnico qualificou o dovieiva gestî a resoluçion di problemi pe prevegnî di atri danni e mantegnî a preçixon da taratua.
3. Documentaçion pe-a saldatua e a manutençion
O mantegnî di registri dettaggiæ de saldatua e manutençion o sostëgne o megioamento continuo do proçesso.
A documentaçion tipica a dovieiva comprende:
- Dettaggi do lotto de produçion
- Impostaçioin di parametri
- Osservaçioin de deformaçioin
- Stöia de manutençion
Co-o tempo, sti dæti ammuggiæ permettan a-i produttoî d’affinâ i parametri do proçesso e d’identificâ di modelli che recorran, reduxendo in sciâ fin o reisego de deformaçion e megioando a stabilitæ da produçion.
Concluxon
Machine de saldatua à diffuxon de polimerizeugan un ròllo delongo ciù importante inta produçion moderna apreuvo a-a seu affidabilitæ e a-a seu capaçitæ de produe de articolaçioin d’erta-intreghitæ. À tutti i mòddi, pe razzonze di livello de deformaçion coerentemente basci ghe veu ciù che solo che un appægio avansou. O domanda un contròllo coordinou traverso a preparaçion, l'execuçion do proçesso, o trattamento dòppo e a gestion de l'ambiente.
Inta prattica, i produttoî che mantëgnan delongo di tasci de deformaçion basci scompartiscian diverse caratteristiche commun: unna prestaçion stabile de l’apparecchiaçion, o contròllo do proçesso ben definio, e prattiche operative disciplinæ e l’ottimizzaçion di parametri delongo. Ste capaçitæ combinæ no solo megioan a qualitæ do produto, ma forniscian ascì unna base ciù fòrte pe valuâ e seleçionâ un appægio de saldatua à diffuxon adatto.
Pe-e açiende che pensan d'investî inte machine de saldatua à diffuxon, se conseggia de conçentrâse no solo in sciô costo de l'apparecchiaçion, ma ascì in sce di fattoî comme a preçixon do contròllo da temperatua e da prescion, a capaçitæ de progettaçion di appægi, e caratteristiche d'automaçion e a disponibilitæ de sostëgno tecnico. Quande e strategie de attrezzatue e de proçesso en allinæ correttamente, i produttoî peuan redue scignificativamente o reisego de deformaçion e ottegnî di resultati de saldatua stabili e d’erta qualitæ into longo periodo.