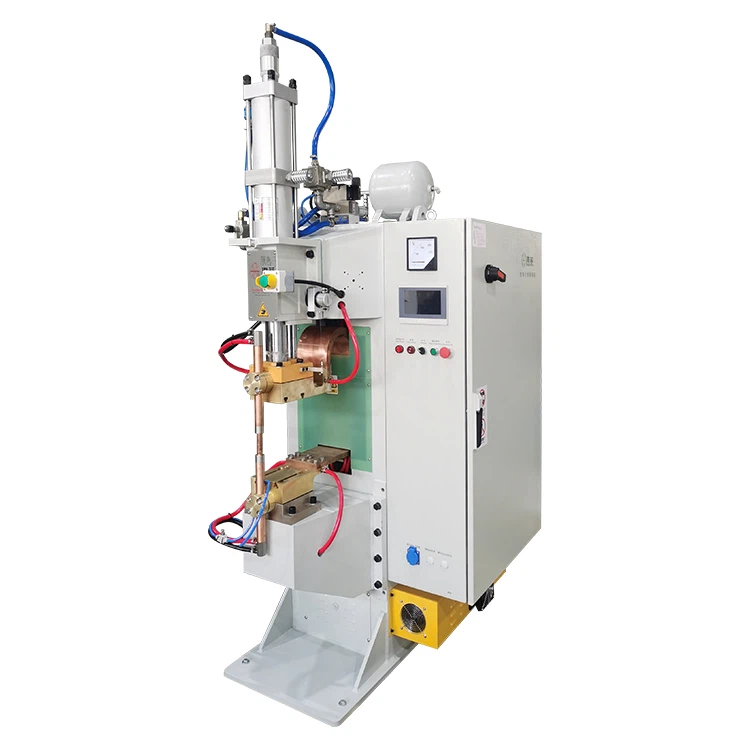
A prescion a no l'é solo che unn'impostaçion-a l'é ofondaçionde qualitæ in mezo .saldatua à ponto de frequensa. Tanto che i saldatoî MF avansæ dan preçixon, unna fòrsa impropia a pròvoca o 70% di difetti commun segondo i dæti do campo HAIFEI. A comprenscion de sto ligamme de prescion-prestaçion a separa a saldatua adeguâ da-i exiti ecceçionali.
Perché a prescion a detta l'intreghitæ da saldatua
A fòrsa de l’elettrodo a crea o percorso elettrico. A prescion mancante a l'accresce a rescistensa a-o contatto, con provocâ un surriscaldamento localizzou, l'espulscion de metallo ("splash") e di nugget deboli. A fòrsa eccesciva a l'ascciana i pezzi da travaggiâ, a redue a denscitæ de corrente e a crea de saldatue à freido. A reçerca do HAIFEI a conferma a prescion ottimale:
- Redue a rescistensa a-o contatto do 40-60%
- Assegua a conscistensa de nugget do 95%+
- Allonga a duâ de l'elettrodo 3x

O quaddro d'ottimizzaçion da prescion HAIFEI
Calibrâ de mainea intelligente:
- Linia de base: Impostâ a fòrsa à 0,8-1,2 kN/mm2 de l’area da faccia de l’elettrodo (comme, ponta de 5 mm ≈ 150-250 kgf).
- Regolaçioin do materiale: +20% pe l'acciaio inoscibile, -15% pe-e leghe d'alluminio.
- Utilizzâ di manòmetri digitali pe-o monitoraggio in diretta.
Scincronizzâ i parametri:
| Scenäio | Regolaçion da prescion | Açion de compensaçion |
|---|---|---|
| Spessore do materiale ↑ | +15-25% | Aumentâ o tempo de saldatua 10-20% |
| Osservou l'espulscion | +10% SUBITO | Redue a corrente do 5% |
| Elettrodo attaccante | +8% & conseggi pe lucidâ | Diminuî o tempo de conservaçion do 30-50% |
Automatizzâ e convalidâ:
- Integrâ di scistemi servopneumatichi con de curve de desplaçamento de fòrsa. Post-saldatua, conduta:
- Test de scòrsa (pe calibro sottî)
- Seçion trasversâ- (validâ a penetraçion do nugget)
- Test de çesso (verificâ a tegnua)
Resultati comprovæ
- I clienti HAIFEI che mettan in deuvia sto rappòrto de protocòllo:
- Reduçion do 90% do retravaggio da saldatua
- Tempi de çiclo ciù spedii do 22% pe mezo de un arco stabile
- O consummo di elettrodi reduto do 35%
A padronansa da prescion a trasforma o seuSaldatô MFda un strumento à un strumento de preçixon. Comme enfatizzan i inzegnê de HAIFEI:"A corrente perfetta a strixella solo che pe mezo do contatto perfetto."Commensa à mappâ i tò parametri de prescion ancheu-a tò proscima corsa de produçion perfetta a comensa con 0.1 kN de fòrsa ottimizzâ.