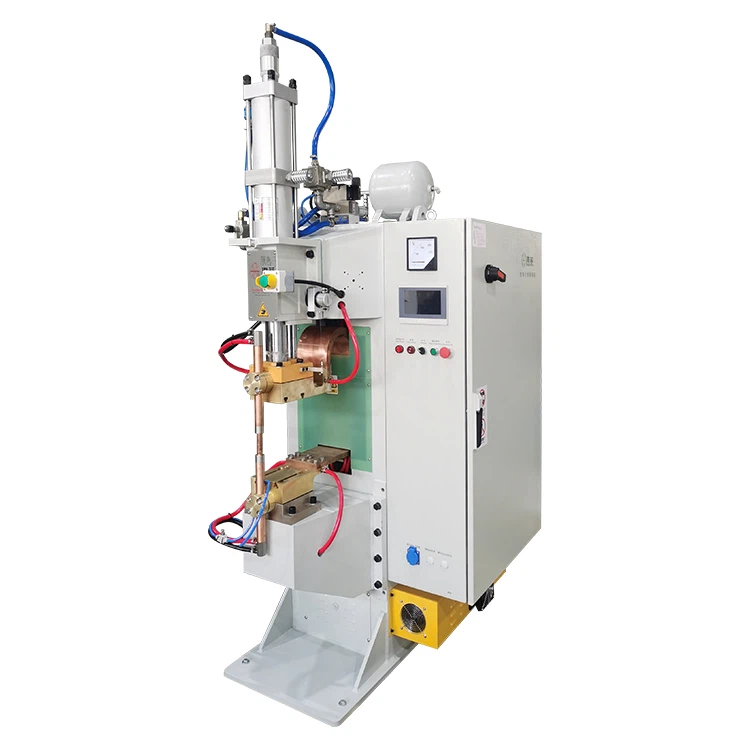
Into scenäio de produçion de machine in evoluçion, i proçesci de saldatua de componenti son sempre ciù apreuvo à mesciâse da-e operaçioin manuæ tradiçionale verso unna produçion assæ automatizzâ e standardizzâ. Sto fæto o l'é evidente sorvetutto inta produçion d'assemblæ de binäie de sede, parentesi pe-a çenta de seguessa, vassoi de battëie e varie parte de connescion strutturale, donde a coerensa da qualitæ da saldatua a l'é vegnua à ëse un fattô critico ch'o l'influisce in sciâ seguessa e e prestaçioin complescive do veicolo.
Da maniman che i requixiti de rescistensa do materiale e a complescitæ strutturale van avanti à cresce, i metodi convençionali de saldatua à proieçion manuale ò semiautomàtica espoñan de limitaçioin comme di tempi de çiclo instabili, unna qualitæ de saldatua incoerente e di tasci de retrattamento ciù erti. Inte di ambienti de produçion à erto volumme, sti problemi vëgnan amplificæ ancon de ciù, e in sciâ fin influensan a reisa da consegna e a stabilitæ da produçion.
Inte sto contesto, e staçioin de travaggio de saldatua à proieçion automatizzæ en vegnue unna soluçion ciave pe-i produttoî de componenti pe machine. Integrando di scistemi de potensa de saldatua, unitæ d'alimentaçion automatizzæ, meccanismi de poxiçionamento de preçixon e mòdoli de monitoraggio di dæti in tempo reale, sti scistemi permettan unna produçion completamente automatizzâ da-o carrego a-a saldatua e l'ispeçion. Sto fæto o no megioa solo che scignificativamente a reisa da produçion, ma o l’assegua ascì unna coerensa de saldatua à longo raggio.
De conseguensa, seleçionando o giustofornitô de staçioin de travaggio de saldatua à proieçione l'abbinamento de unna soluçion tecnica appropriâ basâ in scî requixiti de produçion reali o l'é vegnuo unna deçixon critica pe-i produttoî che progettan di megioamenti di appægi.

Cos’é unna staçion de travaggio de saldatua à proieçion e perché a l’é fondamentale inta produçion de machine?
Un pòsto de travaggio de saldatua à proieçion o l’é un scistema de produçion intregou ch’o combiña a tecnologia de saldatua à proieçion con di scistemi de contròllo automatizzæ. A seu fonçion primmäia a l’é de razzonze unna produçion de massa d’erta-reisa, mantegnindo unna qualitæ de saldatua coerente. Inta produçion de machine, a saldatua à proieçion a ven deuviâ pe commun pe di nòtti, di perni e di parentesi strutturali. O fonçioña conçentrando a corrente atraverso de proieçioin preformæ, co-o generâ unna zöna de fuxon localizzâ inte un tempo assæ curto pe ottegnî unn’azzonta segua.
In confronto a-a saldatua à ponto convençionale, a saldatua à proieçion a l’òffre unna ciù erta reisa inte struttue de saldatua à ciù ponti e un contròllo megio in sciâ poxiçion e in sciâ rescistensa da saldatua. Sto fæto o ô rende particolarmente adatto pe-i componenti strutturali de machine donde a coerensa e l'affidabilitæ son essençiæ.
Con l’utilizzaçion sempre ciù grande d’açiæ d’erta rescistensa e di materiali revestii, a saldatua à proieçion a fornisce ascì di avvantaggi inta reduçion de spazzi, into controllo de zöne interessæ da-o cado e into mantegnî l’intreghitæ do materiale, cösa ch’a l’espande ancon de ciù a seu applicaçion inti moderni scistemi de produçion automobilistica.
Comme seleçionâ unna staçion de travaggio de saldatua à proieçion adatta in sciâ base di tipi de componenti de l'automobile
Diversci componenti de l’automobile impòñan di requixii despægi in scî proçesci de saldatua. De conseguensa, a seleçion de unna staçion de travaggio de saldatua à proieçion a domanda unna valutaçion completa do tipo de materiale, da complescitæ strutturale e di requixiti do çiclo de produçion. Pe fâ un exempio, i componenti de nòtte pe-o sòlito an de struttue sence, ma domandan unn’erta preçixon de poxiçionamento e repetibilitæ, tanto che e parte strutturale à bracket ò à ciù ponti domandan de capaçitæ de progettaçion de appægi ciù fòrte e di scistemi de poxiçionamento ciù flescibili.
E caratteristiche mateiæ zeugan ascì un ròllo deçixivo. L’acciaio à basso carbònio pe-o sòlito o l’òffre unna boña saldabilitæ, tanto che i acciai à erta rescistensa e i materiali zincæ an de beseugno de un contròllo ciù preçiso de l’input de calô. L'input de cado eccescivo o peu portâ a-a degraddaçion do materiale ò à un aumento de spazzi, ch'o l'influisce in sciâ qualitæ complesciva da saldatua.
De conseguensa, durante a seleçion de l’apparecchiaçion, i produttoî dovieivan valuâ scistematicamente a distribuçion do ponto de saldatua, a spessore do materiale e i requixiti do çiclo de produçion pe garantî unna configuraçion do scistema corretta.
Lògica de seleçion basâ in scî tipi de materiale e de struttue
Pe-i componenti strutturali d’äsâ timbrou à cado-, ch’en assæ senscibili à l’influensa termica, pe-o sòlito se preferisce a saldatua à proieçion à descharge de condensatoî. Sto metodo o relascia de l'energia inte un tempo assæ curto, conçentrando o cado into ponto de saldatua e reduxendo scignificativamente a zöna interessâ da-o cado-, con avvardâ coscì a rescistensa do materiale.
Pe-e placche drue con ciù seu ò scenäi de produçion continua, i scistemi de saldatua à inverter de frequensa media offrivan di avvantaggi ciù grendi apreuvo a-a seu produçion de corrente stabile e a-a seu capaçitæ de contròllo de l’energia ciù boña, garantindo unna qualitæ de saldatua coerente inte tutta a produçion à erto volumme.
Parametri de referensa pe-a saldatua à proieçion automobilistica (base de seleçion)
Inte applicaçioin prattiche, i parametri de saldatua servan da referensa importante pe-a seleçion de l’apparecchiaçion, sciben che e impostaçioin finale devan ëse validæ pe mezo de test de proçesso. E gamme che vëgnan apreuvo vëgnan deuviæ pe commun inta produçion de componenti pe machine:
| Spessore do materiale | Intervallo corrente | Tempo de saldatua | Prescion |
|---|---|---|---|
| 1,0-1,5 mm | 8-12 kA | 6-10 çicli | 1,5-2,5 kN |
| 1,5-2,5 mm | 12-16 kA | 8-14 çicli | 2,5-4,0 kN |
| 2,5-4,0 mm | 16-22 kA | 12-18 çicli | 4,0-6,5 kN |
Da maniman che a druessa do materiale a l’aumenta, a corrente de saldatua pe-o sòlito a dev’ëse regolâ verso l’erto, tanto che o tempo de saldatua o ven deuviou sorviatutto pe controllâ a dimenscion do nugget e a distribuçion do cado. Pe quello, l'apparecchiaçion a deve offrî unna produçion stabile e un contròllo preçiso di parametri pe garantî unna qualitæ de saldatua coerente.
Configuraçioin ciave de staçioin de travaggio de saldatua à proieçion automobilistica
A prestaçion de unna staçion de travaggio de saldatua à proieçion a no depende solo che da-a vivagna d’energia de saldatua, ma ascì da-i scistemi d’alimentaçion, da-i meccanismi de poxiçionamento e da l’architettua de contròllo de l’automaçion. Sti sottoscistemi determinan inte l’insemme a stabilitæ do scistema complescivo e a reisa da produçion.
Seleçion do scistema de potensa de saldatua
A vivagna d'energia de saldatua a l'é o cheu da staçion de travaggio. E doe soluçioin ciù frequente inte applicaçioin pe machine son i scistemi d’invertoî à frequensa media e i scistemi de descharge de condensatoî.
I scistemi à frequensa media-en deuviæ pe coscì inte applicaçioin che domandan unn’erta stabilitæ e repetibilitæ, comme i componenti d’äsâ strutturali. I scistemi de descharge de condensatoî, in cangio, en ciù adatti pe de applicaçioin de duâ curta e à erta energia comme a saldatua à proieçion de nòtte, donde l’é neçessäio un relascio spedio d’energia.
In azzonta a-o tipo de potensa, l'é neçessäio piggiâ in conscideraçion ascì a progettaçion do scistema de refreidamento e a stabilitæ termica à longo termine, dæto che e condiçioin de fonçionamento continuo influensan direttamente a duâ de l'apparecchiaçion e a coerensa da saldatua.
Importansa di scistemi d'alimentaçion e de poxiçionamento automatizzæ
Inta produçion automatizzâ, a stabilitæ do scistema d’alimentaçion a l’influisce direttamente in sciô tempo de çiclo, tanto che a preçixon do poxiçionamento a determina a coerensa da saldatua. Quæ se segge deviaçion inte l’alimentaçion de parte ò inte l’allineamento de l’apparecchio a peu influensâ de mainea scignificativa a qualitæ da saldatua e a peu portâ à di difetti à livello de lotto-.
I scistemi moderni pe-o sòlito deuvian di alimentatoî à ciocca vibratöi ò di scistemi de carregamento robòtichi à segonda da geometria de parte. I appægi d’erta preçixon combinæ co-i scistemi de poxiçionamento da vixon megioan ancon de ciù a preçixon e reduxan a variaçion.
Inte di ambienti de produçion con ciù modelli, a capaçitæ de cangiamento spedio de l'apparecchio a vëgne particolarmente importante, dæto che o tempo de cangiamento o l'influisce direttamente in sce l'utilizzaçion reale de l'apparecchiaçion.
Studdio de caxo tipico: exiti de l'aggiornamento de l'automaçion de saldatua da proieçion di componenti de l'automobile
Inte applicaçioin prattiche, l’implementaçion de scistemi de saldatua à proieçion automatizzæ de spesso a pòrta à di megioamenti scignificativi inta produttivitæ e inta stabilitæ da qualitæ.
Un tipico produttô de componenti pe machine ch'o produxeiva di parentesi pe-e çente de seguessa e di assemblæ de nòtte in passou o dependeiva ben ben da-o fonçionamento manuâ, co-o resultato de tempi de çiclo instabili e un tasso de retrattamento do 5% pöcassæ. Dòppo ëse stæto misso à gio à unna staçion de travaggio de saldatua à proieçion automatizzâ, o proçesso de produçion o l’é vegnuo standardizzou pe mezo do contròllo ottimizzou di parametri de saldatua e d’alimentaçion.
Confronto de prestaçioin:
| Metrica | Avanti de l'aggiornamento | Dòppo l'aggiornamento |
|---|---|---|
| Produçion pe turno | 3200 pz | 5200 pezzi |
| Tasso de retravaggio | 5% | <1% |
| Tempo de fermâse | 18 oe/meise | 5 oe/meise |
Sto caxo o demostra che l'automaçion a no l'accresce solo a capaçitæ de produçion, ma a megioa scignificativamente ascì a stabilitæ da qualitæ e a redue a variaçion di proçesci.
Comme valuâ un fornitô de staçioin de travaggio de saldatua à proieçion affidabile
Quande se çerne i fornitoî de attrezzatue, e capaçitæ do fornitô son de spesso ciù importante che e speçificaçioin da machina da sola, dæto che a stabilitæ do scistema à longo termine, o sostëgno tecnico e a scalabilitæ dependan tutte da-a fòrsa do fornitô.
Critëi ciave pe valuâ a capaçitæ do fornitô
Pe primma cösa, i fornitoî dovieivan avei unn'esperiensa d'applicaçion demostrâ inte l'industria de l'automobile, dæto che i caxi do mondo reale respegian a stabilitæ do scistema reale inte condiçioin de produçion. In segondo leugo, a capaçitæ de portâ avanti a saldatua di campioin e a validaçion do proçesso a l'é essençiale pe valuâ a competense tecnica.
Pe de ciù, l'é neçessäio piggiâ in conscideraçion e capaçitæ de sostëgno dòppo-vendie, compreiso a disponibilitæ de parte de recambio, o tempo de respòsta pe-o sostëgno tecnico e e capaçitæ d'aggiornamento do scistema, che influensan tutte direttamente a reisa operativa à longo termine.
Tendense de sviluppo de l'automaçion de saldatua à proieçion automobilistica do 2026
Co-o progresso da produçion intelligente, i scistemi de saldatua à proieçion se son evolvi verso di livelli ciù erti d’automaçion e digitalizzaçion. I scistemi de l’avvegnî no fornian solo che unna prestaçion de saldatua stabile, ma permettan ascì l’aquixiçion di dæti in tempo reale e l’ottimizzaçion di proçesci pe mezo do monitoraggio continuo da corrente, da prescion e da temperatua de saldatua.
Into mæximo tempo, a capaçitæ de produçion flescibile a l'é apreuvo à vegnî sempre ciù importante, dæto che l'iteraçion do modello ciù spedia inte l'industria de l'automobile a domanda di appægi che peuan adattâse a-a spedia à de struttue de produto despæge, megioando l'agilitæ de produçion complesciva.
FAQ
D: Quæ componenti automobilistichi son adatti pe-e staçioin de travaggio de saldatua à proieçion?
R: Son deuviæ pe coscì pe di nòtti, di perni, di parentesi e di componenti strutturali inta produçion d’automobile à erto volumme.
D: Comm’o se peu çerne tra i scistemi de saldatua à descarica do condensatô e à frequensa media-?
R: I scistemi de descharge de condensatoî en adatti pe di materiali sottî e d’acciaio d’erta rescistensa, mentre i scistemi de frequensa media en megio pe de placche drue e pe di ambienti de produçion continua.
D: A saldatua à proieçion automatizzâ a peu sostegnî a produçion de ciù produti?
R: Scià, ma o domanda di appægi de cangiamento spedio e di scistemi de poxiçionamento flescibili pe garantî di cangiamenti effiçenti.
D: Quæ o l'é o tipico periodo de reddito in sce l'investimento?
R: I ciù tanti scistemi razzonzan un ROI drento de 1-2 anni, à segonda do volumme de produçion e da reisa da sostituçion do man d'euvia.
D: Comm'o se peu redue i reiseghi de seleçion de l'apparecchiaçion?
R: O reisego o peu ëse reduto a-o minimo pe mezo da validaçion da saldatua di campioin, di studdi de caxi de referensa e di requixiti de proçesso definii de mainea ciæa.
Comm’o l’é poscibile ottegnî unna soluçion de saldatua à proieçion personalizzâ?
Avanti de çerne l'apparecchiaçion, se conseggia a-i produttoî de inandiâ de informaçioin tecniche ciave comme i disegni de parte, e speçificaçioin do materiale, a gamma de spessore, a distribuçion do ponto de saldatua e i requixiti de capaçitæ de produçion. Sto fæto o permette a-i fornitoî de fornî de propòste tecniche ciù preçise e o redue i erroî de seleçion.
A communicaçion tecnica de primma fase e a validaçion do proçesso megioan scignificativamente a preçixon da seleçion de l'apparecchiaçion e garantiscian unna prestaçion de produçion stabile à longo termine.
Concluxon
Da maniman che a produçion de machine a va avanti à evolvise verso unna ciù erta preçixon e reisa, çerne a giustastaçion de travaggio de saldatua à proieçiona no l'é ciù solo che unna deçixon d'accattâ un appægio, ma unna parte critica de l'ottimizzaçion do scistema de produçion. I produttoî dovieivan dâ prioritæ a-a compatibilitæ di proçesci, a-a stabilitæ do scistema e a-a scalabilitæ de l’avvegnî ciufito che conçentrâse solo che in scê speçificaçioin tecniche.
Allineando a seleçion di appægi co-i requixiti de produçion reali e travaggiando con di fornitoî con esperiensa, i produttoî peuan ottegnî tanto unna produttivitæ ciù erta comme unna coerensa de qualitæ megioâ, con garantî unna poxiçion competitiva ciù fòrte inte un mercou sempre ciù exigente.