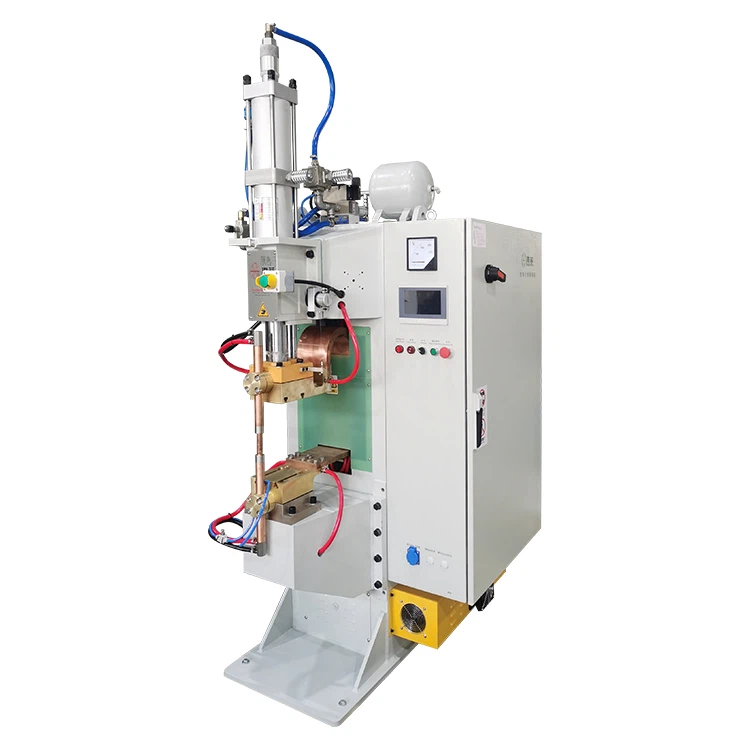
Inte un gruppo de battëie de un veicolo elettrico, unna barra de rammo a l'é ciù che un connettô de metallo. O pòrta corrente, o connette i mòdoli de battëie, o sostëgne o scistema d’erta tenscion-e e o l’aggiutta à mantegnî unna prestaçion elettrica stabile. Se a saldatua à barra de bus a l’é instabile, a peu portâ à unna rescistensa de contatto ciù erta, à un surriscaldamento locale, à unna debole rescistensa de l’articolaçion ò à un guasto de connescion à longo termine.
Pe quello çerne unmachina de saldatua à barra de rammono se tratta solo de confrontâ i prexi de machine ò de trovâ un modello ch'o pòsse "saldâ o rammo". Unna machina adatta a dovieiva corresponde a-o vòstro materiale da barra de bus, a-o spessore, a-a struttua de l'articolaçion, a-o volumme de produçion, a-i requixiti de qualitæ e a-e neçescitæ d'automaçion.
Sta guidda a l'ascciæisce i ponti ciave che i accattanti dovieivan piggiâ in conscideraçion quande çernan unna machina de saldatua à barre de rammo pe-a produçion de battëie EV.

Perché a saldatua à barre de rammo a l'é importante inti paccoei de battëie EV?
E barre de rammo son de parte conduttive ciave inti paccoei de battëie
E barre de rammo vëgnan deuviæ pe coscì inti mòdoli de battëie EV, inti paccoei de battëie, inti scistemi de connescion à erta tenscion, inti scistemi d’immagazzinamento d’energia e inti componenti de trasmiscion elettrica. A seu fonçion prinçipâ a l’é de collegâ de çellole, mòdoli ò parte elettriche e lasciâ che a corrente a scorre co-a perdia minima.
À differensa de parte de metallo ordinäie, e barre de rammo devan soddisfâ segge i requixii mecanichi che elettrichi. Unna scarsa saldatua a no peu solo influensâ l’apparensa da parte, ma ascì aumentâ a rescistensa do contatto, creâ do cado locale ò redue l’affidabilitæ da connescion à longo termine.
A qualitæ da saldatua a l'influisce in sciâ prestaçion e in sciâ seguessa elettrica
Quande accattan unna machina de saldatua à barra de rammo, tanti accattanti domandan primma se a machina a peu saldâ a parte. Pe-a produçion de battëie EV, unna domanda megio a l’é se a machina a peu saldâ a parte de mainea coerente.
Unna saldatua à barra de rammo qualificâ a dovieiva avei unna rescistensa stabile à l’articolaçion, unna bassa rescistensa à contatto, unna deformaçion limitâ, un danno minimo a-a superfiçie e unna qualitæ coerente inta produçion de lotti. Se unna machina a peu produe un campion ch'o se peu açettâ ma a no riesce à mantegnî di exiti stabili inta produçion continua, a porrieiva no ëse adatta pe-a produçion de battëie EV.
A saldatua de battëie EV a domanda ciù che un saldatô standard
E barre de rammo deuviæ inti paccoei de battëie EV cangian ben ben. Çertidun en de drue barre de rammo, çertidun en de pellicole de rammo à ciù seu, çertidun en de barre de rammo placcæ à nichel, e çertidun an da fâ con de connescioin tra rammo-à -alluminio. Ògni struttua a domanda unna despægia prescion de saldatua, contròllo de l'energia, progettaçion de l'apparecchio e impostaçioin de proçesso.
Pe sta raxon, a çernia de unna machina de saldatua à barre de rammo a dovieiva ëse basâ in sciô pezo de travaggio reale. Un fornitô de confiansa o dovieiva ëse boin à reviste i vòstri disegni de barre de bus, à capî a vòstra applicaçion, à fornî unna saldatua de campion e à recommandâ un proçesso de saldatua prattico.
Desfie commun inta saldatua à barre de rammo pe-i paccoei de battëie EV
L'erta conduttivitæ a rende diffiçile saldâ o rammo
O rammo o l’à unn’eccellente conduttivitæ elettrica e termica, ch’a l’é a raxon pe-a quæ o l’é deuviou pe coscì inte barre de bus. À tutti i mòddi, ste mæxime propietæ rendan o rammo ciù diffiçile da saldâ. Durante a saldatua, o rammo o conduxe a-a spedia o cado lontan da l’aria de saldatua, ch’o rende ciù diffiçile creâ unn’articolaçion stabile.
Sto fæto o veu dî che a machina de saldatua a deve fornî unna produçion d'energia stabile, un contròllo de prescion adatto, un tempo de saldatua giusto e un sostëgno de appægio de seguo. Se a machina a no peu controllâ ben sti fattoî, o resultato o peu ëse un ligamme debole, un surriscaldamento, unna deformaçion ò unna qualitæ de saldatua incoerente.
Ligame debole ò rescistensa a-a saldatua instabile
E saldatue à barra de rammo debole en caxonæ de spesso da unn’energia de saldatua mancante, da unna prescion despægia, da l’oscidaçion da superfiçie, da un scarso poxiçionamento de l’apparecchio, da variaçion do materiale ò da di parametri de saldatua no adatti.
Avanti d'accattâ unna machina, i accattanti no dovieivan fâ confiansa solo in sce unna fòto de un campion saldou. L'é megio domandâ di exiti de preuve de traçion, de scòrsa, de taggio ò de saldatua continua. Pe-i progetti con di streiti requixiti d'affidabilitæ, l'é ascì importante verificâ se a machina a peu mantegnî unna qualitæ de saldatua stabile inte di despægi lotti de mateiæ.
Calô eccescivo e deformaçion da barra de bus
Se l'input de cado o no l'é controllou correttamente, e barre de rammo peuan deformâse, cegâse, descolorâ ò mostrâ di segni fondi dòppo a saldatua. Inte battëie EV, e barre de bus de spesso an da ëse adattæ con esattessa à de çellole, parte d'isolamento, alloggi e atri componenti elettrichi. A deformaçion eccesciva a peu influensâ l’assemblaggio ciù tardio.
Quande çernan unna machina, i accattanti dovieivan verificâ se o dispoxitivo o peu controllâ a prescion, o desplaçamento, a temperatua ò a produçion d'energia de mainea stabile. Pe-e barre de rammo de grande area e i connettoî de pellicola de rammo à ciù seu, a ciattessa de l’apparecchio e l’uniformitæ de prescion son particolarmente importante.
Erta Rescistensa a-o Contatto Dòppo a Saldatua
A saldatua à barra de rammo a no l'é solo che pe creâ unn'articolaçion fòrte. L'aria saldâ a deve fornî ascì de boñe prestaçioin elettriche. L’erta rexistensa a-o contatto a peu portâ à unna perdia de potensa e à unna generaçion de calô inte de condiçioin de corrente erta.
Inta preuva di campioin, i accattanti dovieivan domandâ a-o fornitô de mesuâ a rescistensa a-o contatto, no solo de controllâ l'apparensa da saldatua. Pe-e applicaçioin de battëie EV d’erta corrente, peu ëse neçessäio ascì di test in sce l’aumento da temperatua e di test d’affidabilitæ à longo termine.
Problemi d'oscidaçion de superfiçie, d'euio ò de revestimento
A condiçion da superfiçie da barra de rammo a peu ascì influensâ a qualitæ da saldatua. L’oscidaçion, l’euio, e bave, a placcatua despægia ò a contaminaçion peuan provocâ di exiti de saldatua instabili. Pe-o rammo placcou à nichel-, o rammo placcou à latta ò e barre de bus revestie, o fornitô o dovieiva confermâ se o proçesso de saldatua seleçionou o l'é adatto a-o trattamento da superfiçie.
Avanti da seleçion finale da machina, l'é megio spedî di campioin de materiale reali a-o fornitô pe ëse verificæ. I disegni son d'aggiutto, ma a vea condiçion da superfiçie, a duessa, a placcatua e o lotto de mateiâ peuan tutti influensâ a qualitæ da saldatua finâ.
Tecnologie prinçipæ de saldatua pe-e barre de rammo
Saldatua à rescistensa pe connescioin à barra de rammo
A saldatua à rescistensa a comprende a saldatua à ponto MFDC, a saldatua à proieçion, a servosaldatua e i proçesci correlæ. O peu ëse deuviou pe quarche barra de rammo, borni, linguette de metallo e parte de connescion. I seu avvantaggi prinçipæ son l’erta reisa, o fonçionamento repetibile e l’integraçion façile inta produçion automatizzâ.
À tutti i mòddi, dæto che o rammo o conduxe l’elettriçitæ e o cado a-a spedia, a saldatua à rescistensa pe-e parte de rammo a domanda unna giusta produçion de corrente, unna progettaçion di elettrodi, un refrescamento e un contròllo da prescion. Pe-e drue barre de rammo, i giunti de grande area ò i connettoî de pellicola de rammo à ciù seu, un saldatô à ponto standard o porrieiva no ëse assæ.
Saldatua à diffuxon de polimeri pe barre de rammo e connettoî flescibili
A saldatua à diffuxon de polimeri a ven deuviâ de spesso pe-e barre de rammo, i connettoî flescibili à pellicola de rammo, e feugge de rammo à ciù seu, i connettoî intrecciæ de rammo e e parte de connescion à erta conduttivitæ. O proçesso o deuvia a temperatua, a prescion e o tempo pe creâ un ligamme stabile tra e superfiçie de contatto de metallo.
Pe-i paccoei de battëie EV e i scistemi de inmazaghinamento d’energia, a saldatua à diffuxon de polimeri a l’é de spesso unna çernia adatta pe de connescioin de rammo con unna grande area, pellicole de rammo à ciù seu e connettoî de rammo flescibili che domandan unna bassa rescistensa e unna conduttivitæ stabile.
Saldatua laser pe struttue à barra de rammo seleçionæ
A saldatua laser a ven deuviâ ascì inta produçion de battëie perché a l’é façile da automatizzâ e a peu fornî un input de calô focalizzou. O peu ëse adatto pe çerte struttue à barra de bus, sorvetutto quande o percorso de saldatua e o progetto de l'articolaçion son appropriæ.
À tutti i mòddi, o rammo o riflette l’energia laser ciù fortemente che tanti atri metalli, donca a saldatua laser de rammo a domanda un contròllo attento da potensa laser, da longhixe d’onda, de condiçioin da superfiçie e di parametri do proçesso. A saldatua laser a no l'é de longo a megio çernia pe ògni progetto de barra de rammo. A deçixon finâ a dovieiva depende da-a druessa do materiale, da l'aria de l'articolaçion, da-a struttua da parte e da-i requixiti de produçion.
Comme confrontâ diversci metodi de saldatua
Quande se confronta i metodi de saldatua, i accattanti peuan comensâ co-e domande che vëgnan apreuvo:
| Punto de valutaçion | Cosa da controllâ |
|---|---|
| Tipo de materiale | L’é de rammo puo, de rammo placcou à nichel, de rammo placcou à stagno ò unna struttua d’alluminio de rammo-? |
| Spessore da barra | L'é unna sottî feuggia de rammo, unna pellicola de rammo à ciù seu ò unna drua barra de rammo? |
| Area articolâ | L’é un giunto à ponto, un giunto de linie ò un giunto de superfiçie de grande -area? |
| Requixiti de prestaçioin | A prioritæ a l’é a rescistensa da saldatua, a conduttivitæ, a bassa rescistensa, l’apparensa ò tutte? |
| Volume de produçion | L’é pe-o prototipo, a produçion de lotti piccin ò a produçion de massa? |
| Neçescitæ d'automaçion | Hai de beseugno de carregamento, poxiçionamento, ispeçion, tracciamento di dæti ò integraçion MES? |
Pe-i connettoî flescibili à pellicola de rammo à ciù seu ò pe-i giunti à barre de rammo con unna grande area-, a saldatua à diffuxon a va de spesso a pena ëse valuâ primma. Pe-e linguette de metallo ciù picciñe, i borni e e giunçioin locale, a saldatua à ponto MFDC, a servosaldatua ò a saldatua à rescistensa automatizzâ peuan ëse ciù adatte. Pe-i progetti che domandan di percorsci de saldatua preçixi e unn’erta speditessa d’automaçion, se peu piggiâ in conscideraçion ascì a saldatua laser.
Fattoî ciave quande se çerne unna machina de saldatua à barra de rammo
Materiale e spessô da barra de rammo
O primmo passo inta seleçion da machina o l’é a conferma do materiale da barra de bus. O rammo puo, o rammo rosso, o rammo placcou à nichel, o rammo placcou à stagno, o feuggio de rammo à ciù seu, i connettoî intrecciæ in rammo e e parte compòste d’alluminio de rammo an tutti di requixiti de saldatua despægi.
A spessore a l'é ascì fondamentâ. E feugge de rammo sottî peuan avei de beseugno de un megio contròllo do cado pe redue a deformaçion. E drue barre de rammo an de beseugno de unna produçion d'energia ciù fòrte e de unna prescion stabile. I connettoî de pellicola de rammo à ciù seu domandan unna prescion uniforme e un bon ligamme tra i seu. Se un fornitô o conscidera unna machina sensa examminâ o seu mateiâ e a druessa, a seleçion a no peu ëse affidabile.
Area de saldatua e struttua de giunto
A saldatua à barre de rammo a peu comportâ ben ben de struttue de giunçioin, comme di giunti sorvepòsti, di seu impiæ, de connescioin de fin, di giunti de contatto co-a superfiçie e de connescioin de rammo flescibile à -rigido. Ògni struttua a l'influisce in sciô tipo de machina e in sciô progetto de l'apparecchio.
E aree picciñe de saldatua peuan ëse adatte pe-a saldatua à ponto ò pe-a saldatua locale. E grende superfiçie conduttoe peuan avei de beseugno de unna saldatua à diffuxon ò de un atro proçesso progettou pe-o ligamme de superfiçie. Pe-a produçion automatizzâ, o referensa de poxiçionamento e o metodo de serraggio dovieivan ëse piggiæ in conscideraçion fito pe schivâ un desallineamento e unna saldatua incoerente ciù tardi.
Rescistensa a-a saldatua e prestaçioin elettriche neçessäie
Avanti d'accattâ unna machina, dovieiva definî i vòstri standard d'açettaçion da saldatua. I requixii commun comprendan a rescistensa a-a traçion, a rescistensa a-a scòrsa, a rescistensa a-a taggia, a rescistensa a-o contatto, l’aumento da temperatua, l’apparensa, a deformaçion e a coerensa do lotto.
Se no gh'é un standard ciæo, o fornitô o peu fâ de preuve solo in sciâ base de l'esperiensa. Sto fæto o peu portâ à di problemi ciù avanti quande a squaddra de qualitæ do cliente a l'à de aspettative despæge. L’é megio fornî a carrega de corrente atteisa, l’intervallo de rescistensa, o requixito de rescistensa e o metodo de verifica inta fase de çitaçion.
Volumme de produçion e tempo de çiclo
O sviluppo de protòtipi, a produçion de lotti piccin e a produçion de massa domandan de configuraçioin de machine despæge.
Pe-o prototipo, i accattanti pe commun se preoccupan de ciù da flescibuilitæ, da regolaçion di parametri e de verifiche di campioin. Pe-a produçion de massa, l'attençion a se mescia in sciô tempo de çiclo, in sciô carrego automatico, in sciâ duâ de l'apparecchio, in sciâ stabilitæ da machina, in sciâ manutençion e in sciô tracciamento di dæti de produçion.
Inte tanti progetti de battëie EV, i accattanti no an beseugno solo de unna machina de saldatua. Peuan avei de beseugno de unna staçion de travaggio completa de saldatua ch'a comprende o poxiçionamento, o serraggio, a saldatua, l'ispeçion, o descarrego, a proteçion da seguessa e o monitoraggio di proçesci.
Progettaçion de l'apparecchio e preçixon do poxiçionamento
O progetto de l'apparecchio o l'à un impatto importante in sciâ qualitæ da saldatua à barre de rammo. Ascì ben che a vivagna d'alimentaçion de saldatua a l'é stabile, un scarso progetto de l'apparecchio o peu provocâ ancon unna prescion despægia, un scarso contatto, di erroî de poxiçion e di exiti instabili.
Un bon appægio o dovieiva rende o carrego façile, poxiçionâ a barra de bus con cua, applicâ a prescion de mainea uniforme, permette un descarrego liscio dòppo a saldatua, proteze a superfiçie da barra de bus, e sostegnî a produçion repetibile. Pe-e pellicole de rammo à ciù seu e e barre de bus con unna grande area, l’uniformitæ de prescion a l’é particolarmente importante.
Controllo di parametri de saldatua
A saldatua à barra de rammo a peu comportâ o contròllo da corrente, da prescion, do tempo, da temperatua, de l’energia e do desplaçamento. Diverse machine offrivan di livelli differenti de contròllo di proçesci. Unna machina de base a peu permette solo de impostaçioin de parametri sence, tanto che unna machina progettâ pe-a produçion de battëie EV pe-o sòlito a l’à de beseugno de un contròllo ciù stabile e tracciabile.
I accattanti dovieivan domandâ se a machina a peu conservâ de reçette de saldatua, registrâ i dæti de saldatua, monitorâ a prescion ò o desplaçamento, fornî di allarmi e cangiâ a-a spedia i parametri pe di produti despægi. Ste caratteristiche en importante pe-a qualitæ de produçion coerente.
Livello d'automaçion e beseugni d'integraçion
Se a vòstra linia de produçion a domanda unna produçion ciù erta, l'automaçion a dovieiva ëse piggiâ in conscideraçion fito. Un scistema de saldatua à barre de rammo o peu ëse progettou con carregamento automatico, manipolaçion robòtica, poxiçionamento da vixon, scanscion do còdiçe à bare, ispeçion online, proteçion da seguessa e integraçion MES.
Tutte e mainee, l'automaçion a dovieiva corresponde a-e vòstre neçescitæ de produçion. Un scistema complesso o no l’é delongo a megio çernia. Se o volumme de produçion o l'é limitou, unna machina semiautomatica a peu ëse ciù econòmica. Se o produto o l'é stabile e o volumme o l'é erto, unna staçion de travaggio de saldatua automatizzâ personalizzâ a peu ëse l'opçion megio.
Tipi de machine adatti pe-a saldatua à barra de rammo à battëia EV
Machina de saldatua à ponto MFDC
Unna machina de saldatua à ponto MFDC a peu ëse deuviâ pe çerte barre de rammo, borni de metallo, linguette de connescion e parte de metallo ligæ a-a batteria-. I seu avvantaggi comprendan unna produçion stabile, unn’erta reisa de saldatua e l’adeguatixe pe-a produçion repetua.
Quande se salda o rammo, i accattanti dovieivan confermâ se a machina a l'à assæ de potensa, di elettrodi adatti, un refrescamento efficaçe e un contròllo stabile da prescion. Unna machina a no dovieiva ëse seleçionâ solo perché a piggia o nomme de "saldatô à ponto". O dev'ëse provou co-a vea barra de rammo.
Machina de saldatua à diffuxon à barra de rammo
Unna machina de saldatua à diffuxon de barre de rammo a l’é adatta pe de barre de rammo de grande area, connettoî flescibili de pellicola de rammo à ciù seu, connettoî flescibili de rammo, connettoî intrecciæ de rammo e parte con erta-conduttivitæ. Sto tipo de machina o se conçentra in sce un ligamme stabile in sce unna superfiçie de contatto ciù grande.
Se o seu progetto de battëie EV o compòrta di connettoî de rammo flescibili, di pellicoli de rammo impiæ ò di grendi giunti conduttoî, a saldatua à diffuxon a dovieiva ëse uña de primme opçioin da valuâ.
Servosaldatua
L'apparecchiaçion de servosaldatua a l'öfre un contròllo megio in sciâ prescion, in sciô desplaçamento e in sciô proçesso de saldatua. O l'é adatto pe di progetti che domandan unna prescion coerente, unn'indentaçion controllâ, unna qualitæ stabile de saldatua, e unna tracciabilitæ do proçesso.
Pe-a produçion de battëie EV, o servocontrollo o peu ëse utile quande i clienti an de beseugno de dæti de proçesso stabili, de un contròllo da prescion repetibile e di exiti de saldatua coerenti inte tutti i lotti.
Staçion de travaggio pe l'automaçion de saldatua in sce mesua
Pe di progetti de produçion de massa sæxi, unna staçion de travaggio d’automaçion de saldatua personalizzâ a peu ëse ciù adatta che unna machina autonoma standard. O peu integrâ o poxiçionamento, o serraggio, a saldatua, l'ispeçion, o descarrego e a proteçion da seguessa inte un scistema.
Sto tipo de soluçion o l’é adatto pe di progetti de battëie EV con di progetti de produti stabili, di requixiti de produçion ciù erti e di beseugni streiti de contròllo da qualitæ.
Comme Valuâ a Qualitæ da Saldatua Primma d'Accattâ?
Controllâ i exiti de preuve de rescistensa a-a saldatua
Avanti de fâ unn'ordine, i accattanti dovieivan domandâ a-o fornitô d'effettuâ a saldatua de campion e fornî di exiti de preuve de base. E preuve commun comprendan e preuve de traçion, e preuve de scòrsa, e preuve à taggio e e preuve de destruçion. Pe-i connettoî de pellicola de rammo à ciù seu, l’é ascì utile verificâ se i seu en ligæ do tutto.
No giudicâ a machina solo che o campion o "pare saldou". I exiti di test dovieivan ëse stabili inte ciù campioin. Se i exiti cangian ben ben, o proçesso o porrieiva no ëse pronto pe-a produçion.
Revixon di dæti de rescistensa do contatto
Pe-e barre de bus do pacco de battëie, a rescistensa de contatto a l’é un indicatô ciave de prestaçioin. Unn'articolaçion à bassa rescistensa-a l'aggiutta à redue a perdia de potensa e a generaçion de cado. Inta validaçion do campion, domandâ a-o fornitô de mesuâ a rescistensa de l'articolaçion saldâ e de confrontâla co-i seu requixiti de progetto.
Pe-e applicaçioin con unn’erta corrente-se conscidera ascì de fâ di test in sce l’aumento da temperatua pe verificâ se l’aria saldâ a se rescäda in condiçioin de travaggio.
Ispeçionâ l'apparensa e a deformaçion da saldatua
L'apparensa a no conta l'istöia intrega, ma a peu aggiuttâ à identificâ di problemi de proçesso. Verificâ se l'aria saldâ a l'à di pesanti segni de bruxo, de crenatue, de indentaçioin profonde, descoloraçion, deformaçioin, bave ò contaminaçion.
Pe-e barre de bus ch’an de beseugno de un assemblaggio preçiso, l’é importante ascì a ciattessa e e dimenscioin da saldatua pòst-. Unna saldatua a peu passâ e preuve de rescistensa, ma se a parte a l’é gravemente deformâ, a peu ancon falli durante o montaggio.
Domanda a saldatua de campion avanti da conferma de l'ordine
Avanti d'accattâ unna machina, mandâ di campioin de barre de bus reali a-o fornitô quande se peu. I campioin dovieivan ëse vexin a-e parte de produçion finale, compreiso o materiale, a druessa, o revestimento, e dimenscioin, e tolleranse e e condiçioin da superfiçie.
L'é megio ascì fâ unna preuva de lotto piccin incangio de saldâ solo che un ò doî campioin. Sto fæto o l’aggiutta à mostrâ se a machina a peu sostegnî unna produçion reale, no solo che unna sola demostraçion.
Confermâ a stabilitæ à longo termine-e a coerensa do lotto
A produçion de battëie EV a domanda unna stabilitæ à longo termine, no solo che un campion de successo. I accattanti dovieivan verificâ se a machina a sostëgne a registraçion di parametri, i allarmi anormali, a manutençion di componenti ciave e o sostëgno tecnico dòppo-vendie.
Se o fornitô o peu fornî unn’esperiensa d’applicaçion relevante, di registri de verifica de campioin ò di referimenti de progetto pægi, sti chì peuan ëse utili pe valuâ a machina.
Che informaçioin dovieiva fornî a-o fornitô de machine de saldatua?
Disegni à barra de rammo e dettaggi do materiale
Quande se mette in contatto con un fornitô, fornî di disegni de barre de bus, a qualitæ do materiale, a spessore, a larghixe, a longhixe, o revestimento, l'aria de saldatua, a poxiçion de montaggio e e fòto de campion. Ciù ciæe e informaçioin, ciù façile o l'é pe-o fornitô de recommandâ o giusto proçesso de saldatua.
Se a parte a compòrta unna pellicola de rammo à ciù seu, di connettoî de rammo flescibili ò unna saldatua de metallo despægia, fornî ascì o numero de seu, a spessore de un seu solo-, a spessore totale e a poxiçion d’applicaçion finale.
Requixiti pe l'applicaçion do pacchetto de battëie
O fornitô o l'à de beseugno de savei donde a barra de bus a saià deuviâ, comme un gruppo de battëie EV, un mòdolo de battëia, un scistema de inmazaghinamento d'energia, unna scatoa de distribuçion à erta tenscion, un scistema de trasmiscion elettrica ò un componente elettrico à bassa tenscion. Diverse applicaçioin an di requixiti de qualitæ, di obiettivi de tempo de çiclo e de beseugni d’automaçion.
In cangio de dî solo che "gh'emmo beseugno de saldâ de barre de rammo", ascciæî o ròllo da barra into produto finale. Sto fæto o l'aggiutta o fornitô à capî se a prioritæ a l'é a fòrsa, a conduttivitæ, l'apparensa, o tempo de çiclo ò a coerensa da produçion.
Requixiti de rescistensa e rescistensa pe-a saldatua de destinaçion
Se gh'é za di standard de verifica, scompartîli co-o fornitô. Questi peuan comprende a rescistensa a-a traçion, a rescistensa a-a scòrsa, a rescistensa a-o contatto, l’aumento da temperatua, i standard d’apparensa e i limiti de deformaçion.
Se no gh'é ancon un standard ciæo, o fornitô o peu fornî de recommandaçioin basæ in sce de applicaçioin pæge. À tutti i mòddi, l’é ancon megio definî i critëi d’açettaçion primma de confermâ a machina finale.
Capaçitæ de produçion e aspettative d'automaçion
Dighe a-o fornitô a vòstra produçion de destinaçion pe giorno ò pe òra, o numero de saldatue pe parte, se o carrego o saià manuâ ò automatico e se a machina a l'à de beseugno de connettise con unna linia de produçion ch'a l'existe. Se pensæ d’allargâ a produçion ciù tardi, mensunâlo fito, coscì che o progetto da machina o pòsse permette di megioamenti inte l’avvegnî.
Spaçio disponibile pe-a Fabrica e Alimentaçion
O fornitô o l'à ascì de beseugno de accapî e condiçioin do seu scito, compreiso o spaçio disponibile pe l'astrego, l'alimentaçion, l'äia compressa, l'ægua de raffreddamento, i requixiti de seguessa, e a dispoxiçion de l'operatô. Sti dettaggi influensan o layout finale da machina, a configuraçion de l’alimentaçion e o progetto de l’automaçion.
Perché çerne Haifei pe-e soluçioin de saldatua à barra de rammo?
Esperiensa inte applicaçioin de saldatua pe battëie EV e conservaçion d'energia
Haifei o se conçentra in sce di appægi de saldatua intelligenti e in scê soluçioin d'automaçion de saldatua personalizzæ. A seu gamma de produti a comprende de machine da saldatua à diffuxon de polimeri, de machine de saldatua à ponto MFDC, de machine de saldatua à descarica de condensatoî, de servosaldatua, de scistemi de saldatua à proieçion, de saldatua à cuxe, de machine de saldatua laser e di scistemi de saldatua automatizzæ no standard.
Pe-e battëie EV, l'immagazzinamento d'energia, i scistemi de trasmiscion elettrica, i componenti elettrichi à bassa tenscion e e parte de machine, Haifei o peu fornî de soluçioin de saldatua basæ in scê neçescitæ de produçion reale.
Machine de saldatua personalizzæ basæ in sce di pezzi de travaggio reali
I progetti de saldatua à barre de rammo de spesso no peuan ëse destrigæ solo che con unna machina standard. Haifei o peu examminâ a dimenscion da barra de bus do cliente, o materiale, o spessô, l'aria de saldatua, a capaçitæ de produçion e i requixiti de preuve avanti de recommandæ un progetto de machina e appægio adatto.
Pe-i connettoî flescibili à pellicola de rammo à ciù seu, e barre de rammo con unna grande area, e parte de rammo placcæ ò e struttue particolæ, unna soluçion personalizzâ a peu aggiuttâ à megioâ a rescistensa da saldatua, à redue a rescistensa, à controllâ a deformaçion e à mantegnî a coerensa do lotto.
Diverse tecnologie de saldatua pe diversci progetti de barra de rammo
Diversci progetti de barre de rammo domandan di despægi metodi de saldatua. Haifei o peu fornî a saldatua à diffuxon de polimeri, a saldatua à ponto MFDC, a servosaldatua, a saldatua à proieçion, a saldatua laser e e staçioin de travaggio de saldatua automatizzæ basæ in scî requixiti do progetto.
I clienti no an beseugno de deçidde o modello esatto da machina a-o comenso. Pe primma cösa peuan fornî di dettaggi do pezo de travaggio e a squaddra d’inzegneria de Haifei a peu aggiuttâ à valuâ o proçesso de saldatua ciù adatto.
Saldatua de campion, verifica de proçesso e sostëgno tecnico
Avanti d'accattâ unna machina, i clienti peuan mandâ di campioin de barre de bus, di disegni e di requixiti tecnichi pe-e preuve de saldatua. E preuve di campioin aggiuttan à confermâ a rescistensa da saldatua, l'apparensa, a deformaçion, a rescistensa e o tempo de çiclo avanti da seleçion finale da machina.
Pe-i accattanti B2B, sto passaggio o l'à ciù prexo che o confronto de previxoin da solo perché o redue o reisego do progetto e o l'aggiutta à confermâ se a machina a l'é adatta pe-a produçion.
FAQ
D: Che tipo de machina de saldatua a l'é megio pe-e barre de rammo inti paccoei de battëie EV?
A: O depende da-o druo da barra de bus, da-a dimenscion de l'articolaçion e da-e neçescitæ de produçion. A saldatua à diffuxon a l’é adatta pe de barre de rammo de grande area e pe di connettoî flescibili de pellicola de rammo, tanto che a saldatua à ponto MFDC ò a servosaldatua peuan ëse deuviæ pe de giunçioin ciù picciñe e de linguette de metallo.
D: Unna machina de saldatua a peu manezzâ despæge dimenscioin de barra de rammo?
R: Scià, ma solo drento de un çerto intervallo. A machina a peu avei de beseugno de diversci appægi, elettrodi ò parametri de saldatua pe despæge dimenscioin e struttue de barre de bus.
D: Comm'o peu redue a deformaçion durante a saldatua à barre de rammo?
R: Utilizzâ o giusto contròllo da prescion, o poxiçionamento stabile de l'apparecchio e i parametri de saldatua adatti. Se conscidera de verificâ i campioin avanti da produçion de massa pe mette in equilibrio a rescistensa a-a saldatua e o contròllo da deformaçion.
D: Cosa provoca l'erta rescistensa inte giunçioin saldæ à barra de rammo?
R: L’erta rescistensa a l’é de spesso caxonâ da unna scarsa nettezza da superfiçie, da un ligamme debole, da unna prescion despægia, da l’oscidaçion ò da di parametri de saldatua incorretti. E preuve de rescistensa a-o contatto dovieivan ëse fæte into corso da validaçion do campion.
D: O HAIFEI o peu fornî a saldatua de campion avanti d'accattâ a machina?
A: Sì. I clienti peuan inviâ di disegni de barre de rammo, di campioin, di dettaggi do materiale e di requixiti de verifica. Haifei o peu aggiuttâ à verificâ o proçesso de saldatua avanti da seleçion finale da machina.
Concluxon
Quande se çerne unmachina de saldatua à barre de rammo pe battëie EV, o passo ciù importante o l'é de no attrovâ o prexo ciù basso. A metodologia megio a l'é de confermâ primma do vòstro mateiâ da barra de bus, a druessa, a struttua de l'articolaçion, i standard de qualitæ e i propòxiti de produçion.
A saldatua à barre de battëie EV a domanda unna rescistensa stabile, unna bassa rescistensa, unna deformaçion controllâ e unna qualitæ de lotto coerente. Pe sta raxon, a seleçion da machina a dovieiva comensâ delongo co-o pezo de travaggio reale.
Se o seu progetto o l'à da fâ con de barre de rammo, di connettoî flescibili de pellicola de rammo, de feugge de rammo à ciù seu, di connettoî pe l'immagazzinamento d'energia ò di componenti à erta tenscion de battëie EV, se conscidera fortemente a saldatua do campion e e preuve do proçesso avanti da conferma finale da machina.