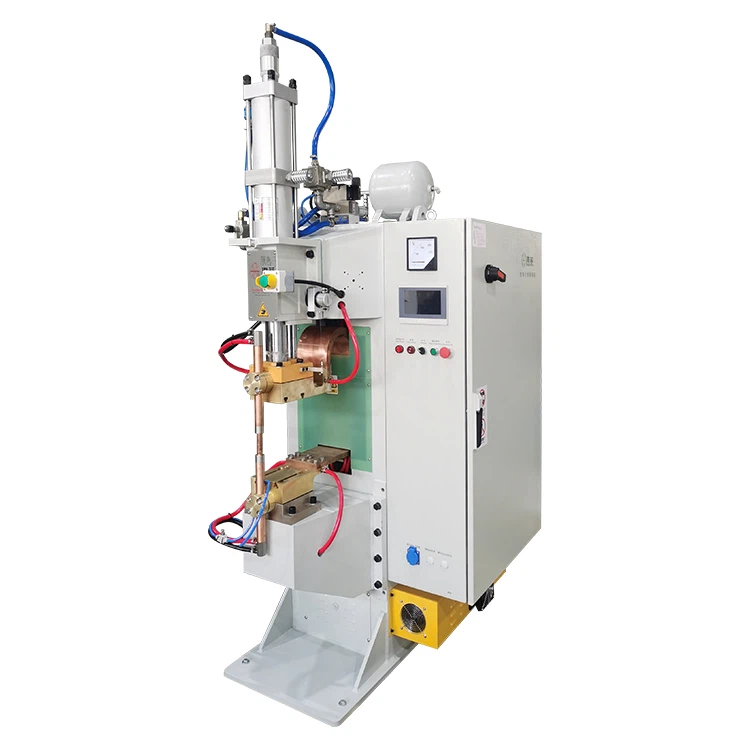
Presentaçion
Into campo da produçion de preçixon comme i neuvi veicoli à energia e l’elettrònica de consummo, i saldatoî à descarica de condensatoî en vegnui un appægio fondamentale pe-a saldatua de lame de metallo sottî apreuvo a-e seu caratteristiche de descarica d’energia erta à l’instante. À tutti i mòddi, o problema de l’usura spedia di elettrodi o l’à afflitto pe longo tempo a fin da produçion. Sto articolo o l’analizzià in profonditæ e caxoin de l’usura di elettrodi inti saldatoî à descharge de condensatoî e o propoñe de soluçioin scistematiche da-e dimenscioin da sciensa di materiali, de l’ottimizzaçion di proçesci e da gestion di appægi.
I. Ròllo do nucleo e caratteristiche de desgasto di elettrodi de saldatô à descarica de condensatoî
- Comme terminale de trasmiscion d’energia de un saldatô à descharge de condensatô, l’elettrodo o l’à træ fonçioin prinçipæ: a trasmiscion de corrente, l’applicaçion de prescion e a dissipaçion do calô. O seu proçesso de desgasto pe-o sòlito o se manifesta comme segue:
- Cangio morfològico: O diametro da superfiçie de contatto o se spantega da-i 3mm do prinçipio à ciù de 5mm, co-o resultato de unna diminuçion do 30%-50% da denscitæ de corrente.
- Perdia de materiale: A lega de rammo de superfiçie a se descazze pe caxon de l'oscidaçion, con formâ de fosse de 0.1-0.3mm.
- Deterioramento da prestaçion: A rescistensa de contatto a l’aumenta à 2-3 vòtte o valô de comenso, provocando di difetti comme o spante de saldatua e a saldatua à freido.
- Sto fenòmeno o l’influisce direttamente in sciâ qualitæ da saldatua e in sciâ reisa de produçion do saldatô à descarica de condensatoî, e o costo da manutençion de un elettrodo sencio o rappresenta pöcassæ o 40% do costo totale de manutençion de l’apparecchiaçion.
II. Analixi de çinque caxoin prinçipæ de l’usura accelerâ di elettrodi
1. Seleçion impropia do materiale: a prestaçion de base a determina o tasso de desgasto
- Durezza insuffiçente: Quande se salda de ciastre d'äsâ zincæ, i elettrodi de rammo rosso ordinäi (HV80) an unna duessa de superfiçie ch'a no peu resciste a-a diffuxon do seu de zinco, co-o resultato de unn'adexon òvvia drento de 3 oe.
- Conduttivitæ termica desequilibrâ: A conduttivitæ termica do rammo de zircònio de cromo (C18150) a l’é de 319W/m·K, tanto che quella do rammo de berillio (C17200) a l’é de sôo che de 105W/m·K. A dissipaçion de cado insuffiçiente de quest’urtimo a pròvoca de lengê de crenatue de fadiga termica.
- Fallimento di elementi de lega: Quande a temperatua de travaggio a scompassa i 500 graddi , o seu d’òscido di elementi Cr into rammo de cromo-zircònio o se rompe e a prestaçion d’anti-adexon a cazze de mainea netta.
2. Parametri de proçesso no correspondenti: i difetti inta gestion de l'energia descadenan de reaçioin à cadeña
- Denscitæ de corrente eccesciva: Quande se salda unna lega d’alluminio de 2mm, l’impostaçion de corrente a passa i 12kA, con provocâ che a temperatua istantanea da superfiçie de contatto de l’elettrodo a scompasse i 800 graddi .
- Impostaçion de prescion errâ: Quande a prescion a l’é ciù bassa che 400N, a rexistensa de contatto a l’aumenta, con accelerâ l’evapoaçion di materiali di elettròdi.
- Intervallo de refreidamento mancante: O refreidamento fòrsou o no s’attiva dòppo ciù de 200 saldatue consecutive e a temperatua de l’elettrodo a s’ammuggia a-o ponto critico.
3. Difetti strutturali de l'apparecchiaçion: o progetto mecanico o l'arrecheugge di reiseghi de desgasto
- Deviaçion de coascialitæ: O desplaçamento do çentro di elettrodi de d’ato e de sotta o passa o 0.1mm, provocando unna conçentraçion de stress unilaterale.
- Fluttuaçion da prescion: The response delay of the pneumatic pressurization system is >ms, e l’intervallo de fluttuaçion da prescion dinamica o razzonze o ±15%.
- Cannâ de dissipaçion do calô bloccou: Quande o diametro do conduto d'ægua-refrescou o l'é .<6mm, the cooling water flow is less than 3L/min.
4. Influensa de caratteristiche do pezo de travaggio: i materiali saldæ erodan i elettrodi inverso
- Migraçion di materiali de revestimento: Quande se salda de feugge d’äsâ placcæ à nichel-, i elementi de nichel se diffondon in sciâ superfiçie de l’elettrodo à de temperatue erte pe formâ un seu de lega.
- Contaminaçion d'òscido: A duessa do film d’òscido de superfiçie da lega d’alluminio (Al2O3) a razzonze HV2000, cösa ch’a l’aggrava a perdia de friçion de l’elettrodo.
- Differensa inte l’espanscion termica: A differensa inti coeffiçenti d’espanscion termica tra i elettrodi de rammo e i pezzi d’äsâ inoscibile (17,7 vs 16,5 ppm/ graddo ) a provoca un stress periòdico.
5. Mancansa de gestion do fonçionamento e da manutençion: i fattoî umoen amplifican l'effetto desgasto
- Çiclo de rettifica impropio: Quande a rugositæ da superfiçie de l’elettrodo Ra > 3,2μm, a no vëgne molla into tempo e a rexistensa de contatto a l’aumenta do 25%.
- Contaminaçion do refrigerante: Quande o valô de pH o l’é a-o de feua de l’intervallo 6,5-8,0, o pròvoca a corroxon elettrochimica in sciâ superfiçie de l’elettrodo.
- Solidificaçion di parametri riggidi: I parametri no son regolæ in base a-a differensa inti lotti de pezzi da travaggiâ, co-o resultato de un fonçionamento continuo de sorvecarrego.
III. Soluçioin scistematiche: estende a duâ de l’elettrodo da-a reixe
1. Miggioramento do materiale: Strategia de seleçion di elettrodi correspondente a-e condiçioin de travaggio
- Applicaçion de legae à erta-rescistensa: CuCo2Be (rammo berilio-cobalto) o l’é deuviou pe-a saldatua d’äsâ inoscibile, e a seu duâ de serviçio a l’é 60% ciù longa che quella do rammo cromo-zirconio.
- Trattamento de rinforso de superfiçie: Un revestimento de AlCrN druo 5μm-o ven preparou pe depoxiçion de vapô fixico (PVD) e a duessa a ven aumentâ à HV2800.
- Desegno compòxito à gradiente: Sviluppâ di elettrodi compòxiti de rammo-volframo/rammo{1}}cromo-çirconio (seu superioe CuW80, seu inferiô CuCrZr) pe equilibrâ a conduttivitæ elettrica e a rescistensa à l’usura.
2. Ottimizzaçion di proçesci: stabilî un scistema de contròllo dinamico di parametri
- Controllo do passo corrente: Impostâ unna seçion de montâ lenta- de corrente do 10% inta fase de descarica iniçiâ do saldatô de descarica do condensatô pe redue o scosso termico.
- Prescion adattiva: Dotâ de un sensô de porçellaña piezoelettrico pe retrovâ a rescistensa de contatto in tempo reale e regolâ a prescion (preçixon ±10N).
- Tecnologia de refreidamento à impulsi: Injettâ unna nebbia d’azöto liquido pe 0,5s durante l’intervallo de saldatua pe ottegnî un refrescamento à livello de millisecondo-.
3. Trasformaçion de l'apparecchiaçion: Soluçioin pe eliminâ i difetti strutturali
- Struttua de guidda de preçixon: Azzonta un meccanismo de guidda lineare do portæ pe controllâ l’errô de coascialitæ drento de 0.02mm.
- Scistema de refreidamento à doggio-çiclo: O çircuito prinçipâ d'ægua o l'é responsabile do refreddo da barra de l'elettrodo (tascio de portâ 8L/min), e o çircuito d'ægua ausiliäio o se conçentra in sciô refreddo da faccia de fin.
- Rotaçion automatica di elettrodi: Rotâ l’elettrodo de 15 graddi ògni 500 saldatue pe distribuî uniformemente l’area de desgasto.
4. Speçificaçioin de fonçionamento e manutençion: Scistema de gestion do çiclo de vitta completo-
- Scistema de manutençion preventiva:
- Ispeçion giornaliera: Attiva un avvertimento tempoio quande o cangio de diametro de l'elettrodo o passa o 0.1mm.
- Manutençion settemañale: deuviâ de reue de rettifica de diamanti à 800 ræ pe rettê a superfiçie.
- Taratura mensuale: deuviâ un micro-ohmmetro pe relevâ o tasso de cangio da rescistensa do contatto.
- Piattaforma de monitoraggio digitale: Arrecheugge 12 parametri comme a temperatua de l'elettrodo e a curva de prescion dosaldatua à descharge de condensatoî à bassa energiaattrezzatue pe mezo de l'Internet Industriâ de Cose, e generâ automaticamente di conseggi de manutençion.
IV. Caso tipico: exiti prattichi de unn'açienda de peçe auto
- Quande unn'açienda a saldava de ciastre d'äsâ zincæ de 1,5 mm, a duâ de l'elettrodo a l'ea sôo che de 6.000 saldatue. A duâ de serviçio a l'é stæta esteisa à 18.000 saldatue pe mezo de megioamenti che vëgnan apreuvo:
- Sostituî o materiale de l’elettrodo con CuAlNi (lega de nichel de rammo({0}}alluminio-), aumentando a stabilitæ termica do 40%.
- Installâ un scistema d'ispeçion vixiva in sciôsaldatua à descharge de condensatoî à bassa energiaapparecchio pe regolâ a poxiçion de çentraçion de l’elettrodo in tempo reale.
- Formolâ unna speçificaçion de fonçionamento intermittente do «refreidamento à aerosol de 300 saldatue».
- Dòppo a trasformaçion, a produçion de un solo -turno a l'é cresciua do 25% e o costo annuale d'acquisto di elettrodi o l'é stæto reduto de 520.000 yuan.
V. Prospettive pe-e tecnologie de l'avvegnî
- Elettrodi intelligenti: I elettrodi autosensoî integræ co-i sensoî de temperatua e prescion saian produti de lì à un pittin in massa, che peuan avvertî di reiseghi de guasto con 300ms in antiçipo.
- Tecnologia de nanostruttuaçion: I materiali compòxiti à base de rammo rinforsou con di nanotubbi de carbònio en intræ inta fase de verifica e a seu duâ de serviçio teòrica a l’é 5 vòtte quella di materiali tradiçionali.
- Scistema de refreidamento à l'idrògeno: Sviluppâ unna neuva soluçion de refreidamento deuviando l’erta conduttivitæ termica de l’idrògeno, ch’a dev’ëse reduta a temperatua de travaggio de l’elettrodo do 30%.
Concluxon
L’essensa de l’usura spedia di elettrodi inti saldatoî à descharge de condensatoî a l’é o resultato de l’açion combinâ d’energia, materiali e stress mecanico. Pe mezo da collaboraçion à quattro dimenscioin de l’innovaçion de materiale ch’a corresponde a-i requixiti de condiçioin de travaggio, l’ottimizzaçion dinamica di parametri do proçesso, a trasformaçion preçisa da struttua de l’apparecchiaçion e l’aggiornamento digitale da gestion do fonçionamento e da manutençion, e impreise peuan estende scignificativamente a duâ de serviçio di elettrodi. Co-a percorrensa de neuvi mateiæ e a tecnologia de monitoraggio intelligente, o costo de manutençion di elettrodi desaldatua à descharge de condensatoî à bassa energial'apparecchiaçion a dev'ëse ciù bassa de l'atro 60%, con creâ un valô ciù grande pe-o campo de saldatua d'erta-preçixon.