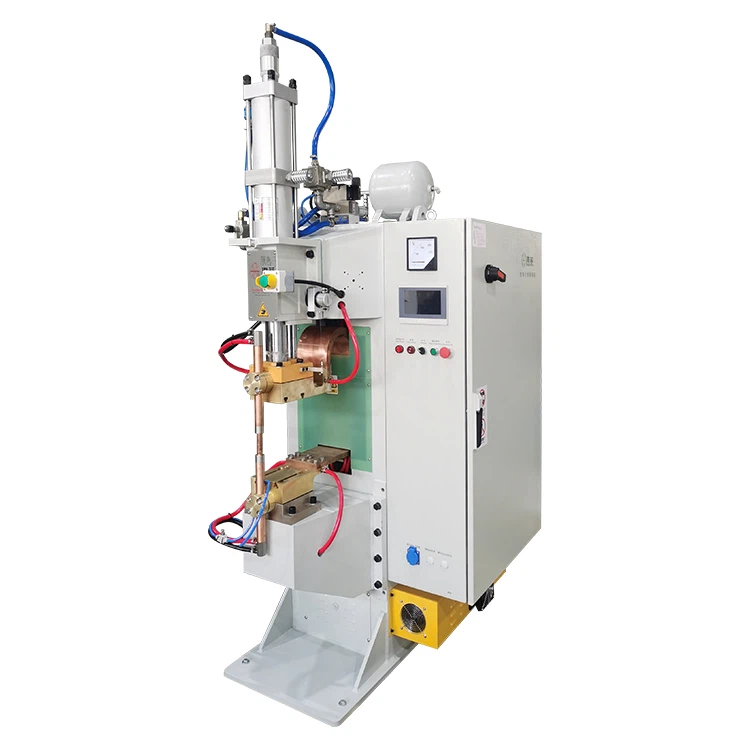
Presentaçion
Inta saldatua di neuvi mòdoli de battëie de veicoli à energia, a struttua modulare dosaldatô à ponto de scarica do condensatôredue o tempo de cangio de attrezzatue de l'80%; in scenäi de saldatua de dispoxitivi medichi de preçixon, o seu contròllo d'energia à livello de millisecondo-o redue a zöna interessâ da-o cado-à à 0.1mm. In confronto a-i tradiçionæ saldatoî à CA, osaldatô à ponto de scarica do condensatôaumenta l'effiçensa da saldatua do 300% e o redue o consummo d'energia do 40% graçie a-o seu unico disegno strutturale. Sto articolo o l'approfondisce træ struttue fondamentæ-Scistema de immagazzinamento d'energia, Meccanismo de trasmiscion de prescion, eModulo de contròllo intelligente-pe analizzâ in profonditæ o valô d’applicaçion particolâ dosaldatô à ponto de scarica do condensatôin scenäi industriæ.
I. Avvantaggi strutturali do scistema de inmazaghinamento e relascio d'energia
1. Progettaçion da matrixe do condensatô
- Unitæ de immagazzinamento d'energia modulare:
O deuvia de banche de condensatoî paralleli (capaçitæ de ògni gruppo 2000-5000μF).
Sostëgne o relascio d’energia graduou (preçixon ±0.5%).
Formola: Energia totale E=0.5 × C × V2 (C: capaçitæ totale, V: tenscion de carregamento).
- Confronto tecnico:
| Parametro|Saldatô AC tradiçionâ |Saldatô à ponto de scarica do condensatô |
|--------------------|------------------------|----------------------------------|
| Fluttuaçion de l'energia|±15%|±1% |
| Velocitæ de respòsta|20ms|0,5ms |
| Corrente de Picco|30kA|100kA |
2. Controllo de descharge de livello de millisecondo-
- Matrixe de commutatoî IGBT:
Frequensa de commutaçion fin à 100kHz.
O razzonze 9-impulsi programmabili de segmenti (comme impulso de preprescion → impulso prinçipâ 1 → impulso prinçipâ 2 → impulso de temperatua).
- Caso de l'industria: Dòppo avei adottou sta struttua, o CATL o l’à aumentou a lestixe de saldatua à linguetta à 120 ponti/minute e o l’à reduto o tasso de spazzâ a-o 0,3%.
II. De progresci tecnològichi into meccanismo de trasmiscion de prescion
1. Servoscistema à çiclo doggio-
- Compoxiçion strutturale:
Erta-rigiditæ C-quaddro (coeffiçente de rigiditæ Ciù grande ò pægio à 5000N/μm).
Açionamento lineare do motô (preçixon de poxiçionamento ±1μm).
- Curva de respòsta dinamica:
Tempo d'accumulo de prescion-<5ms.
Fluttuaçion da prescion<±2N (traditional equipment ±50N).
2. Compensaçion adattiva 3D
| Dimenscion de compenso | Implementaçion tecnica | Indicatô d'effetto |
|---|---|---|
| Tolleransa a-o spessô | Gamma laser (preçixon 0.5μm) | Ammontâ de compenso ±0,2mm |
| Deformaçion de placche | Sensô de fòrsa à sëi assi- | Compensaçion de l’angolo d’inclinaçion ±3 graddi |
| Deformaçion termica | Retroaçion in sciâ temperatua à infrarosci | Compensaçion de desplaçamento 0,02mm/100 graddi |
3. Validaçion da domanda pe-o graddo militâ-:
Saldatua de cabina in lega d'alluminio aerospaçiale:
Preçixon do contròllo da prescion ±3N.
Errô de rettixe da saldatua<0.05mm/m.
III. Innovaçion intregâ do mòdolo de contròllo intelligente
1. Architettua de fuxon de dæti con ciù -vivagne
- Scistema d'acquisiçion do segnâ:
| Tipo de parametro|Frequensa de campionamento|Conto di cannæ |
|--------------------|--------------------|---------------|
| Rescistensa dinamica|100kHz|16 |
| Desplaçamento de l'elettrodo|1kHz|8 |
| Distribuçion do campo de temperatua|50Hz|4 |
- Modelli d'algoritmi do nucleo:
Modello de previxon da qualitæ da saldatua (preçixon Ciù grande ò pægia a-o 95%).
Algoritmo de compensaçion de l’usura di elettrodi (preçixon de compensaçion ±0.5%).
2. Informatica de bordi IoT
- Elaboraçion do flusso de dæti in tempo reale-:
Genera di dæti de caratteristiche dimenscionale 200+ pe ponto de saldatua.
Retardo de carcolo locale<1ms.
- Scistema de manutençion à distansa:
Monitoraggio OEE in tempo reale (preçixon ±0,1%).
L’autodiagnoxi di còdiçi d’errô (a creuve o 98% di tipi d’anomalie).
3. Caso de applicaçion pe l'industria:
Offiçina de saldatua de staçioin de base Huawei 5G:
Tasso de connettivitæ de l'apparecchiaçion do 100%.
O çiclo d’ottimizzaçion di parametri do proçesso o l’é stæto accurtio da doe settemañe à quattro oe.
IV. I ponti ciù importanti do progetto strutturale do scistema de refrigeraçion
1. Scistema de refreidamento à liquido à ciù cannæ-
- Parametri strutturali:
Debito do refrigerante 5-10L/min (regolaçion programmabile).
Preçixon do contròllo da temperatua de l’elettrodo ±1 graddo .
- Effetto de gestion termica:
| Condiçion de travaggio|Refrigeraçion tradiçionâ pe l'äia |Saldatô à ponto de scarica do condensatôRaffreddamento liquido |
|---------------------------|-------------------------|------------------------------------------------|
| Saldatua Continua 1 Ora|Aumento da temp de l'elettrodo de 60 graddi|Aumento da temp de l'elettrodo 8 graddi |
| Tempo de recupero de refrigeraçion|15 menuti|2 menuti |
2. Struttua de l'elettrodo de nettezza auto-
Progettaçion de l’elettrodo rotante (velocitæ 0-30 giri/min regolabile).
A rugositæ da superfiçie a se mantëgne à Ra0.4μm (a l’allonga a duâ de l’elettrodo 3 vòtte).
V. Capaçitæ d’espanscion modulare
1. Scistema de cangiamento spedio
Progettaçion de l'interfaccia standard (tempo de cangiamento<3 minutes).
I mòdoli d’energia se pòrtan -e - (sostëgnan l’espanscion d’energia de 50-200kJ).
2. Struttua compatibile con ciù -proçesci
| Tipo de proçesso | Modulo d'adattamento | Tempo de cangiamento |
|---|---|---|
| Saldatua à ponto | Set d'elettrodi standard | Instante |
| Saldatua à cuxitua | Modolo d'elettrodo à rollo | 2 menuti |
| Saldatua à proieçion | Apparecchio de poxiçionamento dedicou | 5 menuti |
3. Applicaçion pe l'industria de l'automobile:
Linia de produçion de battëie BYD Blade:
Sostëgne o cangio spedio pe 6 modelli de battëie.
Redue o tempo de perdia de cangiamento de l'85%.
Concluxon
Pe mezo de progetti strutturali innovativi comme a matrixe do condensatô, o meccanismo de servoprescion e o mòdolo de contròllo intelligente, osaldatô à ponto de scarica do condensatôo razzonze unna saldatua stabile de 12.000 mòdoli de battëia pe giorno inta Gigafabrica de Shanghai de Tesla, con redue o tasso de difetti do produto a-o 0.02%. A seu struttua modulare a l'accurtisce o periodo de remborso de l'investimento de l'apparecchiaçion à 8 meixi e a l'accresce a reisa da produçion do 300% à peto di appægi tradiçionæ. Con l'integraçion profonda de tecnologie de binelle digitale e de contròllo adattivo, a proscima generaçionsaldatô à ponto de scarica do condensatôo l'arriverà à unn'evoluçion autònoma de struttua e proçesso, con inaugurâ unna neuva era de produçion intelligente.