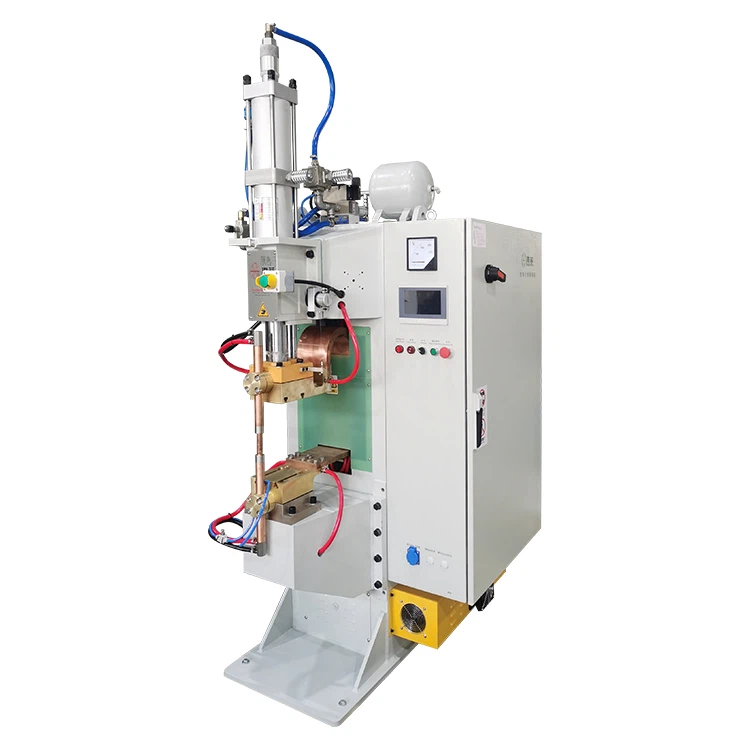
E grende barre de rammo à seçion trasversale en largamente deuviæ inti scistemi de distribuçion de l'energia, inte installaçioin de inmazaghinamento d'energia da rinnovâ, inti paccoei de battëie pe veicoli elettrichi e inti appægi industriæ pesanti. Comme componenti primmäi che pòrtan a corrente, a seu qualitæ de saldatua a determina direttamente a stabilitæ da conduttivitæ elettrica, l’intreghitæ mecanica e a seguessa operativa à longo termine.
Quande se deuvia unmachina de saldatua à diffuxon de polimeripe saldâ de gren barre de rammo, i produttoî de spesso s’attreuvan de desfie comme un ligamme locale incompleto, a mancansa de fuxon inti bòrdi e de struttue interne no uniforme. Sti problemi en caxonæ sorviatutto da l’erta conduttivitæ termica do rammo, da-e gren dimenscioin trasversale e da-a distribuçion de prescion despægia durante o proçesso de saldatua.
Sta guidda a se conçentra in sce l’obiettivo prinçipâ de razzonze un ligamme uniforme e completo inte de gren barre de rammo. O delinia de strategie prattiche e pronte pe implementâ che creuvan a preparaçion, l'ottimizzaçion di parametri, e regolaçioin di proçesci, a manutençion di appægi e o contròllo da qualitæ. O contegnuo o l'é progettou pe aggiuttâ i inzegnê, i responsabili de produçion e e squaddre d'appalto à piggiâ de deçixoin informæ quande çernan e deuvian unmachina de saldatua à diffuxon.


1. Pre-Preparaçion da saldatua: Costrue o fondamento pe un ligamme uniforme
Inta saldatua à diffuxon, i pasci de preparaçion determinan pe-a ciù parte a qualitæ de ligamme che se peu ottegnî. Pe-e grende barre de rammo, e condiçioin da superfiçie, a preçixon de l’apparecchio e a strategia de prescaudamento influensan de forma scignificativa l’effiçensa do trasferimento de calô e a diffuxon atòmica.
1.1 Preparaçion preçisa da superfiçie pe eliminâ e barree de diffuxon
O rammo o forma de lengê di pellicole d’òscido quand’o l’é espòsto à l’äia. Sti seu d’òscido fonçioñan comme barriere de diffuxon e son uña de caxoin prinçipæ de ligamme debole e fuxon incompleta. Pe quello, a preparaçion standardizzâ da superfiçie a l’é essençiâ avanti da saldatua.
I metodi de preparaçion commun e efficaçi comprendan:
- Rettificaçion mecanica con deuviâ de çente abrasive fine ò de reue de lucidatua pe remeuve i seu d'òscido fin à nettezzâ o metallo de base
- Nettezza chimica con de soluçioin açide ligæ pe eliminâ i òscidi ch’arrestan
- Asciugâ con de l'alcòl anidro pe remeuve o grasso e e partiçelle fine
- Serraggio immediou dòppo a preparaçion pe prevegnî a re-oscidaçion
Inta prattica industriale, a rugositæ da superfiçie a l’é tipicamente recommandaa drento de Ra 0.8-1.6 μm, ch’o fornisce un equilibrio ottimale tra o contatto intimo e a diffuxon effiçente.
1.2 Seleçion di appægi giusti pe garantî un poxiçionamento e unna prescion uniformi
Pe-e drue barre de rammo, unna ciattessa insuffiçente de l’apparecchio ò unna distribuçion de prescion despægia de spesso a pòrta à un ligamme debole inti bòrdi. Sta chì a l’é unna causa frequente de difetti de fuxon no -i bordi.
E caratteristiche conscigliæ de l'apparecchio comprendan:
- Erta rigiditæ strutturale pe redue a-o minimo a deformaçion sotta prescion
- Meccanismi de poxiçionamento regolabili pe accheugge despæge dimenscioin de barre de bus
- A ciattessa da superfiçie controllâ drento de ±0.02 mm
- Distribuçion da prescion scincronizzâ con ciù ponti-
Inte applicaçioin à barra de bus d’immagazzinamento d’energia, i appægi à prescion à ciù ponti pe-o sòlito peuan mantegnî a variaçion de prescion drento do ±3%, megioando scignificativamente a coerensa do ligamme.
1.3 Prescaudamento de barre de rammo pe redue a perdia de cado
O rammo o l’à unna conduttivitæ termica de 390-400 W/(m·K pöcassæ), ben ben ciù erta che quella da ciù parte di açiæ strutturali. De conseguensa, o cado o se descazze a-a spedia durante a saldatua, cösa ch’a peu portâ à unna temperatua do nucleo ch’a no basta.
O prescaudamento o redue i gradienti de temperatua e o stabilizza o proçesso de saldatua.
Parametri de preriscaldamento conscigliæ:
- Temperatua de prescaudamento: 150-350 graddi
- Duâ do prescaudamento: 10-30 menuti, à segonda do druo
- Metodo de preriscaldamento: mòdoli de preriscaldamento de forno ò de prescaldamento de machina integræ
Un giusto prescaudamento o peu megioâ l’uniformitæ da temperatua do 20%-35% pöcassæ, reduxendo scignificativamente i difetti no de fuxon in scî bòrdi.
2. Ottimizzaçion di parametri do nucleo: o contròllo de variabile critiche
A saldatua à diffuxon a se basa in scî effetti combinæ da temperatua, da prescion e do tempo pe promeuve a diffuxon atòmica atraverso de interfacce. Sti trei parametri forman o fondamento do ligamme uniforme.
2.1 Controllo da temperatua pe ciù -zòne pe garantî unna penetraçion uniforme do cado
Pe-e barre de rammo ciù gròsse che10 mm, o rescädamento de zòna sencia-de spesso o no basta pe mantegnî de temperatue interne uniforme. Se conscidera fortemente di scistemi de contròllo da temperatua con ciù zòne.
Un tipico çiclo de rescädamento o comprende:
Fase de prescaudamento
A temperatua a vëgne montâ de maniman à pöco assæ60%–70%do livello de destinaçion. Sto fæto o redue o shock termico e o redue a-o minimo i reiseghi de deformaçion.
Fase de rescädamento
A temperatua a va avanti à cresce longo un profî de rampa controllou fin à razzonze l'intervallo de saldatua à diffuxon:
- Temperatua de saldatua à diffuxon de rammo:600-850 graddi
- Preçixon de temperatua consciderâ:drento de ±5 graddi
Tegnî o palco
A temperatua a se mantëgne à un livello stabile, ch'o permette l'egualizzaçion da temperatua interna e o façilita a diffuxon atòmica.
O rescädamento scincrònico con ciù -zòne o peu redue a variaçion da temperatua interna àdrento de ±10 graddi, ch’o l’é essençiale pe ottegnî unna fuxon uniforme inte tutta l’interfaccia.
2.2 Applicaçion de prescion de gradiente pe un contatto d’interfaccia uniforme
A prescion a zeuga un ròllo fondamentale inte l’eliminaçion di spaçi de superfiçie e into megioâ l’effiçensa da diffuxon. Pe-e grende barre de rammo, l'applicaçion de prescion in fase a l'é ciù efficaçe che applicâ a prescion piña de botto.
E tipiche fase de prescion comprendan:
| Parco | Gamma de prescion | Finalitæ |
|---|---|---|
| Morsaggio iniçiâ | 5-10 MPa | Remove i spaçi |
| Fase de rescädamento | 10-20 MPa | Aumentâ l'aria de contatto |
| Tegnî o palco | 20-40 MPa | Promòve a diffuxon |
Se a prescion a l’é tròppo bassa, a diffuxon a l’arresta incompleta. A prescion eccesciva, d'atro canto, a peu provocâ de deformaçioin ò estruxon do materiale. Donca,a stabilitæ da prescion a dovieiva arrestâ idealmente drento do ±1%, ch’a l’é unna speçificaçion ciave de un appægio de saldatua à diffuxon d’erta-qualitæ.
2.3 Ottimizzâ o tempo de conservaçion pe garantî a diffuxon interna completa
A diffuxon atòmica a depende da-o tempo, che veu dî che a duâ de conservaçion a deve corresponde a-a spessore do materiale.
Tipichi referense a-o tempo de conservaçion:
| Spessore da barra | Tempo de conservaçion conscigliou |
|---|---|
| 5-10 mm | 20-40 menuti |
| 10-20 mm | 40-70 menuti |
| 20-30 mm | 70-120 menuti |
I tempi de conservaçion tròppo longhi peuan portâ à unna crescita do gran e à de propietæ mecaniche redute. Se conscidera a saldatua de prova pe accordâ i parametri.
3. Regolaçioin do proçesso: Resòlve di problemi de fuxon locale no -uniforme
Anche con di parametri ottimizzæ, l’accordo fin do proçesso de saldatua o peu megioâ scignificativamente a qualitæ do ligamme.
3.1 Ascistensa de gas de schermo pe redue l'oscidaçion
O rammo o s’òscida a-a spedia à de temperatue erte. A formaçion d’òscido a redue l’effiçensa da diffuxon e a qualitæ do ligamme. L’introduçion de gas de schermo a l’aggiutta à redue a-o minimo l’oscidaçion.
I gas de schermo commun comprendan:
- Argon (Ar): ciù deuviou
- L'azöto (N2): alternativa econòmica
- Mescciue che contëgnan idrògeno-: deuviæ pe applicaçioin à erte prestaçioin
I ambienti de gas de schermo peuan redue i tasci d’oscidaçion de60%–80%, megioando a nettezza de l'interfaccia.
3.2 Dispoxiçion de rescädamento ottimizzâ pe unna distribuçion equilibrâ do cado
Unna collocaçion impropia do rescädatô de spesso a pròvoca di profî de temperatua despægi traverso de grende barre de bus.
E prattiche conscigliæ comprendan:
- Controllo de rescädamento independente pe ciù -zòne
- Dispoxiçion scimmetrica do rescädatô
- Regolaçion de potensa scincronizzâ
Ste mesue chì reduxan scignificativamente o surriscaldamento localizzou ò o rescädamento insuffiçiente.
3.3 Refrescamento controllou pe prevegnî i difetti interni
O refreidamento spedio o peu introdue un stress ch’o l’arresta e di difetti microstrutturali.
Strategie de refreidamento conscigliæ:
- Permette o refreidamento naturale dòppo a saldatua
- Mantegnî o flusso de gas de schermo durante o refrescamento
- Evita i metodi de refreidamento fòrsou
O refrescamento controllou o peu redue i livelli de stress ch'arrestan de ciù de30%, megioando l'affidabilitæ à longo termine-.
4. Calibraçion e manutençion de l'apparecchiaçion: Asseguâ un fonçionamento stabile
Anche i proçesci de saldatua avansæ no peuan compensâ e condiçioin instabile de l'apparecchiaçion. A manutençion regolâ a l'assegua di exiti coerenti de saldatua.
4.1 Taratura periòdica di scistemi de temperatua e prescion
I contròlloî de temperatua e i sensoî de prescion peuan anâ à deriva into tempo.
Intervalli de taratua conscigliæ:
- Scistema de contròllo da temperatua: Ogni3-6 meixi
- Sensoî de prescion: Ogni6 meixi
- Elementi de rescädamento: ispeçion periòdica e sostituçion quande son degraddæ
I scistemi de contròllo accuræ garantiscian unna prestaçion de saldatua repetibile.
4.2 Mantenimento di elettròdi e di appægi pe un contatto seguo
I componenti oscidæ ò usæ accrescian a rexistensa a-o contatto e interrompan a distribuçion da prescion.
E mesue de manutençion comprendan:
- Remoçion de l'accumulo d'òscido
- Recondiçionamento de superfiçie usâ
- Controllâ regolarmente a ciattessa de l'apparecchio
Ste prattiche peuan redue e fluttuaçioin da rescistensa a-o contatto de20%–40%.
4.3 Ispeçion di scistemi de gas e isolamento
A perdia de gas e l'isolamento dannezzou aumentan a perdia de cado e reduxan a reisa.
I contròlli de routine dovieivan comprende:
- Integritæ da tenuta da linia de gas
- Condiçion do materiale d'isolamento
- Prestaçioin de tenuta da camia
L'isolamento effettivo o peu redue o consummo d'energia da10%–25%.
5. Standard operativi e ispeçion da qualitæ: a salvaguardia finale
Un fonçionamento coerente e di protocòlli d'ispeçion rigoroxi garantiscian unna qualitæ de produçion stabile.
5.1 Proçedue operative standardizzæ pe redue l'errô umoen
L'experiensa de l'operatô a l'influisce direttamente in sciâ qualitæ da saldatua. E proçedue operative standard (SOP) aggiuttan à mantegnî a coerensa.
I tipichi elementi SOP comprendan:
- Lista de contròllo de l'ispeçion pre-saldatua
- Sequensa de serraggio standard
- Linie guidda pe l'impostaçion di parametri
- Documentaçion dòppo-a saldatua
I operatoî ben -formæ peuan redue a variabilitæ di proçesci de ciù de30%.
5.2 Verifica completa da qualitæ pe-a coerensa do lotto
Avanti da produçion in sce scâ piña-, se conscidera fortemente a saldatua e a validaçion de prova.
I metodi d'ispeçion commun comprendan:
- Ispeçion vixiva pe l'uniformitæ
- Test à ultrasoin (UT) pe difetti interni
- Verifica radiografica (RT) pe-a valutaçion strutturale
- Verifica de rescistensa a-o taggio pe-a validaçion mecanica
Inti scistemi elettrichi d’erta-affidabilitæ,a rescistensa do ligamme pe-o sòlito a deve razzonze l’80%-95% da rescistensa do materiale de base, ch'o rende sto chì un ponto de riferimento critico pe-a qualitæ.
6. Comme çerne a giusta machina de saldatua à diffuxon pe-e grende barre de rammo
Pe-e açiende che pensan d'investî inte di appægi de saldatua à diffuxon, conçentrâse solo in sciô prexo o pòrta de spesso à de perdie à longo raggio. A capaçitæ de prestaçioin e a stabilitæ do proçesso en di fattoî ciù deçixivi.
6.1 Speçificaçioin tecniche ciave da valuâ
Speçificaçioin conscigliæ quande se seleçioña l'apparecchiaçion:
| Parametro | Gamma consciderâ |
|---|---|
| Preçixon da temperatua | Drento de ±5 graddi |
| Preçixon da prescion | Drento do ±1% |
| Numero de zòne de rescädamento | Ciù grande ò pægio à 3 zòne |
| Capaçitæ de prescion mascima | Ciù grande ò pægio à 40 MPa |
| Scistema de contròllo | Profî programmabili |
Sti parametri influensan direttamente a capaçitæ de saldâ de grende barre de rammo de mainea segua.
6.2 Valuâ a flescibuilitæ e a capaçitæ d'espanscion de l'avvegnî
Di settoî comme l'immagazzinamento d'energia e a produçion de veicoli elettrichi de spesso an de beseugno d'un adattamento a-e neuve speçificaçioin de produto.
E conscideraçioin ciave comprendan:
- Compatibilitæ con de dimenscioin despæge da barra de bus
- Espandibilitæ pe mòdoli d'automaçion
- Fonçioin de registraçion di dæti e tracciabilitæ
Un appægio con de capaçitæ scalabile o l'aggiutta à redue i costi d'aggiornamento inte l'avvegnî.
6.3 Seleçion de un fornitô con un fòrte sostëgno tecnico
Pe-e applicaçioin de saldatua à diffuxon, l’apparecchiaçion da sola a no basta. A capaçitæ de sostëgno tecnico a l'é importante o mæximo.
Caratteristiche conscigliæ do fornitô:
- Capaçitæ de fornî unna guidda pe-o proçesso de saldatua
- Disponibilitæ de serviçi de saldatua de prova
- Sostëgno de manutençion à longo termine-
- Caxi d'applicaçion de l'industria demostræ
Sti fattoî chì de spesso determinan o veo valô de vitta de l'apparecchiaçion.
FAQ
D: Quæ o l'é o problema ciù commun inta saldatua à diffuxon à barra de rammo grande?
R: O problema ciù frequente o l’é a fuxon incompleta inte aree locale ò de bòrdo, pe-o sòlito caxonâ da unna distribuçion de temperatua despægia ò da unna prescion insuffiçente.
D: Che spessô de barre de rammo o l'é adatto pe-a saldatua à diffuxon?
A: A saldatua à diffuxon a l’é tipicamente adatta pe-e barre de rammo che van da-o5-30 mm, con10-25 mmessendo a gamma ciù commun.
D: Comm'o se peu determinâ se unna saldatua à diffuxon à barra de rammo a l'é açettabile?
R: Unna saldatua qualificâ pe commun a razzonze80%–95%de rescistensa do materiale de base e o passa de preuve no-destruttive sensa difetti interni.
D: Quæ son i parametri ciù importanti quande se çerne unna machina de saldatua à diffuxon?
R: A preçixon da temperatua, a stabilitæ da prescion e a capaçitæ de rescädamento pe ciù -zòne son i parametri tecnichi ciù critichi.
D: O gas de schermo o l'é neçessäio pe-a saldatua à diffuxon de barra de rammo?
R: Sciben che no delongo obrigatöio, o gas de schermo o redue scignificativamente l'oscidaçion e o megioa a conscistensa da saldatua.
Concluxon: A fuxon uniforme a domanda un critëio scistematico
O fæto d’ottegnî un ligamme uniforme inta saldatua à diffuxon à barre de rammo de grende o no depende da un solo parametro. A-o conträio, a domanda unn’ottimizzaçion coordinâ de materiali, proçesci, attrezzatue e discipliña operativa.
Da-a preparaçion da superfiçie a-o contròllo di parametri, da-a manutençion de l’apparecchiaçion à l’ispeçion da qualitæ, ògni passo o contribuisce a-a prestaçion de ligamme finale. Pe-i produttoî che travaggian con de gren barre de rammo à seçion trasversale-, seleçionando unmachina de saldatua à diffuxoncon un contròllo preçiso da temperatua, a capaçitæ de rescädamento pe ciù -zòne e a gestion stabile da prescion-combinâ con de proçedue de saldatua standardizzæ-peuan megioâ de mainea importante a coerensa e l'affidabilitæ à longo termine.
Con un contròllo attento di parametri e un raffinamento continuo do proçesso, a fuxon uniforme d’area piña -a vëgne un resultato ch’o se peu ottegnî e repetibile, ch’o sostëgne unna trasmiscion stabile de potensa e unna prestaçion da quæ se peu fiâ inti scistemi elettrichi e energetichi exigenti.
Ottenî un preventivo gratuito!