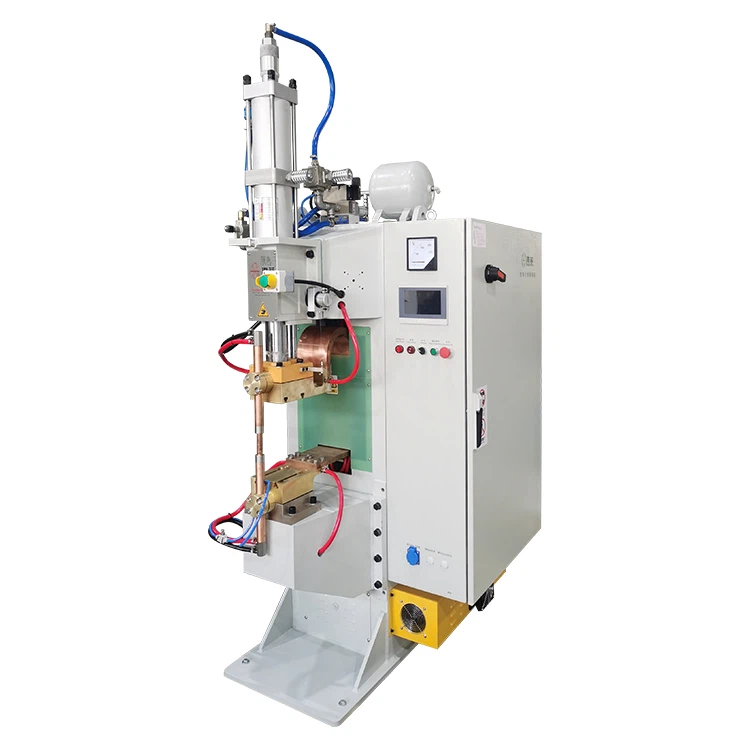
Barre flescibile de pellicola de rammoson produti pe-o sòlito co-o taggiâ de sottî pellicole de rammo pe-e dimenscioin, impiccâ e allineâ o numero de seu neçessäio, nettezzâ e superfiçie de ligamme e collocâ tutte doe e estremitæ inte di attressi construti pe propòxito. Dapeu vëgne applicou o cado e a prescion controllæ pe consolidâ i seu de pellicola inte de estremitæ terminale compatte, tanto che a seçion de mezo a l'arresta desligaa e flescibile.
Dòppo o rescädamento, l'aria ligâ pe-o sòlito a ven refreida sotta prescion avanti che a barra de bus a vëgne levâ pe-o taggio, o perforaçion, o trattamento da superfiçie e l'ispeçion. O resultato finale o no depende solo che da-a temperatua, ma da-o contròllo combinou da condiçion do pellicolo, de l’aria de ligamme, da distribuçion da prescion, do tempo de rescädamento, da ciattessa di attressi e da stabilitæ de refreidamento.
No gh'é un scingolo programma de saldatua adatto pe ògni barra de bus flescibile. Un proçesso sviluppou pe vinti seu de pellicola de 0.10 mm o no peu ëse applicou automaticamente à dexe seu de pellicola de 0.20 mm, ascì quande a spessore totale da pila a l’é pægia.


Cos'é unna barra de bus flescibile de pellicola de rammo?
Unna barra de bus flescibile de pellicola de rammo a l’é un componente ch’o pòrta corrente- fæto da ciù seu de pellicola de rammo sottî. E doe estremitæ en consolidæ inte de aree terminæ relativamente ræe, tanto che o çentro o l'arresta laminou e flescibile.
Sta combinaçion a permette a-a barra de bus de condue unn’erta corrente tanto ch’a l’accheugge:
- Vibraçion durante o fonçionamento de l'apparecchiaçion;
- Espanscion e contraçion termica;
- Tolleranse de montaggio;
- Movimento tra componenti ligæ;
- Tenscion mecanica provocâ da l'installaçion;
- Un liggero desallineamento tra i borni elettrichi.
E barre de rammo flescibile vëgnan deuviæ pe commun inti paccoei de battëie EV, inti scistemi d’immagazzinamento d’energia, inti commutatoî, inti trasformatoî, inti armäi de distribuçion de l’energia, inti appægi de carregamento e inti atri assemblæ elettrichi d’erta corrente.
E estremitæ ligæ peuan vegnî dapeu perforæ, foræ, placcæ ò collegæ à di atri conduttoî. A seçion de mezo no ligâ a deve mantegnî a longhixe flescibile effettiva speçificâ into disegno do produto.
Perché se deuvia ciù feuggi sottî in cangio de unna barra de rammo mascimo?
Unna bara de rammo masciscia a peu portâ corrente de mainea efficaçe, ma a no peu sciorbî de lengê e vibraçioin ò o movimento relativo tra i componenti. A divixon da mæxima spessore do conduttô inte diversci seu sottî a l’accresce a flescibuilitæ inta direçion neçessäia.
À tutti i mòddi, i seu de pellicola sciortie no peuan ëse avvolti ò installæ de mainea segua sensa formâ de aree de terminale stabile. A saldatua à diffuxon de pellicola de rammo a ven deuviâ pe consolidâ e estremitæ de mòddo che pòssan ëse travaggiæ e collegæ tanto che se conserva a struttua à seu into mezo.
Perché a saldatua à diffuxon a l’é deuviâ pe-e pellicole de rammo laminæ?
A saldatua à diffuxon a l’é un proçesso d’azzonta à stato sòlido donde o cado e a prescion pòrtan e superfiçie de metallo preparæ à un contatto streito tanto ch’abbasta pe sviluppâ un ligamme atraverso e interfacce. Into ligamme clascico de diffuxon no l’é neçessäio nisciun metallo de riempimento e e condiçioin da superfiçie, a ciattixe, a temperatua, a prescion e o tempo en tutte de variabile importante do proçesso. Sto prinçipio generale o l’é descrito ascì inta guidda tecnica pubricâ da TWI in sciô ligamme de diffuxon.
Inte l’industria de barre de bus flescibile, i termini «saldatua à diffuxon de pellicola de rammo» e «saldatua à diffuxon de polimeri erti» vëgnan deuviæ de spesso pe un proçesso rescädou elettricamente ascistio à prescion ch’o deuvia di attressi de grafite. Sto metodo de produçion o no dovieiva ëse trattou automaticamente comme identico a-o ligamme de diffuxon de forno à veuo à çiclo longo. O metodo de rescädamento, l'atmosfera, o tempo de çiclo e o comportamento de l'interfaccia peuan ëse differenti.
Pe-i accattanti, a domanda ciù importante a no l'é donca comme se ciamma o proçesso, ma se o peu produe delongo o requixito:
- Area ligâ;
- Spessore terminale finio;
- Rescistensa mecanica;
- Rescistensa articolare;
- Tolleransa dimenscionâ;
- Condiçion da superfiçie;
- Repetibilitæ da lotto-à -.
Pe commun no l'é neçessäio nisciun metallo de riempimento in ciù
Pe-e ordinäie barre de pellicola de rammo à ciù seu, e estremitæ do pellicolo pe-o sòlito peuan ëse consolidæ sensa saldâ ò riempitô de brassaggio. Sto fæto o l'aggiutta à schivâ l'introduçion d'un mateiâ de riempimento con de despæge caratteristiche elettriche, mecaniche ò termiche.
Quande o materiale de rammo, a preparaçion da superfiçie, l’attressamento e o programma de saldatua son controllæ correttamente, o proçesso o peu produe un terminale compatto con unna bassa rescistensa articolâ repetibile inte de condiçioin de preuva definie.
O Çentro Flescibile o l'é Conservou
L'obiettivo o no l'é de ligâ tutta a barra de bus. Solo e aree de terminale progettæ son collocæ drento a zòna prinçipâ de rescädamento e prescion. A seçion de mezo a l'arresta desligaa de mainea che o componente finio o pòsse sciorbî e vibraçioin e o movemento de l'installaçion.
Se l'aria rescädâ a s'estende tròppo into çentro, a longhixe flescibile effettiva a peu ëse reduta. E dimenscioin di attressi e o poxiçionamento do pezo de travaggio devan donca anâ apreuvo a-o disegno da barra de bus ciufito che fâ confiansa in sciâ stimma vixiva.
Proçesso de saldatua à diffuxon à barra de bus flescibile de pellicola de rammo
Sciben che e configuraçioin de machine cangian, unna tipica barra de bus flescibile à pellicola de rammo a passa pe sëi fase prinçipæ.
1. Confermâ e speçificaçioin da pellicola e da barra de bus finia
O sviluppo do proçesso o comensa co-o produto, no co-a machina. O produttô o dovieiva confermâ e seguente informaçioin avanti de çerne l’attressamento ò de stabilî un programma de saldatua:
- Grado de rammo e condiçion do materiale;
- Spessore de pellicola individuale;
- Numero de strati de pellicola;
- Larghezza do foggio;
- Spessore totale da pila;
- Longhixe complesciva do produto;
- Longhixe e larghixe de ligamme à ògni estremitæ;
- Spessore terminale neçessäio dòppo a saldatua;
- Poxiçion do buxo e requixiti de lavoraçion;
- Requixiti de trattamento de placcatua ò de superfiçie-;
- Critëi d’açettaçion mecanichi e elettrichi.
Doe pille co-a mæxima spessore totale peuan comportâse de mainea despægia. Pe fâ un exempio, vinti seu de pellicola de 0.10 mm contëgnan ciù interfacce che dexe seu de pellicola de 0.20 mm. Peuan differî inte condiçioin da superfiçie, into contatto tra i seu, into comportamento de rescädamento e inta rescistensa a-o sciortî durante a comprescion.
A spessore do terminale finio ch’a l’é neçessäia a l’é ascì importante. O l’influensa o spaçio libero di attressi, o contròllo da comprescion e a quantitæ açettabile de deformaçion do materiale.
2. Taggiâ, Allineâ e Nettezzâ e Pellicole de Rammo
I pellicoli vëgnan taggiæ a-a longhixe speçificâ e dispòsti inta sequensa de seu neçessäia. E estremitæ dovieivan ëse allinæ à un referensa repetibile de mòddo che l’area bersalio completa a segge coverta durante o rescädamento e a comprescion.
Avanti de fâ l'impilamento, l'operatô o dovieiva controllâ se:
- Variaçion de longhixe;
- Barre de bordo;
- Rughe ò pieghe;
- Graffi de superfiçie;
- Olio ò resciduo de travaggio;
- Oscidaçion vixibile;
- Partiçelle tra i seu;
- Orientamento do pellicolo errou.
Unna superfiçie ch’a l’aspëta luminosa-a no l’é pe fòrsa unna superfiçie de ligamme netta. I eui, e impronte digitale, a pua e i sottî pellicole d’òscido peuan ancon interferî co-o contatto tra i seu.
O metodo de nettezza seleçionou o dev'ëse compatibile co-a spessore do feuggio e i requixiti de produçion. O trattamento mecanico aggrescivo o peu deformâ unna pellicola sottî ò creâ de variaçioin dimenscionale. Dòppo a nettezza, i pellicoli dovieivan ëse tegnui à secco, protetti da-a contaminaçion e carregæ inte l'attressamento drento un periodo controllou.
3. Impilâ e Poxiçionâ i Pellicoli into Tooling
A pila de pellicola preparâ a ven missa inte di attressi de grafite ò inte un atro gruppo de rescädamento e de serraggio speçifico pe applicaçioin-. I fermi mecanichi ò e caratteristiche de localizzaçion dovieivan controllâ a poxiçion do produto, a longhixe do ligamme e l’allineamento do pellicolo.
L'impostaçion a dovieiva garantî che:
- L'aria terminale completa a s'attreuva drento da zöna de rescädamento effettiva;
- E superfiçie de attressi de d'ato e de sotta en parallele;
- A pila de pellicola a l'é sostegnua sensa sciortie;
- Nisciun materiale estraneo o l'é impreiso tra i seu;
- A seçion flescibile no ligâ a l’arresta a-o de feua da zöna de ligamme prinçipâ;
- O pezo de travaggio o no peu sciortî de mainea scignificativa durante a comprescion.
Pe de larghe barre de bus ò de gren aree de ligamme, a ciattessa di attressi e a distribuçion da prescion peuan ëse ciù importante che solo che aumentâ a fòrsa da machina indicâ. Unn'erta lettua de çilindro ò idraulica a no garantisce che a prescion a l'arrive à tutte e parte da pila de pellicole de mainea uniforme.
E superfiçie de grafite consummæ, creppæ ò despæge peuan creâ de aree con unna prescion insuffiçiente, un contatto elettrico instabile ò unna distribuçion despægia do cado.
4. Applicare o cado e a prescion controllæ
Dòppo o poxiçionamento, a machina a l'applica prescion pe redue e crenatue tra i seu de pellicola de rammo e stabilizzâ a pila. Dapeu o cado o ven introduto segondo o progetto da machina. Inte tanti scistemi à barra flescibile, o rescädamento à rescistensa elettrica e l’attressamento de grafite vëgnan deuviæ pe trasmette o cado inte l’aria de destinaçion.
A temperatua, a prescion e o tempo devan ëse trattæ comme un barcon de proçesso ch'o l'interagisce.
O cado ò o tempo de conservaçion mancante peuan lasciâ çerte interfacce ligæ à reo. O rescädamento eccescivo o peu accresce l'oscidaçion, o descoloramento, o consummo de attressi ò a deformaçion terminale. A-a mæxima mainea, unna prescion mancante a peu provocâ unna delaminaçion, tanto che unna prescion eccesciva ò pöco controllâ a peu provocâ l'estruxon de pellicola ò unna spessore finia incorretta.
O programma de rescädamento effettivo o peu ëse influensou da:
- Spessore de pellicola e numero de strati;
- Grado de rammo e condiçion do materiale;
- Longhixe e larghixe de ligamme;
- Massa totale rescädâ;
- Dimenscioin de l'attresso;
- Condiçion de grafite;
- Tasso de rescädamento;
- Fòrsa applicâ e area de contatto effettiva;
- Comprescion terminale neçessäia;
- Condiçioin de raffreddamento.
Pe sta raxon, un valô de temperatua piggiou da unn’atra machina ò da unn’atra barra de bus o no dovieiva ëse deuviou comme impostaçion de produçion automatica.
Inti studdi de campioin HAIFEI, o schema de proçesso de prinçipio o vëgne sviluppou in sciâ pila de pellicole reale do cliente, e dimenscioin de ligamme, l'aria de contatto di attressi e i requixiti de terminale finii-. Dapeu i exiti de preuve vëgnan verificæ avanti che i parametri de produçion seggian confermæ.
5. Freî l'Estremmitæ Ligâ Sotta Prescion
Quande a fase de rescädamento a finisce, o pezo de travaggio o no dovieiva ëse pe fòrsa relasciou de botto. O mantegnî a prescion controllâ durante a fase de refreidamento iniçiâ o l’aggiutta à stabilizzâ a forma terminale e à redue o retroçesso tra-i seu.
O refrescamento sotta prescion o peu sostegnî:
- Spessore terminale ciù coerente;
- Movimento reduto da pila de pellicola;
- Megio stabilitæ dimenscionale;
- Reisego ciù basso de distorscion durante o descarrego;
- Di exiti ciù repetibili tra i çicli.
O scistema de refreidamento o l'influisce ascì in sciâ produçion continua. Se a temperatua ò o flusso de l'ægua de refreidamento-cangian tanto che a machina a fonçioña, e condiçioin termiche de comenso di çicli vegnui apreuvo peuan ëse despæge da quella do primmo campion.
I produttoî dovieivan donca registrâ e condiçioin de refreidamento relevante durante a validaçion do proçesso, sorviatutto quande o bersalio de produçion o domanda unna saldatua repetua pe un cangio esteiso.
6. Remove, Finî e Ispeçionâ a Barra de Bus
Dòppo che o terminale o s'é refreido assæ, a parte a ven levâ da-o strumento. À segonda do disegno e do progetto de produçion, e operaçioin che vëgnan apreuvo peuan comprende:
- Taggio di bordi;
- Perforâ ò forâ di buxi de montaggio;
- Sbavatua;
- Lucidatua;
- Nettezza de superfiçie;
- Attacco de pellicola de nichel;
- Placcatura de stagno ò de nichel;
- Installaçion de l'isolamento;
- Ispeçion dimenscionâ;
- Verifica mecaniche e elettriche.
A saldatua e a finiçion à valle dovieivan ëse trattæ comme de fase de produçion collegæ ma separæ. Unna machina de saldatua à diffuxon a no l’exeguisce automaticamente o perforaçion, o placcamento ò l’isolamento, feua che sti proçesci seggian stæti compreixi inte unna çellola de produçion personalizzâ.
Fattoî ciave che influensan a qualitæ da saldatua à diffuxon de pellicola de rammo
A qualitæ da saldatua de pellicola de rammo a l'é controllâ da-o proçesso completo ciufito che da un parametro de titolo.
| Fattô de proçesso | Poscibile resultato se no controllou | Cosa da controllâ primma |
|---|---|---|
| Condiçion da superfiçie do pellicolo | Delaminaçion locale ò fòrsa variabile | Òlio, oscidaçion, partiçelle e conservaçion dòppo a nettezza |
| Allineamento do pellicolo | Bòrdi despægi ò ligamme incompleto | Tolleransa a-o taggio e referensa à l'impilamento |
| Temperatua e tempo de rescädamento | Sottoligamme, oscidaçion ò deformaçion eccesciva | Uniformitæ de rescädamento, tasso e periodo de conservaçion |
| Distribuçion da prescion | Unna parte a se liga tanto che l'atra a se separa | Parallelismo de strumenti, poxiçion do pezo da travaggiâ e area de contatto |
| Condiçion de l'attressamento de grafite | Variaçion de cado ò prescion locale | Ciattezza, usura, crenatue e resciduo de superfiçie |
| Controllo de spessore-finio | Terminale tròppo druo, tròppo sottî ò incoerente | Spaçio libero pe-i attressi, tolleransa a-a comprescion e a-a pila |
| Condiçioin de refreidamento | Variaçion dimenscionale ò de lotto | Temperatua de l'ægua, portâ e intervallo de produçion |
| Conscistensa de rammo ch'o l'arriva | I exiti do proçesso cangian tra i lotti | Qualitæ do materiale, duessa e tolleransa a-o spessô de pellicola- |
Perché a prescion da machina da sola a no spiega o resultato
Unna machina a peu mostrâ a prescion do çilindro, a prescion idraulica ò a fòrsa totale, ma e interfacce de pellicola respondan a-a prescion distribuia inte l’area de ligamme reale.
A mæxima fòrsa de machina applicâ à doe aree de ligamme despæge a no crea a mæxima condiçion d’interfaccia. A defleçion di attressi, o desallineamento e l’usura locale peuan cangiâ ancon de ciù a distribuçion da prescion.
Quande un campion o l'é ligou da unna parte ma o se separa da l'atra, l'aumento da prescion da machina o no dovieiva ëse a primma respòsta automatica. O parallelismo di attressi, e condiçioin da grafite, l’allineamento do pellicolo e a poxiçion do pezo de travaggio dovieivan ëse ispeçionæ primma.
Perché i parametri de produçion devan ëse bloccæ dòppo a validaçion
Dòppo ëse stæto produto un campion ch'o se peu açettâ, o proçesso approvou o dovieiva ëse documentou. O registro o peu comprende:
Numero de programma de machina;
- Fase e duâ do rescädamento;
- Impostaçion de fòrsa ò de prescion applicâ;
- Identificaçion di attressi;
- Tempo de raffreddamento;
- Materiale de rammo e lotto;
- Dimenscioin terminæ finie;
- Resultati de l'ispeçion;
- Operatô e dæta de produçion.
O contròllo di parametri o l’aggiutta à distingue un problema de machina da-i cangiamenti into materiale, inti attressi, inta preparaçion ò into carrego.
Difetti commun e cöse controllâ primma
| Problema osservou | Poscibile caxoin | Primmi contròlli |
|---|---|---|
| I seu de pellicola se separan dòppo a saldatua | Contaminaçion, cado mancante, prescion mancante ò tempo de conservaçion curto | Preparaçion da superfiçie e condiçioin de rescädamento effettive |
| Unna parte a se liga e l'atra no . | Prescion despægia, attressi inclinæ ò carregamento de çentro feua- | Parallelismo de strumenti e poxiçion do pezo |
| Descoloraçion eccesciva da superfiçie | Cado eccescivo, espoxiçion prolongâ ò refrescamento instabile | Programma de rescädamento e çiclo de refreidamento |
| A spessore do terminale a l'é incoerente | Desallineamento do pellicolo, variaçion da pila ò comprescion despægia | Pellicola in arrivo, metodo de impilamento e attressi |
| Creppe de bòrdi ligæ durante o perforaçion | Tenscion ch'a l'arresta, liberaçion da matrixe incorretta ò sostëgno mancante | Proçesso de perforaçion e sostëgno a-o terminale |
| I exiti cangian tra-i lotti de produçion | E condiçioin de materiale, attressi, refreidamento ò carregamento son cangiæ | Registri de produçion e ispeçion ch'a l'arriva |
Quande se verifica un difetto, solo che unna variabile a dovieiva ëse cangiâ inte un momento donde l’é prattico. L'aumento da temperatua, da prescion e do tempo de conservaçion a-o mæximo tempo o peu produe un campion d'aspetto despægio, ma o rende diffiçile identificâ a caxon vea.
A saldatua à diffuxon a l’é o giusto proçesso pe ògni connescion de rammo?
Nisciun metodo d’azzonta o l’é ideale pe tutti i progetti de conduttoî. A seleçion a dovieiva anâ apreuvo a-a geometria articolâ, a-a combinaçion di materiali, a-i requixiti elettrichi, a-o volumme de produçion e à l’area interessâ da-o cado açettabile.
| Metodo d'union | Adattæ tipica | Conscideraçioin prinçipæ in sciâ seleçion |
|---|---|---|
| Saldatua à diffuxon | Pellicole de rammo à ciù seu con larghe aree de terminale consolidæ | Area de ligamme, numero de seu, attressi, uniformitæ de cado e prescion |
| Saldatua à ultrasoin | Giunti de pellicola, cavi e morsetti locali | Area de saldatua, accesso a-o sonòtrodo, spessore do pellicolo e respòsta a-e vibraçioin |
| Saldatua à rescistensa | Spot localizzæ ò struttue speçifiche de articolaçioin lap- | Requixiti de percorso de corrente, accesso à l’elettrodo e ponto de saldatua- |
| Brassaggio | Giunti donde se peu açettâ un materiale de riempimento | Seleçion do riempitô, spaçio libero da giunçion, rescädamento e contròllo di rescidui |
| Saldatua laser | Cuxe ò linguette localizzæ accescibile | Reflettivitæ, penetraçion, adattamento e conçentraçion de calô |
A saldatua à diffuxon a va ben valuâ sorviatutto quande o produto o contëgne ciù pellicole sottî e o domanda de aree de terminale compatte, tanto ch’o mantëgne a flescibuilitæ tra e estremitæ. Un proçesso despægio o peu ëse ciù adatto quande l'articolaçion a l'é ben ben localizzâ, diffiçile da serrâ ò progettâ d'in gio à unn'atra combinaçion de materiale.
Comme seleçionâ unna machina de saldatua à diffuxon de pellicola de rammo
A seleçion da machina a dovieiva basâse in sciô pezo de travaggio approvou ciù grande e ciù esigente ciufito che solo in sciâ capaçitæ do trasformatô ò in sce unna larghessa mascima generale do produto.
Un fornitô o dovieiva valuâ o seguente:
Area de ligamme neçessäia
A longhixe e a larghixe do terminale determinan l’area de contatto ch’a deve reçeive do cado e da prescion uniformi tanto ch’abbasta. Un bordo largo o peu avei de beseugno de unna dispoxiçion de fòrsa e de strumenti despægi da un bordo streito co-a mæxima spessore totale de rammo.
Pila de pellicola mascima
A valutaçion a dovieiva comprende a spessore do pellicolo individuâ, o numero de seu e a spessore totale da pila. Sti valoî chì influensan o contatto tra-i seu, o comportamento do rescädamento e o spaçio libero di attressi.
Spessore do terminale finio
Se o disegno o speçifica unna tolleransa de spessore streita, o scistema o dev’ëse bon de fornî unna comprescion repetibile e un contròllo stabile de l’arresto ò da poxiçion. A fòrsa da machina da sola a no peu garantî a dimenscion finale.
Capaçitæ de produçion
L'accattâ o dovieiva fornî a quantitæ giornaliera e o tempo de çiclo neçessäio. O fornitô o peu donca valuâ:
- Carregamento manuâ ò automatizzou;
- Attressi de staçion sencia- ò ciù-;
- Capaçitæ de raffreddamento;
- Immagazzinamento di parametri;
- Coinvolzimento de l'operatô;
- Manipolaçion do mateiâ;
- Integraçion con di appægi de taggio ò de perforaçion.
Utilitæ e condiçioin d'installaçion
A propòsta a dovieiva identificâ o requixito:
- Alimentaçion;
- Capaçitæ d'ægua ò de refrigeratô de refrigeraçion-;
- Äia compressa, se applicabile;
- Spaçio pe-o pavimento;
- Fondaçion de machina;
- Ventilaçion ò estraçion;
- Accesso a-o carrego e a-a manutençion.
Requixiti de qualitæ e tracciabilitæ
Pe-e machine, l'immagazzinamento d'energia ò unn'atra produçion controllâ, i accattanti peuan avei de beseugno de unna gestion de reçette, di parametri protetti co-a password-, do conteggio di çicli, di registri d'allarme ò de l'esportaçion di dæti.
A capaçitæ de rescädamento neçessäia, o scistema de prescion e e dimenscioin di attressi dovieivan ëse valuæ da-a vea pila de pellicola e da-a zöna de ligamme avanti de seleçionâ unmachina de saldatua à diffuxon de rammo.
FAQ
D: Peu ëse diversci seu de pellicola de rammo saldæ pe diffuxon?
A: Sì. E pille de pellicole de rammo à ciù seu peuan ëse consolidæ a-e estremitæ di terminali pe mezo de cado e prescion controllæ. O schema do proçesso o dev’ëse sviluppou in base a-a spessore de pellicola individuale, a-o numero de seu, à l’aria de ligamme, a-e condiçioin de rammo e a-a spessore finia neçessäia.
D: L'intrega barra de bus flescibile a vëgne sòlida?
R: No. Inte unna tipica barra de bus flescibile, solo e aree terminale en ligæ. O çentro o l'arresta laminou e flescibile de mainea ch'o pòsse accheugge e tolleranse de vibraçioin, movimento termico e montaggio.
D: L'é neçessäio o metallo de riempimento pe-a saldatua à diffuxon de pellicola de rammo?
R: O metallo de riempimento pe commun o no l'é neçessäio quande se azzonze di seu compatibili de pellicola de rammo nudo. Di mateiæ despægi, di pellicoli revestii ò de struttue particolæ de produto dovieivan ëse valuæ pe conto seu perché peuan avei de beseugno de un progetto d'interfaccia ò de un proçesso d'azzonta despægio.
D: Che temperatua a l'é neçessäia pe-a saldatua à diffuxon de pellicola de rammo?
R: No gh'é unna temperatua universâ segua pe ògni barra de bus. L’impostaçion neçessäia a depende da-o materiale de rammo, da-a spessore do pellicolo, da-o numero de seu, da-e dimenscioin de ligamme, da-o metodo de rescädamento, da-i attrezzi, da-a prescion e da-o tempo de çiclo.
Unna lettua de temperatua a dovieiva ëse interpretâ ascì in base à donde e comme a ven mesuâ. E impostaçioin de sciortia da machina e a temperatua reale a-e interfacce de pellicola no son pe fòrsa pæge do tutto.
D: Perché i strati de pellicola de rammo se separan dòppo a saldatua?
R: E caxoin commun comprendan a contaminaçion da superfiçie, o rescädamento insuffiçente ò despægio, a distribuçion inadeguâ da prescion, o tempo de conservaçion curto, o desallineamento do pellicolo e i attressi usæ. A poxiçion da delaminaçion a peu aggiuttâ à identificâ a caxon. A seperaçion conçentrâ in sce un bòrdo de spesso a ponta verso o poxiçionamento ò o parallelismo di attressi ciufito che verso unna mancansa complesciva de capaçitæ da machina.
D: Se peu azzonta o feuggio de rammo e o feuggio de nichel into mæximo proçesso?
R: Unna struttua de sta meña a peu vegnî valuâ, ma a no dovieiva vegnî trattâ comme equivalente a-o ligamme tra rammo-à -rammo. A spessore do nichel, a poxiçion, e condiçioin da superfiçie, l’area de ligamme e a prestaçion elettrica ò mecanica neçessäia peuan cangiâ o barcon do proçesso. Se conscidera de fâ di test fixichi do campioin avanti da seleçion de l'apparecchiaçion.
D: Comm'o l'é poscibile çerne a corretta dimenscion da machina?
A: Fornî a-o fornitô a ciù grande larghessa de pellicola, o numero de seu, l'aria de ligamme terminale, o spessore finio, o bersalio de produçion e i requixiti de qualitæ. A machina a dovieiva donca ëse valuâ pe-a capaçitæ de rescädamento, a fòrsa utilizzabile, e dimenscioin di attressi, a capaçitæ de refreidamento e l'automaçion ciufito che seleçionâ solo che pe-a potensa nominâ.
Domanda unna prova de saldatua de campion de pellicola de rammo
A machina e o proçesso corretti no peuan vegnî confermæ solo che da-a spessore totale do rammo.
Manda à Haifei a seu speçificaçion de pellicola de rammo, o numero de seu, e dimenscioin do terminale, o spessô finio, o disegno do produto e o bersalio de produçion. I nòstri inzegnê peuan examminâ o progetto de giunçion, preparâ di attressi speçifichi pe l’applicaçion e organizzâ unna preuva de saldatua de campion primma de recommandâ a configuraçion da machina.
Domanda un test de saldatua de campion de pellicola de rammo