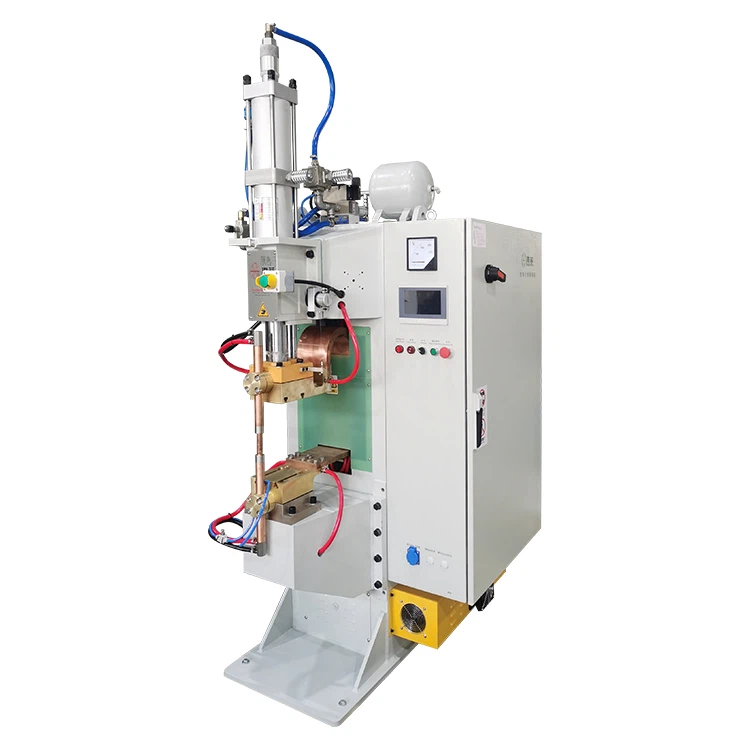
Inte di settoî comme l'energia da rinnovâ, a trasmiscion d'energia, l'immagazzinamento de battëie e i scistemi fotovoltaichi,macchine de saldatua à diffuxonzugâ un ròllo fondamentale inta produçion de connettoî flescibili, barre de potensa, conduttoî compòxiti e componenti elettrichi d’erta affidabilitæ.
Tra tutti i parametri do proçesso, a temperatua de saldatua e a prescion de saldatua son i doî fattoî ciù importanti che determinan a qualitæ de l’articolaçion, a rescistensa mecanica e l’affidabilitæ à longo termine.
O giusto contròllo de sti parametri o l’influisce direttamente in sciâ prestaçion do produto e o l’influensa ascì a mainea che i utenti dovieivan valuâ e çerne l’apparecchiaçion de saldatua à diffuxon.


Sta guidda a l’ascciæisce e gamme de temperatua e prescion, comme fonçioñan insemme e comme sti parametri dovieivan ëse piggiæ in conscideraçion quande se imprende a saldatua à diffuxon ò se çerne a giusta machina pe-a produçion.
Perché a temperatua e a prescion son importante inta saldatua à diffuxon
A saldatua à diffuxon a l’é un proçesso d’azzonta à stato sòlido-. À differensa da saldatua à fuxon, i materiali no vëgnan deslenguæ. A-o conträio, l’articolaçion a se forma pe mezo da diffuxon atòmica à erta temperatua e sotta prescion controllâ.
O proçesso de ligamme o se basa in sce:
- Deformaçion plastica in sciâ superfiçie de contatto
- Aumento de l'aria de contatto reale tra i mateiæ
- Migraçion atòmica atraverso de l’interfaccia
- Formaçion de un ligamme metallurgico stabile
- Eliminaçion di veui e di òscidi de superfiçie
Dæto che no se verifica nisciuña fuxon, a qualitæ da saldatua a depende sorviatutto da:
- Temperatura suffiçiente pe attivâ a diffuxon atòmica
- Prescion assæ pe creâ un contatto intimo de superfiçie
Pe questo e machine de saldatua à diffuxon an de beseugno de scistemi preçixi de contròllo da temperatua e de scistemi de contròllo stabile da prescion, no solo che unn’erta potensa de sciortia.
Tipichi intervalli de temperatua de saldatua
Prinçipio de temperatua: 0,6–0,8 do ponto de fuxon
Inta prattica industriale, a temperatua de saldatua à diffuxon a l’é controllâ pe-o sòlito à60%-80% da temperatua de fuxon do materiale (Tm).
Sta gamma a permette unna diffuxon atòmica efficaçe sensa provocâ a fuxon ò di danni strutturali.
Gamme de temperatua industriale commun
| Materiale | Punto de fuxon ( graddo ) | Gamma de saldatua à diffuxon ( graddo ) |
Applicaçioin tipiche |
| Rammo (Cu) | 1083 | 650–850 | Connettoî flescibili, barre |
| Alluminio (Al) | 660 | 400–550 | Conduttoî d'alluminio, struttue leggee |
| Acciaio inoscibile | 1370–1450 | 850–1100 | Connescioin strutturale |
| Rammo-Alluminio | -- | 500–650 | Barre de bus compòxite |
| Rammo–Acciaio inoscibile | -- | 750–900 | Giunçioin de metallo despæge |
Drento de ste gamme, a saldatua à diffuxon a peu razzonze unna rescistensa de l’articolaçion fin a-o 90% ò de ciù da rescistensa do materiale de base, con unn’eccellente conduttivitæ elettrica e stabilitæ mecanica.
Controllo da temperatua inte applicaçioin d'energia e de conservaçion
Inta produçion reale, vëgne deuviou pe coscì di profî de rescädamento con ciù fase:
- Fase de prescaudamento – a redue o stress interno
- Fase prinçipâ de rescädamento – o l’attiva a diffuxon atòmica
- Fase de tegnuo – o stabilizza o proçesso de diffuxon
- Stadio de refreidamento controllou – o prevëgne e crenatue e i danni strutturali
Pe fâ un exempio, inta saldatua à barre de bus compòxite de rammo-alluminio:
- Rescädamento gradduale da-a temperatua ambiente à 300 graddi → 500 graddi → 600 graddi
- Sto fæto o prevëgne o stress termico provocou da diversci tasci d’espanscion
- Assegua un ligamme stabile e unn'intreghitæ strutturale
Pe questo e machine de saldatua à diffuxon d’erta qualitæ devan sostegnî de curve de temperatua programmabile e un contròllo termico stabile, no solo che unn’erta temperatua mascima.
Tipichi intervalli de prescion de saldatua
Gamma de prescion industriale standard
A prescion de saldatua à diffuxon a l’é tipicamente controllâ tra:5-30 MPa
O valô esatto o depende da:
- Durezza do materiale
- Spessore do materiale
- Rugositæ de superfiçie
- Dimenscion de l'aria de contatto
- Combinaçioin de metalli despæge
Intervalli de prescion pe applicaçioin commun
| Applicaçion | Spessore do materiale | Gamma de prescion |
| Connettoî flescibili de pellicola de rammo | 0,3-0,8 mm | 8-15 MPa |
| Linguette flescibile pe-a batteria | Meno ò pægio à 1 mm | 10-18 MPa |
| Barre de bus compòxite | 2-5 mm | 15-25 MPa |
| Barre drue de rammo | Ciù grande ò pægio à 5 mm | 20-30 MPa |
Controllo da prescion inte ciù -fase
Utilizzaçioin da saldatua à diffuxon industrialepasso-pe-passo contròllo da prescion:
- Stadio de prescion pre- (5-10 MPa)
Crea o contatto iniçiâ e l'allineamento
- Fase de prescion prinçipâ (15-25 MPa)
O produxe unna deformaçion plastica e o l'accresce l'area de contatto reale
- Tegnî o stadio de prescion
Mantëgne de condiçioin de diffuxon stabile pe-o ligamme
Sto metodo o megioa a qualitæ do ligamme, o l’impedisce o sciortî do materiale e o l’assegua unna struttua stabile de l’articolaçion.
Controllo coordinou da temperatua e da prescion
A saldatua à diffuxon a no l'é solo che "erta temperatua + erta prescion".
O l'é unproçesso de correspondensa controlloutra temperatua e prescion:
- A temperatua a contròlla a lestixe de diffuxon
- A prescion a contròlla a qualitæ do contatto
- Insemme determinan l'effiçensa do ligamme
Di exempi da-e applicaçioin à l'energia:
- Saldatua rammo-acciaio inoscibile:
~800-900 graddi + 12-18 MPa
O produxe di seu de diffuxon stabili e o schiva i compòsti fragili
- Saldatua rammo-alluminio:
~600 graddi + 18-25 MPa
O contròlla a lestixe de diffuxon e o limita a crescita di seu intermetallici fragili
Quande vëgnan combinæ con de atmosfere de proteçion (argon ò veuo), l'oscidaçion a se redue e a conduttivitæ articolare a megioa ancon de ciù.
Cosa veuan dî sti parametri pe-a seleçion da machina
A comprenscion de gamme de temperatua e prescion a no l'é solo che unna conoscensa tecnica - ch'a l'influisce direttamenteseleçion de attrezzatue e deçixoin d'investimento.
Fattoî de seleçion ciave
Quande çernan unna machina de saldatua à diffuxon, i accattanti dovieivan conçentrâse in sce:
1.Scistema de contròllo da temperatua
- Capaçitæ de rescädamento inte ciù fase-
- Preçixon de contròllo stabile
- Curve de proçesso programmabile
2.Progettaçion do scistema de prescion
- Controllo de prescion à çiclo serrou-
- Programmaçion de prescion inte ciù fase
- Stabilitæ mecanica à longo termine
3.Compatibilitæ do mateiâ
- Capaçitæ de saldatua de metalli despægia
- Connettoî flescibili sottî e barre drue
4.Stabilitæ do proçesso, no solo parametri max
Unna machina d’erta-qualitæ a l’é definia da:
- Stabilitæ
- Repetibilitæ
- Coerensa do proçesso
- Affidabilitæ à longo-termine
- no solo che e valutaçioin de temperatua erta ò de prescion erta.
Concluxon: Temperatua e prescion definiscian a qualitæ da saldatua à diffuxon
Inta saldatua à diffuxon, a temperatua e a prescion son o fondamento da qualitæ de l'articolaçion.Determinan:
- Fòrsa de ligamme
- Conduttivitæ elettrica
- Stabilitæ strutturale
- Coerensa de produçion
- Duâ do produto
Pe-e industrie de l'energia, de l'energia e de l'immagazzinamento, e machine de saldatua à diffuxon no son ciù di "apparecchiaçioin facoltäie de livello erto".
Son apreuvo à vegnî di strumenti de produçion prinçipæ pe de connescioin elettriche d’erta-affidabilitæ.
A çernia do giusto appægio de saldatua à diffuxon a veu dî çerne:Qualitæ de connescion stabile,Prestaçioin de produto affidabile,Proçesci de produçion controllæ,Scalabilitæ de produçion à longo termine,Megioramento industriale sostegnibile.
Sto chì o no l'é solo che unn'accattâ de attrezzatue -, o l'é un upgrade de capaçitæ de produçion.