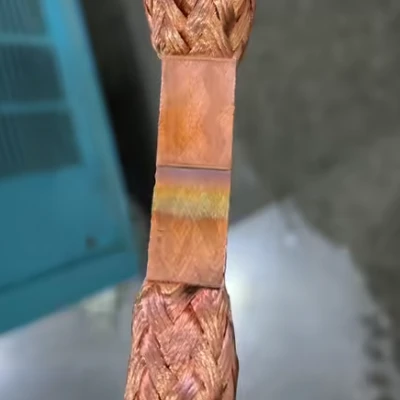
Inte l’inzegneria elettrica moderna e inti settoî de neuva energia, e strisce intreghæ de rammo (conosciue ascì comme connettoî de rammo flescibili) en di componenti conduttoî primmäi deuviæ pe coscì inte applicaçioin de trasmiscion à erta corrente comme trasformatoî, apparecchi de commutaçion e battëie pe veicoli à neuva energia (NEV). A seu flescibilitæ, l'eccellente conduttivitæ e a rescistensa a-e vibraçioin î rendan a çernia ideâ pe collegâ e barre de bus fisse à de parte mòbile. Tutte e mainee, a prestaçion da striscia intregâ de rammo a depende pe-a ciù parte da-a qualitæ da seu connescion terminale, ch'a l'é o giunto de saldatua.
A çernia do proçesso de saldatua appropiou a l'é fondamentâ, dæto ch'a l'influisce no solo in sciâ rescistensa de l'articolaçion, in sce l'aumento da temperatua e in sciâ duâ de serviçio, ma ascì in sciâ seguessa e in sciâ reisa de l'intrego scistema elettrico. Sto articolo o l’analizzià in profonditæ e tecnologie prinçipæ de saldatua à striscia intregâ de rammo-Saldatua à ponto de rescistensa, saldatua à diffuxon de polimeri erta-e saldatua automatizzâ-e o fornià unna guidda prattica de seleçion pe aggiuttâ à piggiâ a deçixon ciù informâ in sciâ base de vòstre neçescitæ speçifiche.
Cos'é a Saldatua à Striscia Intrecciâ in Rammo?
L’essensa da saldatua à striscia intregâ à rammo a l’é de fonde ò comprimme e estremitæ de diversci fî de rammo morbidi (pe-o sòlito rammo puo T2) inte un bordo sòlido e intregou (pe-o sòlito unna barra de rammo ò unna sciortia) con unna forma fissa e de propietæ conduttive stabile. Sto terminale o l’é l’interfaccia critica pe collegâ a striscia intregâ de rammo a-o çircuito esterno e a seu qualitæ a determina direttamente a reisa e l’affidabilitæ da trasmiscion de corrente.
Inte l’industria, a speçificaçion da striscia intregâ de rammo a ven mesuâ de spesso in millimetri quaddræ (mm2), che rappresentan a seu Area de seçion trasversale. Sto «numero quaddrou» o l’é a somma de aree de seçion trasversale de tutti i scingoli fî de rammo e o l’é o parametro do nucleo ch’o determina a seu capaçitæ de portâ corrente e a difficoltæ de saldâ.
L’obiettivo da saldatua o l’é de razzonze unna connescion con unna bassa rescistensa, unn’erta rescistensa e unn’eccellente rescistensa a-a fadiga. Apreuvo à l’erta conduttivitæ e a-a diffuxivitæ termica do rammo, i metodi tradiçionali comme a saldatua ò a saldatua à sciamma de spesso no arriëscian à garantî l’uniformitæ e a stabilitæ à longo raggio de l’articolaçion, e gh’é de beseugno de tecniche de saldatua ciù speçializzæ.
Analixi do proçesso do nucleo I: Machina de saldatua à ponto de rescistensa
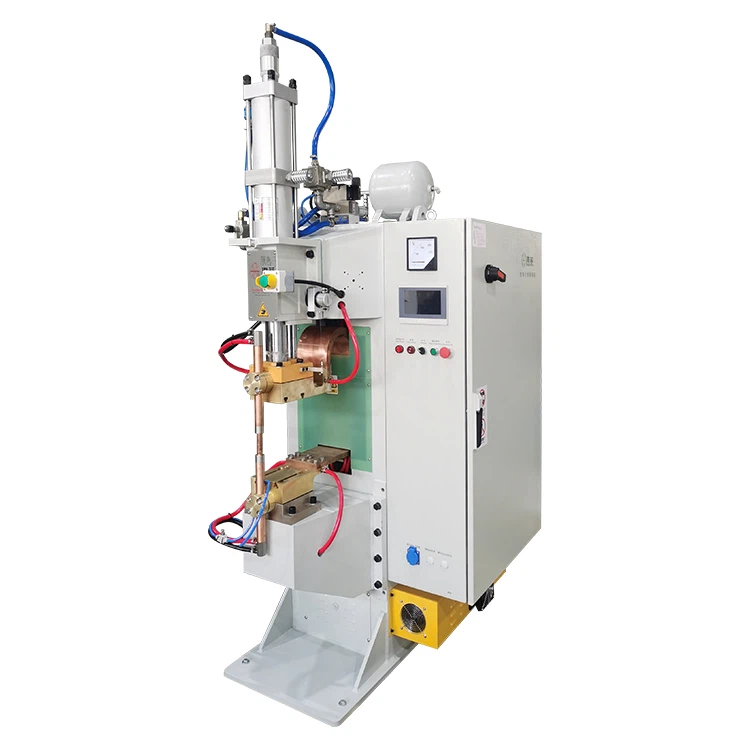
RexistensaMachina de saldatua à pontol’é uña de tecnologie ciù deuviæ pe-a saldatua à striscia intregâ de rammo, dominante sorviatutto inte connescioin de seçioin trasversale picciñe à meze.
Prinçipio de fonçionamento e gamma d'applicaçioin
O saldatô à ponto de rescistensa o fonçioña deuviando o rescädamento intenso de Joule generou da unna fòrte corrente ch’a passa pe-e superfiçie de contatto di pezzi de travaggio, combinâ co-a prescion mecanica, pe deslenguâ localemente ò deformâ plasticamente i fî de rammo, ottegnindo coscì unna connescion. Pe-e strisce intreghæ de rammo, pe commun se deuvia di saldatoî à ponto à inverter de frequensa media ò di saldatoî à ponto de metallo à ultrasoin.
A gamma d’applicaçioin da saldatua à ponto de rescistensa a se conçentra in scê strisce intreghæ de rammo à seçion trasversale picciña à media. I saldatoî à ponto con l’inverter à meza frequensa d’erta prestaçion peuan manezzâ de mainea segua unna gamma de saldatua da 4 mm2 fin à 120 mm2. Inte di scenäi con di requixiti de corrente modeæ, comme i cablaggi pe machine e i connettoî elettrichi piccin, a saldatua à ponto a l’é favoria pe-a seu erta reisa e a seu reisa.
Avvantaggi e limitaçioin
| Avvantaggio | Limitaçion |
| Erta reisa | Rescistensa elettrica relativamente ciù erta |
| Basso Costo de l'Attressamento | Rescistensa mecanica moderâ e rescistensa a-a fadiga |
| Operaçion sencia | No adatto pe applicaçioin de corrente estremamente erta- |
| Respettoso de l'ambiente | L'aumento da temperatua articolare o l'é ciù erto, propenso à l'oscidaçion |
Scenäio d'applicaçion do saldatô à ponto: Quande gh'é de beseugno de travaggiâ un gran volumme de strisce intreghæ de rammo à seçion trasversale picciña à media e o requixito de rescistensa pe-o ponto de connescion o no l'é estremamente critico, o saldatô à ponto o l'é a çernia ciù econòmica. O comprimme a-a spedia e o forma o fascio de fî de rammo, con soddisfâ e neçescitæ de connescion elettrica de base.
Analixi do proçesso do nucleo II: Machina de saldatua à diffuxon
Machina de saldatua à diffuxonl’é unna tecnologia avansâ d’azzonta à stato sòlido-progettâ appoxitamente pe resòlve e desfie de connescion d’erta-corrente e d’erta-affidabilitæ.
Prinçipio de fonçionamento e gamma d'applicaçioin
O prinçipio da saldatua à diffuxon o l’é d’indue a diffuxon reçiproca di atomi tra i materiali da saldâ (striscia intregâ de rammo e terminale de rammo) à erta temperatua e erta prescion, formando un ligamme metallurgico. Dæto che sto metodo de connescion o no compòrta nisciuña fuxon, o l’é clascificou comme saldatua à stato sòlido-.
A gamma d’applicaçioin da saldatua à diffuxon a creuve e aree donde a saldatua à ponto a l’é pöca, con mirâ sorviatutto à de gren seçioin trasversæ (comme 50 mm2 e ciù in çimma) e a-a saldatua intregâ de pellicole de rammo con ciù seu ò de strisce intreghæ. Pe commun o l’é deuviou inte di componenti critichi comme di connettoî flescibili pe-i paccoei de battëie NEV, di gren trasformatoî e di giunti d’espanscion pe-e barre de commutaçion à erta tenscion.
Avvantaggi e neçescitæ
L'avvantaggio da Saldatua à Diffuxon o l'é inta seu qualitæ de giunçion superioe, ch'a â rende unna çernia neçessäia inte di scenäi speçifichi:
- Rescistensa estremamente bassa: apreuvo a-o ligamme metallurgico de livello atòmico, a rescistivitæ de l’articolaçion a l’é estremamente bassa, ch’a megioa scignificativamente a reisa da trasmiscion de potensa e a redue a perdia d’energia.
- Erta Affidabilitæ: o giunto o l'à unna struttua interna spessa, libera da-i veui ò da-e saldatue à freido, ch'a ghe permette de rescistî à de carreghe de corrente enorme e de megioâ a seguessa di appægi elettrichi.
- Rescistensa a-a fadiga: l'azzonta à stato sòlido-a l'evita i cangiamenti strutturali provocæ da-a fuxon, con dâ a-o giunto unn'eccellente rescistensa mecanica e rescistensa a-e vibraçioin e a-a fadiga, adatta pe di ambienti de fonçionamento à longo termine, à erta-carrega.
Scenäio d'applicaçion do saldatô à diffuxon: Quande o seu produto o compòrta unna trasmiscion de corrente erta-e e o l'à di requixiti streiti pe l'aumento da temperatua e l'affidabilitæ (comme inta neuva energia, into transito in scê ferrovie ò inta trasmiscion de potensa), o Saldatô à Diffuxon o l'é a çernia neçessäia pe garantî a prestaçion e a seguessa do produto.
Asseguâ l'effiçensa e a coerensa: saldatua automatizzâ
Independentemente da-o fæto che se deuvie a saldatua à ponto ò a saldatua à diffuxon, quande a scâ de produçion a razzonze un çerto livello, l'introduçion de un appægio de saldatua automatizzou a l'é unna tendensa inevitabile pe megioâ a reisa e a coerensa do produto.
Saldatua automatizzâi scistemi pe-o sòlito integran ciù pasci, comme l’alimentaçion automatica, o taggio, a despuggiaçion, a saldatua e l’ispeçion. Deuvian un contròllo preçiso do programma pe fâ de mòddo che i parametri de saldatua pe ògni lotto e ògni produto seggian un muggio coerenti, reduxendo ben ben l'errô uman e l'intensitæ do travaggio.
O valô da saldatua automatizzâ o l'é inta trasformaçion do proçesso de saldatua da un "mestê qualificou" inte unna "proçedua standardizzâ". O l'é adatto sorviatutto pe di compiti de produçion in sce larga scâ, erti standard e repetitivi, e o serve comme un mezzo fondamentale pe-a produçion moderna pe megioâ a competitivitæ.
Comme çerne o giusto saldatô?
Pe çerne o giusto saldatô ghe veu unna conscideraçion approfondia de l'area de seçion trasversale da striscia intregâ de rammo, di requixiti correnti, do volumme de produçion e do budget. A tabella de confronto chì sotta a fornisce un referimento ciæo:
| Metrica de confronto | Saldatô à ponti de rescistensa | Saldatô à diffuxon de polimeri erti- | Sistema de saldatua automatizzou |
| Seçion trasversâ tipica- | 4 mm2 - 120 mm2 | 50 mm2 - 1000 mm2 e ciù | Applicabile à tutte e seçioin trasversale- (à segonda do proçesso intregou) |
| Qualitæ congiunta |
Bon (Azzonta localizzâ) |
Eccellente (Ligamme metallurgico intrego) | Eccellente (Erta coerensa) |
| Rescistensa articolare | Relativamente ciù erto | Estremamente Basso | Estremamente Basso (à segonda do proçesso intregou) |
| Costo de l'attressamento | Basso | Erto | Estremamente Erto |
| Reisa de produçion | Erta (Veloscitæ de ponto scingolo-veloçe) | Medio (Tempo de saldatua scingola ciù longo, ma formaçion intregâ) | Estremamente Erto (Fonçionamento Continuo) |
| Applicaçion tipica | Piccin cablaggi, cinghie à terra, appægi à bassa-tenscion | Pacchetti de battëie NEV, grendi giunti d'espanscion à barre de bus, armäi à erta-tenscion | Produçion de grande volumme, erto standard, standardizzâ |
Conseggio prattico pe-a seleçion: o compromisso-off tra costo e qualitæ
A çernia de unna machina de saldatua a l'é in sostansa un compromisso tra o costo de l'apparecchiaçion e i requixiti de qualitæ do produto.
1.Basou in sciâ seçion trasversâ e in sciô costo (A divixon de 120 mm2)
- 120 mm2 e ciù basso: dâ prioritæ a-o saldatô à ponto de frequensa media-. L'investimento de l'apparecchiaçion o l'é basso, e a speditessa de saldatua a l'é spedia. A l'é a çernia ciù econòmica pe soddisfâ i requixiti geneæ de connescion elettrica.
- Ciù in çimma de 50 mm2 con di beseugni de prestaçioin estreme: Sciben che un saldatô à ponto o peu manezzâ fin à 120 mm2, se o seu produto o l'à di requixiti estremamente erti pe l'aumento da temperatua e a conduttivitæ (pe exempio, e connescioin de batteria de potensa NEV), dovieivan çerne de mainea deçixiva o saldatô de diffuxon de polimero à erta rescistensa pe assicurâ o posso standard de un livello atòmico- ligammo.
2.Basou in scî requixiti de qualitæ e in sciô scenäio d'applicaçion
- "Costo-Çernia effettiva" – Saldatô à ponto: adatto pe-e strisce de terra geneæ, i appægi à bassa tenscion e i cablaggi donde i requixiti de rescistensa no son fondamentæ.
- "Cernia de qualitæ" – Saldatô à diffuxon: adatto pe de applicaçioin critiche con erta corrente, erta affidabilitæ e longa duâ de serviçio, comme di commutatoî à erta tenscion, di trasformatoî e di neuvi veicoli à energia.
3.Basou in sciô volumme de produçion e in sciâ coerensa
- Produçion à lotto piccin ò in sce mesua: i saldatoî à ponto/diffuxon manuæ ò semi-automatizzæ son assæ.
- Produçion de gran volumme e standardizzâ: l'investimento inte un scistema de saldatua automatizzou o l'é essençiâ pe mascimizzâ a reisa di costi e stabilizzâ a qualitæ do produto.
Concluxon
O proçesso de saldatua pe-e strisce intreghæ de rammo o l’é un ligamme critico inta tecnologia de connescion elettrica. O saldatô à ponto de rescistensa, co-a seu reisa e a seu conveniensa, o serve comme un ascistente bon pe de connescioin de seçioin trasversale picciñe à meze. Pe contra, o saldatô à diffuxon de polimeri erti, co-a seu conduttivitæ e affidabilitæ ciù boñe, o l’é a çernia inevitabile pe di scenäi d’applicaçion d’erta corrente e erta standard.
Comprendendo profondamente ste doe tecnologie prinçipæ e combinâle co-e vòstre neçescitæ de produçion reale, peu seleçionâ con esattessa o dispoxitivo de saldatua ciù adatto, assicurandose che i vòstri produti razzonzan l'equilibrio ottimale inta prestaçion, inta seguessa e into contròllo di costi. A çernia do giusto strumento a mette unna base solida pe-a qualitæ e a competitivitæ de mercou do seu produto.