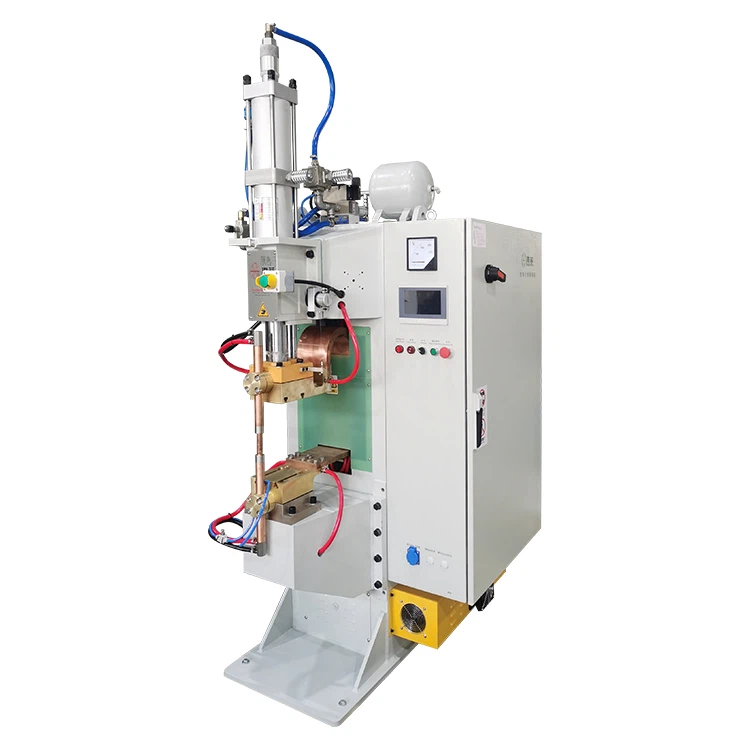
Inta produçion industriale moderna, omachina de saldatua à pontoo l'é vegnuo à ëse un strumento essençiâ pe-a fabricaçion d'äsâ inoscibile apreuvo a-a seu reisa, repetibilitæ e contròllo preçiso do cado. À tutti i mòddi, e caratteristiche uniche de l’acciaio inoscibile -erto ponto de fuxon, erta conduttivitæ termica e unna fòrte tendensa à oscidâ-doman l’utilizzaçion di giusti materiali d’elettrodo pe ottegnî de saldatue stabile e d’erta qualitæ.
I studdi mostran che in sce70% di difetti de saldatua d’äsâ inoscibile en direttamente ligæ à unna seleçion impropia di elettrodi ò à unna manutençion insuffiçente, cösa ch’a mette in luxe comme a çernia di elettrodi a l’é critica pe-a prestaçion de saldatua.


Sta guidda a l’ascciæisce comme diversci materiali d’elettrodi fonçioñan in sce l’acciaio inoscibile, comme fâli abbinare co-a vòstra machina de saldatua à ponto e comme ottimizzâ i vòstri parametri e e vòstre routine de manutençion pe mascimizzâ a qualitæ da saldatua e a duâ di elettrodi.
Perché o materiale de l'elettrodo o l'é importante
I elettrodi zeugan un ròllo deçixivo inta mainea che o cado e a corrente vëgnan consegnæ durante a saldatua à ponto. A seleçion do giusto materiale d’elettrodo a megioa:
- Rescistensa do nugget de saldatua do 15-40%
- Conscistensa de saldatua fin a-o 30%
- Reduçion da spazzatua do 25-60%
- Duâ de vitta di elettrodi de 2-5 vòtte
Un elettrodo ben abbinou o dà a-a vòstra machina de saldatua à ponto a capaçitæ de produe de saldatue nette, fòrte e repetibile, anche con di qualitæ d’äsâ inoscibile diffiçile.
Trei materiali d'elettrodi commun pe l'acciaio inoscibile e e seu applicaçioin ideale
1.
Elettrodi de rammo standard (Megio pe l'acciaio inoscibile sottî)
I elettrodi de rammo standard son largamente deuviæ pe di materiali che van da-o0,2-1,0 mmin spessore.
Avvantaggi ciave:
- Erta conduttivitæ elettrica (80-90% de reisa)
- Eccellente dissipaçion de calô ch'a l'impedisce o bruxo de superfiçie
- Reisego ciù basso d'indentaçion ò deformaçion in scî pezzi sottî
- Econòmico e façile da machinâ
Megio pe:
- Tubi sottî d'äsâ inoscibile
- Articoli da coxiña e componenti de luxe
- Rete de filtro e picciñe assemblæ saldæ
Apponto:O rammo o l'é morbido e o se desgasta a-a spedia, donca l'é neçessäio un vestimento regolâ.
2.
Rammo Zirconio Cromo (CuCrZr): Megio pe 304 / 316 e acciaio inoscibile à erta -lega
Pe-i acciai inoscibili à erto-cròmo e à erto-nichel comme304 e 316, a saldatua a vëgne ciù exigente. O rammo zircònio cromo o fornisce unna duata scignificativamente ciù grande.
Caratteristiche de prestaçioin:
- 3-5× ciù erta rescistensa à l'eroxon à l'erco dovua a-o zirconio
- O manezza de gamme de corrente ciù erte (300-500 A)
- Eccellente duessa à erta-temperatua
- Rescistensa à l’oscidaçion superioe pe-a saldatua continua
- 2-3 vòtte ciù longa duâ de serviçio in confronto a-i elettrodi de rammo standard
Megio pe:
- 1–3 mm d'acciaio inoscibile de spessore medio-
- Componenti strutturali con di requixiti de rescistensa ciù erti
- Ambienti de produçion continua
3.
Elettrodi de tungsten-molibdeno: A soluçion pe l'acciaio inoscibile pesante e druo
Quande se salda l'acciaio inoscibile ciù gròsso che5 mm, un cado estremamente erto o se conçentra into ponto de saldatua. I elettrodi de tungsten -molibdeno en boin à mantegnî a stabilitæ inte ste condiçioin estreme.
Perché son essençiæ pe-e seçioin drue:
- O ponto de fuxon do tungsten o razzonze3410 graddi, prevegnindo a deformaçion di elettrodi .
- O molibdeno o l'accresce a rescistensa a-i scossi termichi
- Prestaçioin stabile quand’a l’é abbinaa à unna corrente d’erta frequensa- (1-5 kHz)
- Eccellente pe penetraçion profonda e grendi pezzi de travaggio
Megio pe:
- Pesoñe placche d'äsâ inoscibile
- Grandi fuxi
- Saldatua strutturale con erti requixiti de penetraçion
Ottimizzaçion di parametri: correspondensa de impostaçioin giuste pe ògni elettrodo
Anche co-i megio mateiæ d’elettrodi, a qualitæ da saldatua a depende ben ben da-o fæto che a vòstra machina de saldatua à ponto a segge configurâ correttamente.
Intervalli de parametri do setô conscigliæ:
| Applicaçion | Prescion de l'elettrodo | Tempo de saldatua | Do momento | Notte |
|---|---|---|---|---|
| Acciaio inoscibile sottî ( Meno ò pægio à 1 mm) | 0,3 MPa | 3-10 ms |
Standard | Evita l'indentaçion de superfiçie |
| Spessore medio (1-3 mm) | 0,4-0,5 MPa | 10-20 ms |
Corrente ciù erta | Prevegnî i nugget deboli ò piccin |
| Seçioin drue ( Ciù grande ò pæge à 5 mm) | Ciù grande ò pægio à 0,5 MPa | 15-30 ms |
Erta-frequensa | Asseguâ unna penetraçion suffiçiente |
Essençiæ pe-a manutençion: estende a duâ di elettrodi e a stabilitæ da saldatua
Un elettrodo ben mantegnuo o peu duâ fin a-o 200% ciù tanto e fornî unna prestaçion de saldatua ciù stabile.
I compiti ciave de manutençion comprendan:
- Ispeçionâ regolarmente l'usura di elettrodi; sostituî quande o diametro da ponta o se diminuisce de .20%
- Vestî (remodellâ) di elettrodi in sciâ base da druessa e da geometria do materiale
- Mantegnî a temperatua do refrigerante drento5-30 graddi
- Prevegnî o surriscaldamento pe schivâ l'ammorbidimento di elettrodi
- Stabilisce a documentaçion pe tracciâ a prestaçion e a duâ de vitta di elettrodi
Comme çerne a-a spedia o giusto elettrodo
- Acciaio inoscibile sottî → Elettrodo de rammo standard
- 304 / 316 acciaio inoscibile → Rammo zirconio cromo
- Placche drue / struttue pesante → Wolfram-molibdeno
Pe garantî a megio prestaçion, combinâ o giusto materiale d’elettrodo con:
- Registri de parametri coerenti
- Routine de manutençion preventiva
- A corretta gestion do scistema de refreidamento
- Formaçion de l'operatô in sciô comportamento di elettrodi

Concluxon
Quande se salda l'acciaio inoscibile con unmachina de saldatua à ponto, a seleçion di elettrodi a l’é tanto importante comme a configuraçion da machina. Pe mezo da çernia do corretto materiale pe-i elettrodi, regolâ scientificamente i parametri de saldatua e implementâ de proçedue scistematiche de manutençion, i produttoî peuan megioâ scignificativamente a qualitæ da saldatua, redue i costi operativi e estende a duâ tanto di elettrodi comme de l’apparecchiaçion.
Che segge apreuvo à saldâ de feugge sottî d’äsâ inoscibile ò di componenti strutturali pesanti, a seleçion do giusto elettrodo-combinou co-e corrette impostaçioin e prattiche de manutençion-a l’assegua unn’affidabilitæ à longo termine, unna produttivitæ ciù erta e unna prestaçion de saldatua delongo ciù boña inte di ambienti exigenti.