Presentaçion
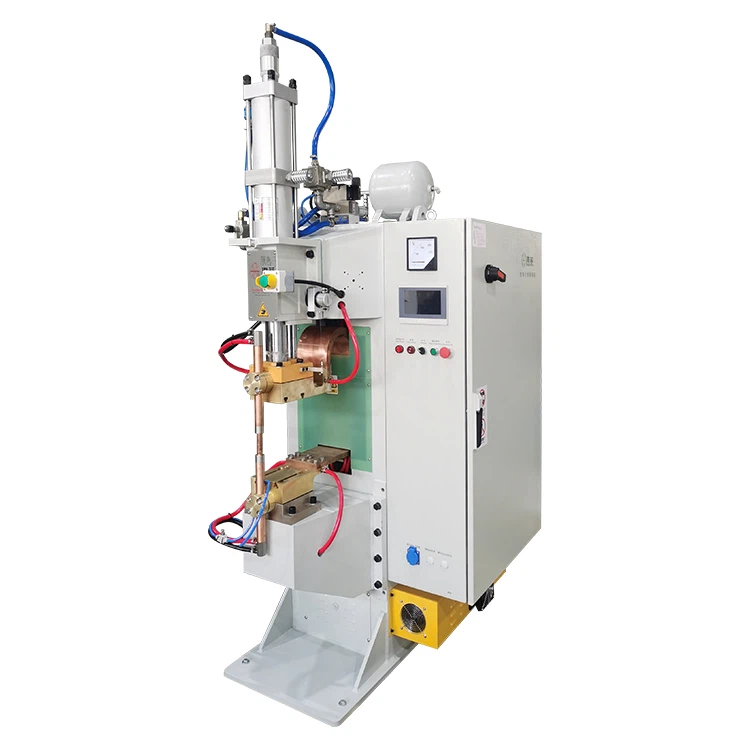
Inta produçion moderna, a tecnologia de saldatua, mascime a tecnologia de saldatua à ponto, a zeuga un ròllo fondamentale inte l’azzonta di materiali. In particolâ, e ciastre d’äsâ à erta rescistensa en deuviæ pe coscì inte l’industria de l’automobile, de l’aerospaçio e de produçion pesante apreuvo a-e seu eccellente rescistensa e e seu caratteristiche de peiso leggio. À tutti i mòddi, apreuvo a-e seu propietæ de materiale, e ciastre d’äsâ à erta rescistensa mettan de domande ciù erte in sciô proçesso de saldatua. Sto articolo o se conçentra in sce l’applicaçion demachine da saldatua à ponto à media frequensain saldatua à ponto de feuggi d’erta-rescistensa, approfondindose inte comme ottegnî unna saldatua d’erta-qualitæ de feuggi d’erta-rescistensa pe mezo demachine da saldatua à ponto à media frequensa.
I. Prinçipio e avvantaggi de machine de saldatua à ponto à media frequensa
- Machine de saldatua à ponto à media frequensagenerâ do cado pe mezo de unn’erta corrente istantanea tra i elettrodi, ottegnindo coscì a saldatua di pezzi da travaggiâ. A seu frequensa de fonçionamento pe-o sòlito a va da diversci kilohertz à diverse çentanæa de kilohertz. In confronto a-e tradiçionale machine de saldatua à ponto à bassa frequensa, e machine de saldatua à ponto à media frequensa offrivan di avvantaggi comme unn’erta qualitæ de saldatua, unna zöna picciña interessâ da-o cado e unna deformaçion de saldatua minima.
- Into dettaggio, quande se salda di feuggi d’erta rescistensa, e machine de saldatua à ponto à frequensa media peuan conçentrâ a-a spedia o cado into ponto de saldatua, reduxendo scignificativamente l’aria interessâ da-o cado, evitando coscì de fæto i problemi de deformaçion provocæ da-o rescädamento complescivo do materiale. Pe de ciù, e machine de saldatua à ponto à frequensa media offrivan un contròllo ciù preçiso da corrente de saldatua, ch’o permette unna regolaçion flescibile di parametri de saldatua basæ in scî diversci materiali e in scê spessoe de feuggi d’erta rescistensa pe ottegnî di exiti de saldatua ottimali.
II. Desfie de saldatua de feuggi d'erta-rescistensa
- I feuggi d'erta rescistensa, sorvetutto quelli deuviæ inte parte strutturale che pòrtan carreghe, pe-o sòlito an unn'erta rescistensa, unn'erta tegna e unna boña prestaçion de fadiga. À tutti i mòddi, sti mateiæ chì affrontan ascì quarche desfia into proçesso de saldatua. Pe primma cösa, i feuggi d’erta rescistensa en assæ senscibili a-o cado, cösa ch’a ê rende propense à de crenatue de saldatua e à fragilitæ. In segondo leugo, apreuvo à l’erta duessa de feuggi d’erta rescistensa, i metodi de saldatua tradiçionali de spesso an comme conseguensa unna rescistensa do ponto de saldatua insuffiçiente ò unna deformaçion de saldatua.
III. Parametri de proçesso pe-a saldatua à ponto de feuggi d'erta rescistensa con de machine de saldatua à ponto à media frequensa
Pe garantî a saldatua d'erta-qualitæ de feuggi d'erta-rescistensa sottamachine da saldatua à ponto à media frequensa, i parametri ciave do proçesso che vëgnan apreuvo devan ëse controllæ con cua:
- Saldatua Corrente e Tempo?
A corrente de saldatua e o tempo da machina de saldatua à ponto de frequensa media son i parametri ciù critichi. Pe commun, l’é neçessäio seleçionâ a dimenscion de corrente appropriâ e o tempo de saldatua in sciâ base da druessa e de caratteristiche do materiale do feuggio d’erta rescistensa. A corrente eccesciva ò un tempo tròppo longo peuan provocâ un surriscaldamento do materiale ò fiña un bruxo, tanto che unna corrente mancante ò un tempo tròppo curto peuan portâ à unna rescistensa inadeguâ do ponto de saldatua.
- Prescion de l'elettrodo?
A prescion di elettrodi a l’influisce scignificativamente ascì in sciâ qualitæ da saldatua. A prescion adatta de l’elettrodo a l’assegua un bon contatto di materiali durante o proçesso de saldatua, con megioâ a conduttivitæ e a conduttivitæ termica do ponto de saldatua. Into mæximo tempo, unna prescion appropriâ a peu prevëgnî effettivamente a deformaçion da saldatua.
- Sequensa e direçion da saldatua?
Pe-e scituaçioin che domandan de saldâ ciù feuggi d’erta rescistensa-, unna sequensa e unna direçion de saldatua raxonæ peuan redue a deformaçion da saldatua e megioâ a qualitæ strutturale complesciva da saldatua. Pe-o sòlito se deuvia unna sequensa de saldatua à salto à livello pe redue a conçentraçion de tenscion de saldatua.
IV. Precauçioin into fonçionamento prattico
- Trattamento de preriscaldamento?
Pe-e feugge ciù gròsse d’erta rescistensa-, se peu fâ un trattamento de prescaudamento avanti da saldatua formale pe redue o stress termico durante o proçesso de saldatua e prevegnî a comparsa de crenatue de saldatua.
- Ottimizzaçion di parametri?
Into fonçionamento prattico, basou in sciô speçifico materiale e spessore do feuggio d’erta rescistensa, i parametri de saldatua comme a corrente, o tempo e a prescion devan ëse ottimizzæ delongo pe mezo da saldatua de preuva pe attrovâ a megio soluçion de saldatua.
- Manutençion de l'attressamento?
Durante l'uso domachina de saldatua à ponto à frequensa media, i elettrodi devan ëse controllæ regolarmente pe l'usura e sostituii a-a spedia pe garantî e condiçioin de fonçionamento ottimale de l'apparecchiaçion e garantî a qualitæ da saldatua.
Concluxon?
Machine de saldatua à ponto à media frequensaan di avvantaggi scignificativi e de prospettive d’applicaçion inta saldatua à ponto de feuggi d’erta-rescistensa. Pe mezo de impostaçioin de parametri raxonæ e do contròllo do proçesso, se peu ottegnî unna saldatua d’erta qualitæ de feuggi d’erta rescistensa, con soddisfâ e erte domande da produçion moderna pe l’effiçensa e a qualitæ da saldatua. Inte l’avvegnî, con l’ancon ciù grande sviluppo da sciensa di materiali e da tecnologia de saldatua, l’applicaçion de machine de saldatua à ponto à media frequensa inta saldatua à feuggi d’erta rescistensa a saià ciù esteisa, con fornî un fòrte sostëgno a-a trasformaçion da produçion legia e d’erta reisa.